



Повреждённый коленчатый вал 85-1-0-1 в поршневом компрессоре — это не просто ремонт, а риск остановки технологической линии и потерь сотен тысяч рублей в сутки. Правильно подобранный и вовремя заменённый коленчатый вал компрессора возвращает установку в работу, снижает вибрации и продлевает ресурс всех узлов. ООО «ПКП ЭНМАШ» поставляет коленвалы, вкладыши, втулки и подшипники для компрессоров с подтверждённой документацией и технической поддержкой инженеров.
Оглавление:
- Что такое коленчатый вал 85-1-0-1 и где он применяется
- Конструкция, материалы и ресурс коленчатого вала 85-1-0-1
- Как правильно подобрать коленвал компрессора под своё оборудование
- Диагностика износа: когда менять коленчатый вал поршневого компрессора
- Эксплуатация, смазка и ТО: как продлить срок службы вала
- Где купить коленвал компрессора 85-1-0-1 и что делает ЭНМАШ
- Таблица сравнения вариантов исполнения коленчатого вала 85-1-0-1
- Частые вопросы по коленвалу компрессора 85-1-0-1 (FAQ)
- Что проверить перед покупкой: практический чек-лист
- Мини-кейсы из практики эксплуатации компрессоров
- Что проверить перед монтажом и пуском компрессора
- Памятка для закупщика коленчатого вала 85-1-0-1
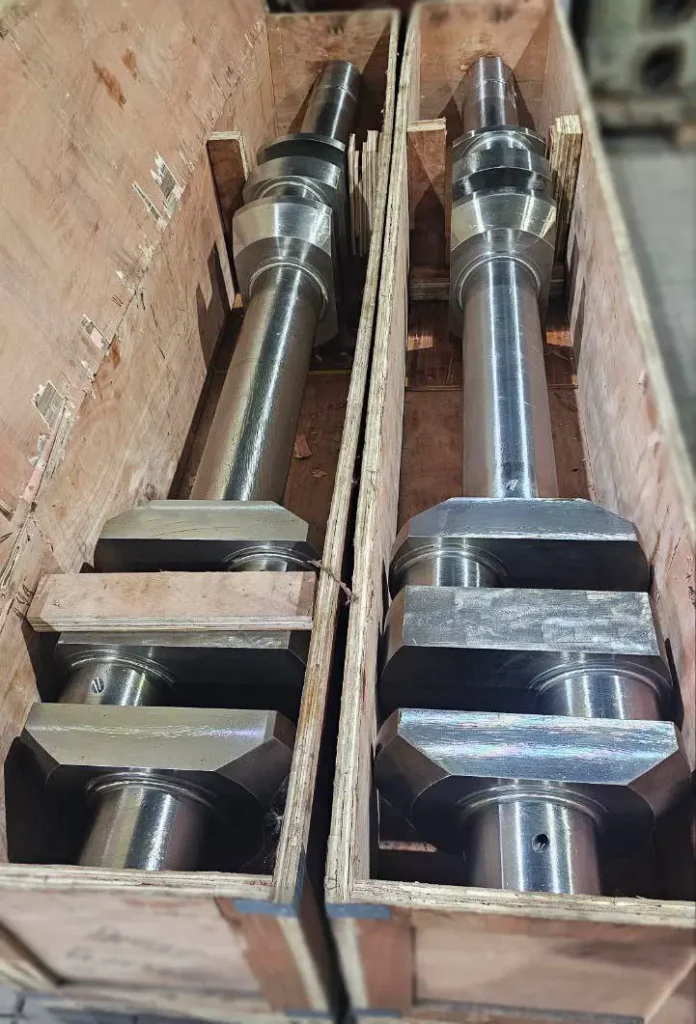
Что такое коленчатый вал 85-1-0-1 и где он применяется
Коленчатый вал 85-1-0-1 — это деталь кривошипно-шатунного механизма, которая преобразует возвратно‑поступательное движение поршней во вращение и передаёт крутящий момент от привода к шатуну. По сути, это “сердце” поршневого компрессора: если вал встал — встаёт весь агрегат.
Данный коленчатый вал компрессора применяется в поршневых компрессорах 2ВМ10-63/9 и 4ВМ10-100/9, а также в составе компрессорных холодильных установок. По согласованию с изготовителем возможна установка и в другие механизмы с осевым вращением рабочих элементов, но только при строгом соблюдении размеров коленвала компрессора и требований к нагрузкам.
Почему именно эта деталь критична для простоя? При выходе из строя коленчатого вала компрессора вы часто теряете не только время на замену, но и ресурс цилиндро-поршневой группы, вкладышей коленвала компрессора, шатуна и даже электродвигателя из-за резкого роста вибрации и перекосов.
Конструкция, материалы и ресурс коленчатого вала 85-1-0-1
Коленчатый вал 85-1-0-1 имеет две шатунные шейки, смещённые относительно друг друга, опорные шейки для установки в постели корпуса и противовесы для балансировки. Такая конструкция обеспечивает стабильное вращение и снижение динамических нагрузок на подшипник коленвала компрессора и на шкив коленвала компрессора.
Вал изготавливается из сталей 40, 45 по ГОСТ 1050‑88 или 40Х по ГОСТ 4543‑71 с последующей закалкой и отпуском. Твёрдость поверхности шатунных шеек после термообработки — 48–62 HRC, что позволяет выдерживать длительную эксплуатацию в номинальных режимах давления и температуры.
В реальной эксплуатации ресурс правильно смонтированного и смазанного коленчатого вала поршневого компрессора составляет до 30 000–40 000 ч до первой серьёзной шлифовки шеек при соблюдении регламента ТО. При нарушении смазки или перекосе вкладыша коленвала компрессора критический износ может наступить уже через 2 000–3 000 ч работы.
Втулка и вкладыши коленвала компрессора
Втулка коленвала компрессора и коренные вкладыши образуют опорный подшипниковый узел. Любой задир или проворот вкладыша мгновенно отражается на шейках коленчатого вала: появляются риски, повышается температура, растёт шум. Поэтому при замене коленчатого вала компрессора обязательно оцениваются состояние втулок, вкладышей и подшипников, а при необходимости они меняются комплектно.
Как правильно подобрать коленвал компрессора под своё оборудование
Подбор коленчатого вала поршневого компрессора — это не только “нашёл по маркировке и поставил”. Ошибка в размере коленвала компрессора, материале или исполнении по смазке легко приводит к повторному ремонту через пару месяцев.
Основные входные данные для подбора:
- тип компрессора: 2ВМ10-63/9 или 4ВМ10-100/9;
- обозначение детали: 85-1-0-1;
- проверка посадочных и присоединительных размеров по рабочему чертежу;
- режим работы: количество пусков, фактическое давление, температура, межремонтный интервал.
Если в составе агрегата используется коленвал воздушного компрессора в составе технологической линии, важно учитывать реальные условия: пыль, конденсат, частые пуски‑остановы. В таких режимах оправдано применение вала из стали 40Х с повышенной твёрдостью шеек и усиленными подшипниковыми опорами.
Типичные ошибки при подборе
- Ориентироваться только на “похожий” коленвал компрессора без проверки чертежа и маркировки. В итоге — несовпадение ширины шеек, неработающий вкладыш и быстрый износ.
- Игнорировать состояние сопряжённых деталей: шатуна, втулки коленвала компрессора, шкива коленвала компрессора. Новый вал в старом “убитом” узле быстро повторяет судьбу предыдущего.
- Покупать несертифицированный аналог без паспорта изделия. Экономия в 10–15 % по цене оборачивается риском простоя цеха с потерями в 200 000–500 000 ₽ в сутки.
Диагностика износа: когда менять коленчатый вал поршневого компрессора
Как понять, что коленчатый вал компрессора отработал свой ресурс? Признаки, которые стоит отслеживать регулярно:
- рост вибрации и ударные шумы в зоне подшипников;
- повышение температуры подшипников коленвала компрессора и запах пригара масла;
- изменение геометрии: овальность и конусность шеек выше допустимых значений по чертежу;
- следы задиров, раковины, трещины в зоне переходных радиусов.
Для компрессоров, работающих по 16–24 часа в сутки, имеет смысл проводить вибрационную диагностику не реже 1 раза в 6 месяцев, а измерение шеек коленчатого вала — при каждом капитальном или среднем ремонте. Если шлифовка уже проводилась и размеры ушли на последний ремонтный размер, дальнейшая эксплуатация опасна — лучше заранее заказать новый вал, чем ловить аварийный останов.
Эксплуатация, смазка и ТО: как продлить срок службы вала
Основные враги коленчатого вала — масляное голодание, перегрев и загрязнения. Даже самый качественный вал из стали 40Х с твёрдостью 60 HRC не выдержит долгой работы “на сухую”. Поэтому:
- следите за качеством и вязкостью масла, меняйте его по регламенту или чаще при тяжёлых условиях;
- контролируйте давление в масляной системе и состояние фильтров;
- не допускайте работы при температуре выше допустимой для конкретного компрессора;
- не игнорируйте мелкий металлический “блестящий” мусор в отработанном масле — это ранний сигнал износа шеек или вкладыша.
Соблюдение заводского регламента ТО позволяет сократить риск аварийной остановки из‑за коленчатого вала минимум в 2–3 раза и спокойно проходить межремонтный интервал до 8 000–10 000 ч в стандартных промышленных условиях.
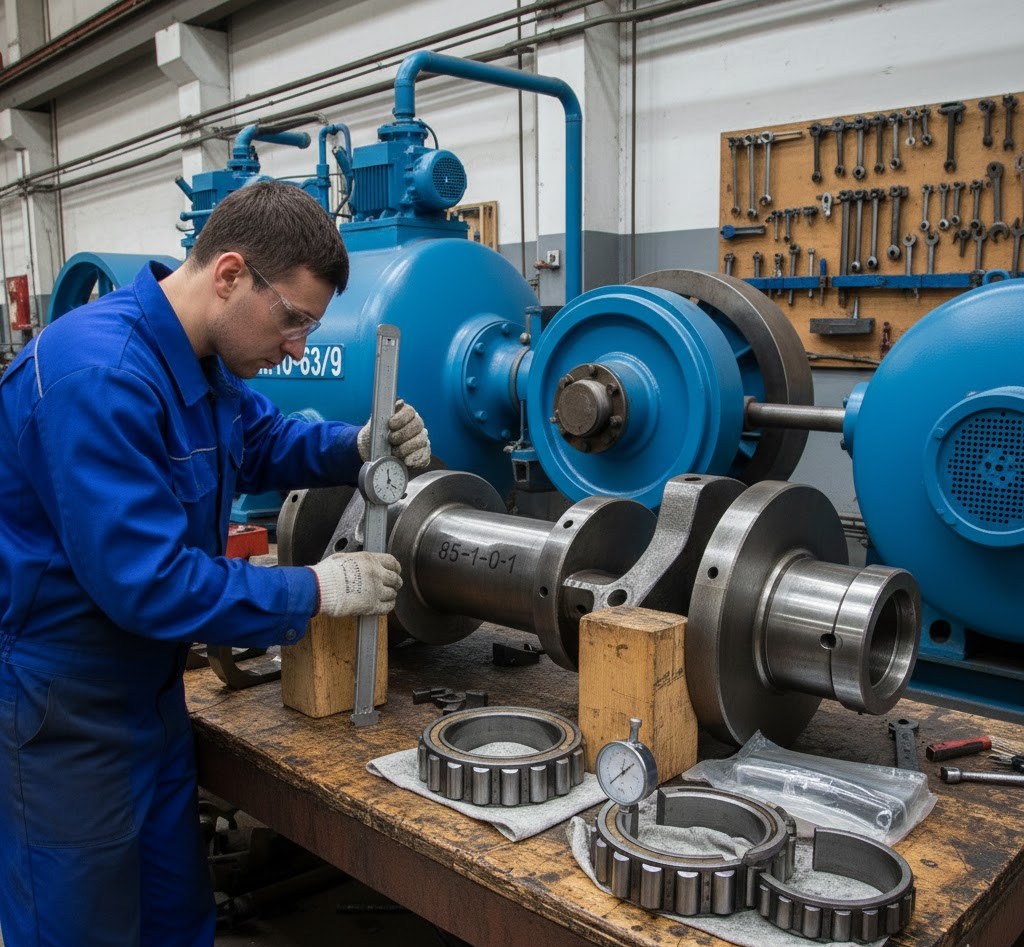
Где купить коленвал компрессора 85-1-0-1 и что делает ЭНМАШ
ООО «ПКП ЭНМАШ» поставляет коленчатые валы 85-1-0-1 для компрессоров 2ВМ10-63/9 и 4ВМ10-100/9 с полным пакетом сопроводительной документации: паспорт изделия, данные по материалу и термообработке, гарантийные обязательства.
Средний срок поставки по складу и текущим заказам — от 3 до 10 рабочих дней в зависимости от наличия. Гарантийный срок эксплуатации вала составляет 12 месяцев со дня ввода в эксплуатацию, но не более 18 месяцев со дня отгрузки при соблюдении правил хранения, транспортирования и монтажа.
Если вы хотите купить коленвал компрессора с минимальными рисками, важно получить не только “железо”, но и поддержку: проверку применимости под ваш агрегат, подбор сопряжённых деталей (вкладыши, втулка, подшипники, шкив), рекомендации по монтажу и пуску.
Таблица сравнения вариантов исполнения коленчатого вала 85-1-0-1
Ниже приведён пример сравнения распространённых вариантов исполнения коленвала 85-1-0-1 по материалу, ресурсу и области применения.
| Вариант исполнения | Материал | Твёрдость шеек, HRC | Ориентировочный ресурс, ч | Типовые условия применения | Ориентировочная цена, ₽* |
|---|---|---|---|---|---|
| Базовый стандарт | Сталь 40 | 48–52 | 20 000–25 000 | Стандартные режимы, 1 смена, стабильные нагрузки | 100 000–120 000 |
| Усиленный | Сталь 45 | 52–58 | 25 000–35 000 | 2 смены, повышенная нагрузка | 120 000–140 000 |
| Повышенной износостойкости | Сталь 40Х | 58–62 | 30 000–40 000 | Круглосуточная работа, тяжёлые условия | 140 000–170 000 |
| Исполнение под ремонтный размер шеек | Сталь 45/40Х | 52–60 | Зависит от подготовки блока | Капремонт, восстановление после шлифовки блока | Индивидуальный расчёт |
*Цены приведены ориентировочно для оценки порядка затрат и уточняются по запросу коммерческого предложения.
Частые вопросы по коленвалу компрессора 85-1-0-1 (FAQ)
Вопрос 1. Как снять коленвал компрессора безопасно для блока?
Снимать коленчатый вал нужно только после полного отключения агрегата, слива масла и демонтажа навесного оборудования. Блок опирается на технологические подставки, опорные крышки подшипников нумеруются и раскладываются по порядку. Важно не использовать ударный инструмент по шейкам и не допускать перекос при выкатке.
Вопрос 2. Как снять коленвал с компрессора воздушного, если вал “прикипел”?
Обычно проблема связана с задирами на вкладыше или шейке. В этом случае вал выводят постепенно, равномерно ослабляя крышки и применяя домкраты/съёмники, но не монтировку “на излом”. После демонтажа обязательно оценивается состояние посадочных мест и шейки на предмет трещин.
Вопрос 3. Можно ли ограничиться шлифовкой, или коленчатый вал поршневого компрессора надо менять?
Если дефекты ограничиваются рабочей зоной и вписываются в ремонтный размер по чертежу, вал можно шлифовать с установкой ремонтных вкладышей. При трещинах в переходных радиусах или критическом уменьшении диаметра безопаснее заменить вал полностью.
Вопрос 4. Как понять, что размер коленвала компрессора ещё в допуске?
Размер шеек проверяется микрометром по нескольким сечениям и сравнивается с номинальными и ремонтными размерами по документации. Оцениваются овальность и конусность; если значения выше допустимых, узел подлежит ремонту или замене.
Вопрос 5. Нужно ли менять шкив коленвала компрессора вместе с валом?
Если шкив имеет износ посадочного отверстия, трещины или следы проворота на валу, его лучше заменить. Изношенный шкив даёт биение, перегружает подшипники и ускоряет износ нового вала.
Вопрос 6. Можно ли ставить “универсальный” коленчатый вал вместо 85-1-0-1?
Нет, так вы рискуете получить несовпадение по длине, смещению шатунных шеек, диаметрам и каналам смазки. Для компрессоров 2ВМ10-63/9 и 4ВМ10-100/9 следует применять именно коленчатый вал 85-1-0-1 в согласованном исполнении.
Что проверить перед покупкой: практический чек-лист
Практический чек-лист закупки коленчатого вала 85-1-0-1
- Маркировка и применяемость. Уточните у поставщика точное обозначение детали (85-1-0-1) и перечень компрессоров, для которых она предназначена.
- Материал и термообработка. Запросите указание марки стали (40, 45 или 40Х) и вид термообработки с заявленной твёрдостью шеек в паспорте.
- Наличие паспорта изделия. Убедитесь, что к валу идёт паспорт с основными техническими характеристиками, условиями эксплуатации и гарантийными сроками.
- Срок поставки и условия хранения. Уточните реальный срок отгрузки (в днях) и требования к хранению (температура, влажность, защита от коррозии).
- Комплектность. Сразу согласуйте поставку сопутствующих деталей: вкладышей, втулки коленвала компрессора, подшипников, шкива.
Мини-кейсы из практики эксплуатации компрессоров
Кейс 1. Нефтепереработка: авария из-за дешёвого аналога
На установке подготовки газа работал поршневой компрессор 4ВМ10-100/9. При плановом ремонте решили сэкономить и вместо оригинального коленчатого вала 85-1-0-1 поставили недорогой аналог без паспорта. Через 4 месяца эксплуатации появилась вибрация и шум, ещё через 2 недели произошёл аварийный останов из‑за разрушения шейки. Результат — простой линии на 36 часов и совокупные потери более 1 млн ₽. После замены на сертифицированный вал и нормальной настройки смазки проблема не повторялась в течение 3 лет.
Кейс 2. Химическое производство: продление ресурса за счёт диагностики
Компрессор 2ВМ10-63/9 работал в две смены, и коленвал начал “шуметь” уже через 18 000 ч. Вместо немедленной замены провели вибродиагностику, измерили шейки и обнаружили, что износ умеренный и вписывается в ремонтный размер. Вал шлифовали, заменили вкладыши и масло, усилили контроль смазки. В итоге ресурс узла удалось продлить ещё примерно на 10 000 ч до планового капремонта без аварий.
Кейс 3. Холодильная установка: ускоренная поставка спасла сезон
На холодильной компрессорной станции в пищевой промышленности в разгар сезона отказал коленчатый вал поршневого компрессора. Времени ждать 1–1,5 месяца не было: останов грозил потерей продукции и срывом контрактов. ЭНМАШ подобрал и отгрузил коленчатый вал 85-1-0-1 в течение 5 рабочих дней, совместно с сервисной службой организовал монтаж и пуск. В результате простой ограничился 72 часами, а производство уложилось в график поставок.
Что проверить перед монтажом и пуском компрессора
Перед установкой нового коленчатого вала важно не просто “поставить деталь”, а подготовить весь узел:
- проверить чистоту масляных каналов в блоке и самом валу;
- убедиться в правильной ориентации и моменте затяжки крышек подшипников;
- замерить зазоры в коренных и шатунных подшипниках согласно документации;
- проконтролировать биение шеек и посадку шкива коленвала компрессора;
- выполнить пробный пуск с контролем давления масла, температуры и вибрации.
Такая подготовка снижает риск повторного ремонта из‑за скрытых проблем старого блока и обеспечивает нормальный ресурс нового вала.
Памятка для закупщика коленчатого вала 85-1-0-1
- Всегда проверяйте обозначение. Для компрессоров 2ВМ10-63/9 и 4ВМ10-100/9 используйте коленчатый вал 85-1-0-1 с подтверждённой применяемостью.
- Материал и твёрдость — не формальность. Уточняйте марку стали и диапазон твёрдости шеек; это напрямую влияет на ресурс и надёжность.
- Паспорт изделия обязателен. Без паспорта вы не сможете предъявить обоснованную претензию по качеству и подтвердить соответствие конструкторской документации.
- Смотрите не только на цену, но и на сроки. Дешёвый вал с поставкой через месяц может обойтись дороже простоя оборудования.
- Используйте поддержку ЭНМАШ. При сомнениях в выборе, комплектности или условиях эксплуатации лучше связаться с инженером и получить рекомендацию до покупки.
Итог: коленчатый вал 85-1-0-1 — это не расходник “второго плана”, а опорная деталь, от которой зависит ресурс всего поршневого компрессора и стоимость простоя вашего производства. Работая с сертифицированными коленвалами, соблюдая регламент ТО и опираясь на консультации инженеров ЭНМАШ, вы снижаете риск аварийных остановов, контролируете затраты на ремонт и поддерживаете стабильность технологического процесса.


