



Стабильная работа систем нагнетания сжатого воздуха — базовое условие для непрерывности большинства технологических процессов на современных предприятиях. Если в пневмосистеме непредвиденно падает давление, компрессор перестает обеспечивать нужды подключенного пневмоинструмента или исполнительных механизмов, что приводит к браку продукции и остановкам линий. Своевременное выявление причин деградации параметров позволяет минимизировать эксплуатационные расходы и избежать капитального ремонта силовых агрегатов.
Оглавление:
- Почему падает рабочее давление компрессора: ключевые факторы
- Специфика потери давления в поршневых компрессорах и винтовых установках
- Усиленная диагностика: пошаговый алгоритм поиска неисправности
- Критические режимы эксплуатации: когда требуется срочная остановка оборудования
- Что можно проверить своими силами, а когда нужен специалист
- Правила подбора запчастей: совместимость и риски ошибок
- Типовые примеры из промышленной практики
- Чек-лист по стабилизации давления в компрессорной установке
- Часто задаваемые вопросы (FAQ)
Почему падает рабочее давление компрессора: ключевые факторы
Эффективность работы любой компрессорной станции оценивается по двум базовым параметрам: объемной производительности и создаваемому давлению. Когда компрессор падает давление на выходе, первоочередной задачей технической службы становится разделение проблемы на две зоны ответственности: внутренняя неисправность самого нагнетателя или проблемы во внешней воздушной магистрали. Сталкивались ли вы с ситуацией, когда автоматика фиксирует штатные обороты двигателя, но манометр на ресивере (металлическом сосуде для накопления сжатого воздуха) упрямо показывает значения ниже уставки? Причиной этого чаще всего становится скрытая утечка воздуха или сбой в работе контура регулирования.
Для того чтобы понять, почему падает давление в компрессоре, необходимо оценить состояние всасывающего тракта и узлов управления. К основным факторам, снижающим рабочее давление компрессора промышленного класса, относятся:
- Критическое загрязнение воздушного фильтра, снижающее коэффициент наполнения цилиндров или винтовых полостей.
- Нарушение герметичности соединений, приводящее к потерям газа в обвязке самого агрегата.
- Неисправность регулирующей автоматики, когда реле давления для компрессора (прессостат — прибор, управляющий пуском и остановом по предельным точкам) или электронный датчик давления компрессора выдают некорректный сигнал в систему управления.
- Износ исполнительных механизмов, таких как клапан давления компрессора, отвечающий за перевод машины в режим холостого хода или разгрузки.
Особое внимание следует уделять температурному режиму. Повышенный нагрев сжимаемого воздуха снижает его плотность и приводит к падению реальной массовой производительности, что напрямую отражается на манометрических показателях.
Специфика потери давления в поршневых компрессорах и винтовых установках
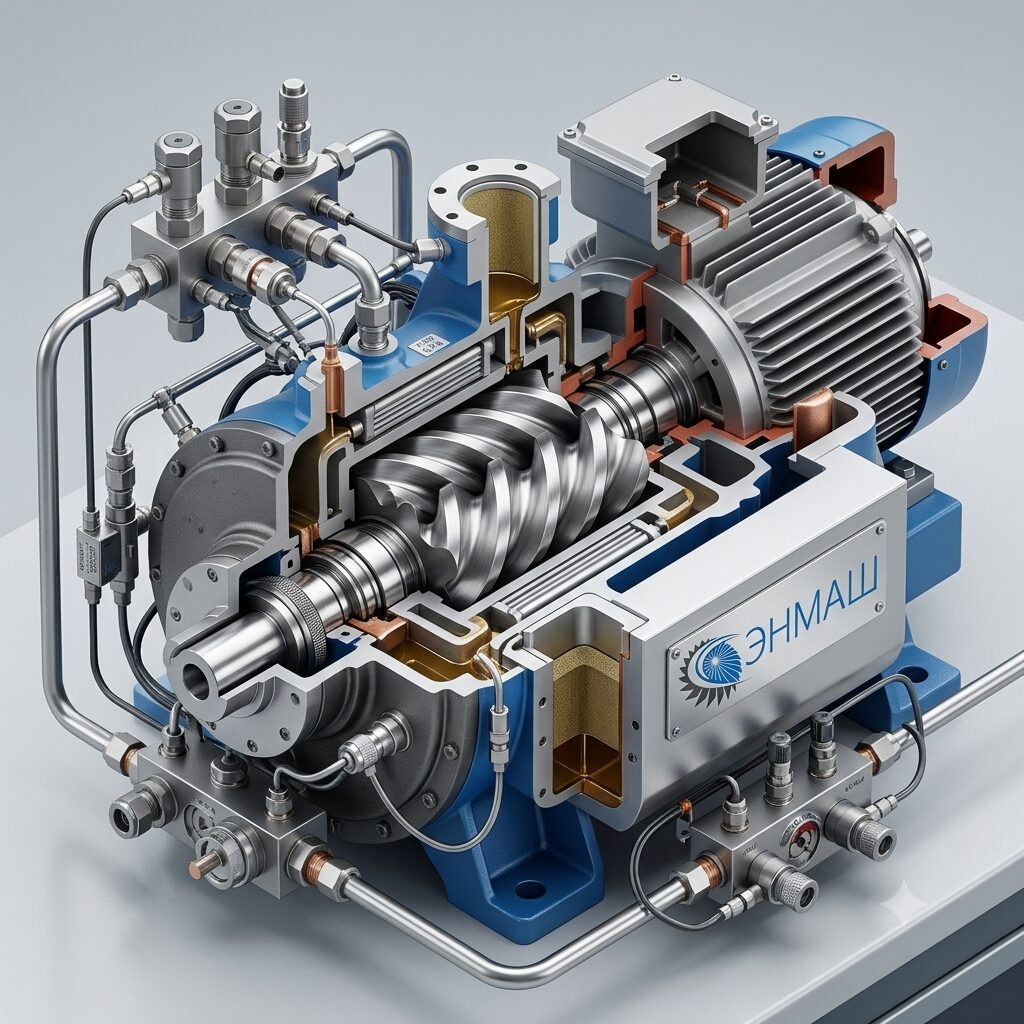
Характер проявления неисправности жестко зависит от типа конструкции нагнетательного блока. Если рассматривать стандартный винтовой компрессор, давление в нем формируется за счет непрерывного уменьшения объемов полостей между вращающимися роторами в винтовом блоке. Падение давления здесь редко происходит мгновенно. Обычно это плавный процесс, связанный с износом рабочих профилей роторов или деградацией уплотнений. Если же в системе используется компрессор низкого давления для транспортировки сыпучих материалов, то даже незначительный износ торцевых зазоров винтов вызывает резкий перепуск газа обратно на всасывание.
Совершенно иначе динамика процессов протекает в объемных машинах. Номинальное давление поршневых компрессоров напрямую зависит от плотности прилегания клапанных пластин и состояния поршневых колец. Основные дефекты поршневой группы, вызывающие падение параметров, включают в себя потерю упругости или излом колец, а также нагарообразование на клапанах. В практике эксплуатации агрегатов таких брендов, как Ремеза (Remeza), Бежецк (АСО) или Fiac, инженеры часто сталкиваются с усталостным разрушением пружинных пластин в клапанных блоках, из-за чего сжатый газ перетекает обратно в полость всасывания на такте сжатия.
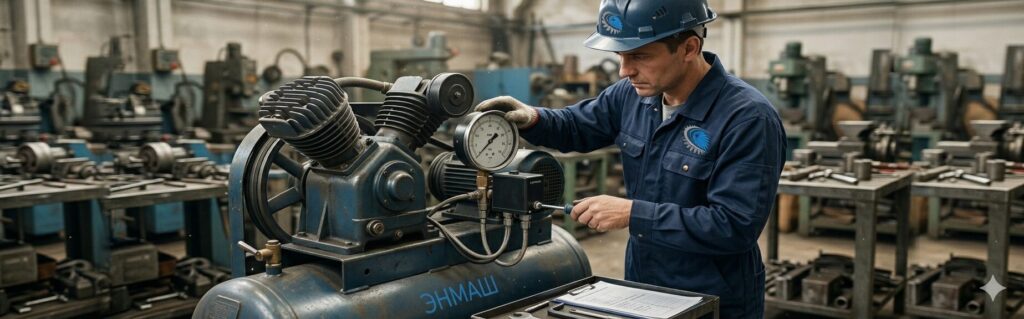
Интегрированная система управления современных винтовых машин (например, марок ABAC или FUBAG) способна частично компенсировать внутренние перетоки за счет изменения частоты вращения, однако это ведет к перерасходу электроэнергии и ускоренному износу подшипников. В поршневых же машинах падение производительности заметно сразу по увеличению времени заполнения ресивера.
Усиленная диагностика: пошаговый алгоритм поиска неисправности
Для безошибочного определения локализации дефекта технический персонал должен действовать строго по регламентированной цепочке. Попытки хаотично менять регулятор давления для компрессора или уплотнения без предварительных замеров приводят лишь к увеличению времени простоя оборудования.
Ниже представлена детальная матрица пошаговой инженерной диагностики:
- Признак: Номинальные обороты вала соответствуют норме, но выходное давление воздуха компрессора ниже уставки на 20% и более.
- Вероятная причина: Заклинивание всасывающего клапана в частично закрытом положении или сквозная утечка через обратный клапан в ресивер.
- Что проверить: Ход штока клапана при переходе из режима «разгрузка» в режим «нагрузка», а также температуру корпуса обратного клапана после остановки.
- Чем измерить: Для проверки электрических сигналов управления используется мультиметр, для фиксации давлений — поверенный манометр технический класса точности не ниже 1,5, для поиска утечек воздуха — ультразвуковой дефектоскоп или специализированный мыльный раствор.
- Что делать дальше: Произвести демонтаж клапанного узла, выполнить дефектовку внутренних пружин и седла, при обнаружении выработки — заменить ремкомплект клапана.
Сводная матрица неисправностей при падении давления
| Симптом | Вероятная причина | Методика диагностики | Последствия игнорирования | Инженерное решение |
|---|---|---|---|---|
| Медленный рост давления в ресивере поршневой машины | Износ или излом поршневых колец, выработка зеркала цилиндра | Замер времени качания, оценка пульсаций давления на выходе | Перегрев поршневой группы, заклинивание шатунных подшипников | Замена поршневых колец, хонингование или замена цилиндра |
| Давление падает только в моменты пикового разбора воздуха | Неправильно подобран объем ресивера или пропускная способность фильтра | Мониторинг падения давления в контрольных точках магистрали | Остановка пневматических исполнительных механизмов, брак | Установка дополнительного ресивера, замена фильтроэлементов |
| Винтовая машина не выходит на рабочее давление компрессора | Неисправен пропорциональный клапан или соленоид управления | Проверка подачи питающего напряжения на электромагнитный клапан | Работа компрессора в режиме постоянного перегрева, унос масла | Замена электромагнитного клапана, чистка каналов управления |
| Давление скачет, автоматика отключает компрессор по перегрузке | Сбой или механический износ реле давления (прессостата) | Контрольный замер давления поверенным манометром в точке срабатывания | Повреждение электродвигателя из-за частых пусков | Настройка прессостата или его полная замена |
Критические режимы эксплуатации: когда требуется срочная остановка оборудования
Не все ситуации, когда падает давление давления в компрессоре (компрессоры при этом могут продолжать вращаться), допускают продолжение работы агрегата до конца смены. Согласно требованиям ГОСТ 12.2.016-81 и международным стандартам безопасности ISO 5388, существует ряд критических маркеров, требующих немедленной активации аварийного останова (кнопка Emergency Stop):
- Резкий стук или металлический скрежет внутри поршневой группы или винтового блока. Это свидетельствует о разрушении подшипников, разрушении юбки поршня или прямом контакте роторов. Попытка продолжить работу приведет к полному уничтожению оборудования.
- Внезапное падение давления масла одновременно с падением давления воздуха. Без надлежащей смазки винтовой блок или коленчатый вал поршневой машины выйдут из строя в течение нескольких минут из-за теплового заклинивания.
- Превышение критической температуры нагнетания (типовой предел для большинства винтовых машин составляет 105–110°C). Причинами могут выступать как недостаток компрессорного масла, так и внутренний перепуск горячего воздуха из-за разрушения уплотнений.
- Появление дыма, гари или запаха тлеющей изоляции. Указывает на критическую перегрузку приводного электродвигателя или проскальзывание и горение приводных ремней.
Игнорирование этих признаков ради выполнения сменного задания гарантированно ведет к лавинообразному росту затрат на ремонт, длительному простою цеха и создает прямую угрозу безопасности обслуживающего персонала.
Что можно проверить своими силами, а когда нужен специалист
Для оптимизации затрат на обслуживание важно четко разделять задачи по диагностике на общедоступные и требующие высокой квалификации. Эксплуатационный персонал предприятия без углубленной инженерной подготовки может самостоятельно выполнить следующие операции:
- Очистить или заменить картридж воздушного фильтра.
- Проверить натяжение и целостность клиновых ремней привода.
- Визуально обследовать воздушную магистраль на предмет явных утечек, проверить состояние сливных клапанов конденсата.
- Убедиться, что компрессорное масло находится на рабочем уровне по смотровому глазку, и отсутствует его сильное потемнение.
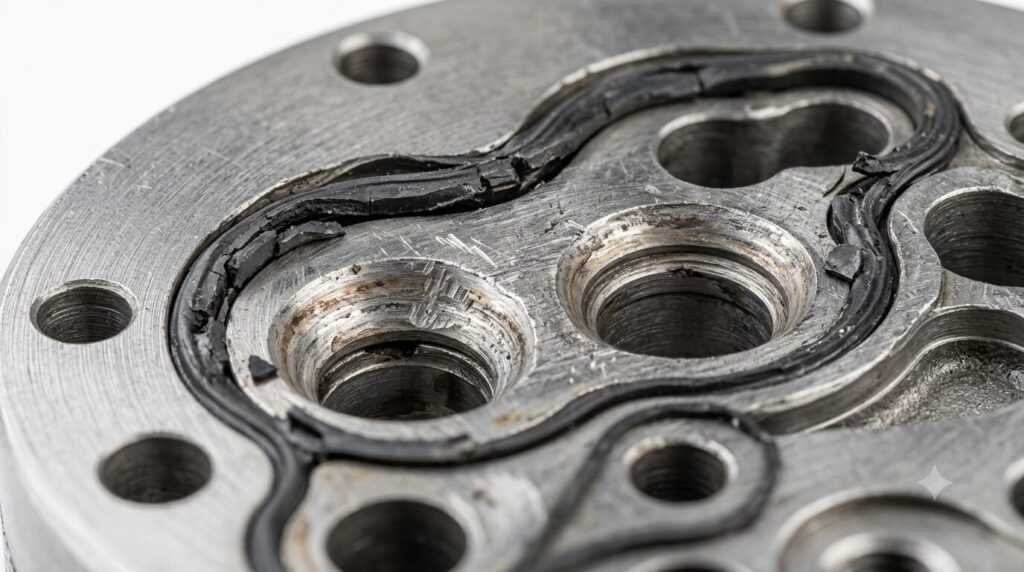
Однако, если базовая проверка не дала результатов, привлекается квалифицированный инженер-наладчик. Какое давление в контрольных точках гидросистемы считается критическим? Как правильно выставить дифференциал на электронном блоке управления? Ответить на эти вопросы и провести тонкую настройку регулирующей аппаратуры может только специалист. Работы по переборке винтовых блоков, замене подшипников с выставлением осевых зазоров, а также ремонту клапанных плит поршневых компрессоров METABO, Интерскол или других марок требуют применения специализированного инструмента (съемников, динамометрических ключей, индикаторов часового типа) и жесткого соблюдения моментов затяжки по DIN/ISO.
Правила подбора запчастей: совместимость и риски ошибок
Когда диагноз поставлен и определен дефектный узел, возникает критически важный этап — подбор и закупка комплектующих. Главная ошибка закупщиков на данном этапе — ориентация исключительно на геометрию детали или попытка подобрать компоненты подешевле «от похожей модели».
Для безошибочного подбора деталей через инженеров ПКП ЭНМАШ необходимо предоставить следующие паспортные данные:
- Точную марку и серийный номер компрессорной установки (с шильдика).
- Заводской номер и год выпуска нагнетательного блока (особенно актуально для винтовых машин, где в разные годы могли применяться блоки разных производителей — Aerzen, GHH-Rand, Rotorcomp).
- Рабочие параметры системы: номинальная производительность (m3/min), максимальное и минимальное рабочее давление (MPa или bar).
- Для элементов автоматики — тип электрического сигнала (аналоговый 4–20 мА, релейный сухой контакт) и присоединительную резьбу.
Риски неправильного подбора
Установка несовместимой детали несет в себе колоссальные технические риски. Например, монтаж всасывающего клапана с отличающейся пропускной способностью приведет к тому, что система управления не сможет корректно регулировать давление в компрессоре; компрессоры при этом будут работать в режиме постоянного перегруза по току. Использование неоригинальных уплотнений или поршневых колец ненадлежащего теплового расширения грозит их быстрым разрушением, уносом компрессорного масла в пневмосеть и последующим заклиниванием поршневой группы. Это не только снизит ресурс отремонтированного узла в несколько раз, но и потребует повторных расходов на разборку и дефектовку оборудования.
Когда ремонт экономически нецелесообразен
Существуют маркеры, при наличии которых восстановительные работы теряют экономический смысл. В зависимости от модели и условий эксплуатации, если винтовой блок имеет сильную выработку профилей роторов («наволакивание» металла из-за масляного голодания) и критическое повреждение посадочных мест подшипников в корпусе, его восстановление обойдется в 70–80% от стоимости нового узла. При этом гарантировать ресурс, близкий к первоначальному, невозможно. В таких ситуациях инженеры ПКП ЭНМАШ рекомендуют замену узла в сборе — это экономически выгоднее в долгосрочной перспективе, так как предприятие получает новый предсказуемый агрегат с полноценной заводской гарантией.
Типовые примеры из промышленной практики
- Отрасль: Предприятие химической промышленности (производство полимерной тары).
- Проблема: В процессе непрерывного цикла на винтовом компрессоре Remeza плавно упало давление на выходе с 0,8 до 0,55 МПа, что привело к сбоям в работе формовочных автоматов.
- Диагностика: Инженерами службы сервиса проведена проверка контура управления. Замеры давления до и после воздушного фильтра показали норму. Однако при переходе компрессора в режим нагрузки пневмоцилиндр всасывающего клапана открывал заслонку лишь наполовину из-за критического износа внутренних уплотнений поршня цилиндра.
- Решение: Был оперативно заказан и установлен оригинальный ремкомплект всасывающего клапана, включающий новые PTFE-уплотнения и возвратную пружину.
- Результат: Стабильное рабочее давление 0,8 МПа полностью восстановлено, время выхода на режим нормализовалось, исключен риск брака продукции.
- Отрасль: Металлургический завод (участок термообработки).
- Проблема: На поршневой компрессорной установке старого образца марки АСО зафиксировано падение давления воздуха компрессора, при этом время работы агрегата для наполнения ресивера увеличилось почти в два раза.
- Диагностика: Произведен демонтаж головок цилиндров. При визуальном осмотре обнаружен сильный нагар на клапанных пластинах первого цилиндра, а также радиальная трещина на одной из пружинных пластин, приводившая к обратному перепуску горячего воздуха.
- Решение: Проведена полная очистка внутренних полостей, заменена клапанная плита в сборе с пластинами, установлены новые высокотемпературные прокладки.
- Результат: Производительность компрессорной станции вернулась к паспортным показателям, температура нагнетания снизилась до нормативных значений.
Чек-лист по стабилизации давления в компрессорной установке
Для минимизации рисков падения давления и продления безремонтного ресурса оборудования техническая служба предприятия должна строго следовать следующей памятке:
- Регулярно (не реже одного раза в неделю) производите визуальный осмотр манометров, контролируйте герметичность резьбовых и фланцевых соединений в радиусе обвязки компрессора и ресивера.
- Соблюдайте графики регламентного ТО: замену воздушных фильтров выполняйте строго по показаниям датчика загрязненности или через каждые 2000 моточасов (в условиях высокой запыленности — чаще, по данным производителей).
- Контролируйте качество и уровень масла: используйте только специализированное компрессорное масло с соответствующей вязкостью (например, ISO VG 46 или 68), не допускайте смешивания продуктов разных брендов.
- Ежесменно проверяйте работу дренажных клапанов: скопление конденсата в ресивере уменьшает его полезный объем, что заставляет компрессор работать в режиме частых пусков-остановов, изнашивая клапан давления компрессора.
- Доверяйте подбор критически важных узлов профессионалам: при первых признаках падения производительности, нестабильной работы автоматики или при необходимости купить элементы контура давления не занимайтесь кустарной модернизацией. Обратитесь в ООО «ПКП ЭНМАШ» — наши инженеры проведут квалифицированный аудит по вашим параметрам, гарантируя идеальную совместимость поставляемых запасных частей и стабильное рабочее давление вашей пневмосистемы.
Часто задаваемые вопросы (FAQ)
Вопрос: Как понять, что давление воздуха компрессора падает именно из-за утечки в цеху, а не из-за поломки самого агрегата?
Ответ: Самый простой метод — проведение теста на падение давления в нерабочее время (при остановленных потребителях). Полностью накачайте ресивер, перекройте выходной вентиль на цех и зафиксируйте показания манометра. Если давление на запертом ресивере стабильно, а при открытии вентиля в пустой цех начинает быстро падать — ищите утечки в магистрали. Если же компрессор долго качает даже на закрытый вентиль — неисправен сам нагнетательный блок.
Вопрос: Можно ли самостоятельно накрутить реле давления для компрессора, чтобы поднять рабочие параметры выше паспортных?
Ответ: Делать это категорически запрещено. Каждое устройство имеет жестко заложенный производителем предел прочности. Попытка принудительно поднять давление сверх нормы вызовет перегрузку электродвигателя, ускоренный износ подшипников винтового блока или поломку шатунного механизма поршневой группы. Кроме того, это может привести к аварийному срабатыванию предохранительного клапана.
Вопрос: Из-за чего может выходить из строя датчик давления компрессора на современных электронных блоках управления?
Ответ: Основные причины — это воздействие избыточной вибрации (при неправильной установке виброопор агрегата), попадание мелкодисперсного конденсата или масляного тумана в измерительную камеру датчика, а также нестабильное напряжение в электросети предприятия. Для защиты датчиков рекомендуется использовать демпферные трубки и стабилизаторы питания.
Вопрос: Насколько критично для давления использование неоригинального воздушного фильтра?
Ответ: Использование дешевых фильтров с низким качеством фильтровальной бумаги приводит к двум сценариям. Либо фильтр обладает избыточным сопротивлением, из-за чего падает давление на входе и снижается общая производительность, либо он пропускает абразивные частицы пыли. Пыль, попадая в винтовой блок или цилиндр, работает как наждак, безвозвратно уничтожая прецизионные рабочие поверхности.
Вопрос: Что чаще всего изнашивается в поршневых компрессорах, из-за чего падает давление поршневых компрессоров?
Ответ: Наиболее уязвимым узлом является клапанная плита. Пластины испытывают колоссальные циклические нагрузки (до нескольких тысяч изгибов в минуту) и работают в условиях высоких температур. Со временем на них образуется нагар, либо происходят микросколы металла. На втором месте по частоте отказов стоят поршневые и маслосъемные кольца, теряющие подвижность из-за закоксовывания масла.


