



Промышленные пневматические сети и установки генерации сжатого воздуха требуют строгого соблюдения температурного режима, где ключевую роль играет радиатор компрессора. Избыточное теплоотделение, неизбежно возникающее в процессе сжатия газа, способно в кратчайшие сроки привести к деградации смазочных материалов, заклиниванию роторов и аварийной остановке предприятия. Эффективное охлаждение компрессора — это не просто вопрос долговечности, но и фундаментальное условие промышленной безопасности. В данном материале мы разберем теплофизику процессов, методику инструментальной диагностики и строгие критерии подбора теплообменного оборудования.
Оглавление: навигация по статье
- Функциональное назначение и физика работы теплообменника
- Признаки критического износа и первопричины поломок
- Инженерная методика дефектовки радиатора
- Аварийная остановка: критические пределы работы
- Границы компетенций: оперативный персонал vs сервис
- Сводная таблица параметров дефектовки
- Точка невозврата: когда ремонт недопустим
- Инженерный подбор детали по паспорту
- Риски установки контрафактных узлов
- Примеры из промышленной практики
- Ответы на вопросы технических специалистов
- Чек-лист для главного механика и закупщика
Функциональное назначение и физика работы теплообменника
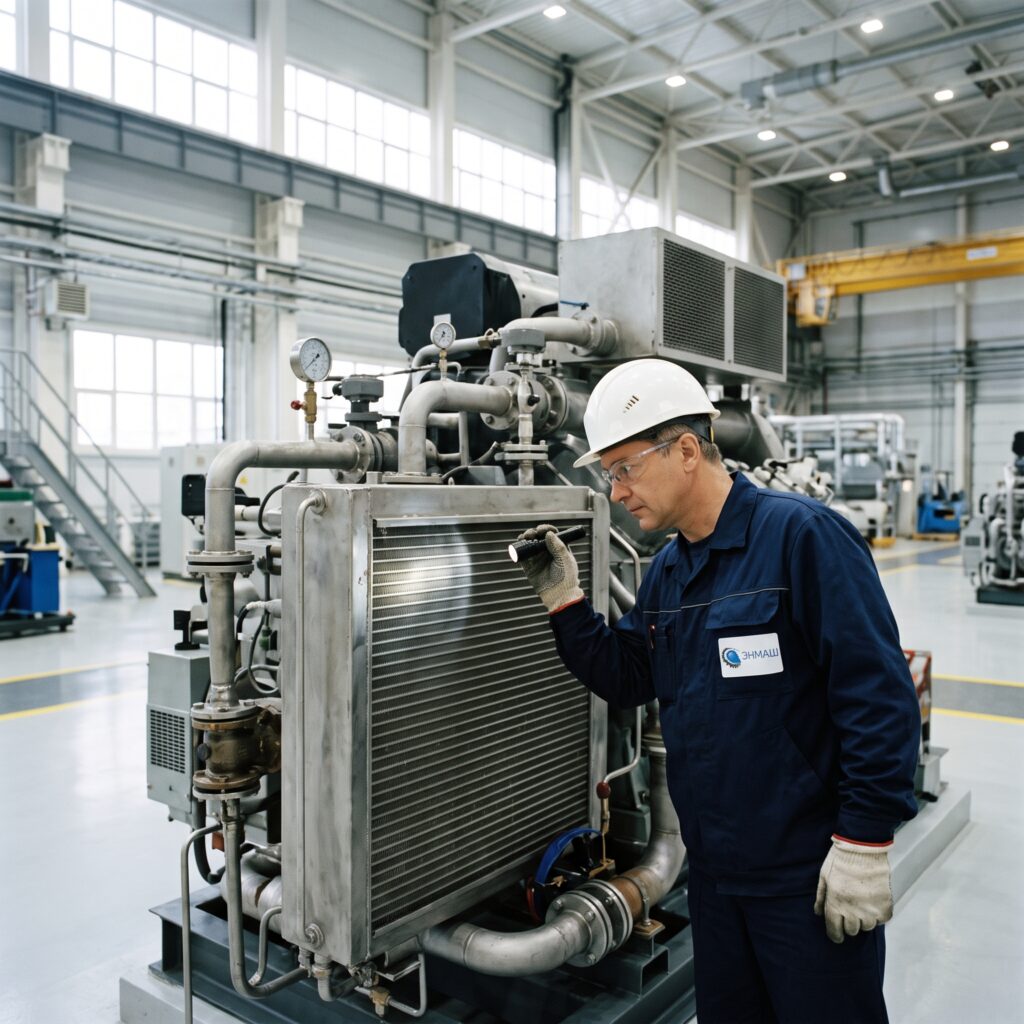
Любая установка генерации сжатого воздуха преобразует подводимую механическую энергию (от электродвигателя или ДВС) в потенциальную энергию давления. Однако законы термодинамики неумолимы: около 80–90% затраченной энергии переходит в тепло. Если это тепло не отводить, температура внутри рабочей камеры мгновенно превысит допустимые пределы, что вызовет разрушение масляной пленки и термическое расширение металлов вплоть до заклинивания винтового блока. Именно поэтому радиатор для винтового компрессора является критически важным элементом, выполняющим функции поддержания теплового баланса.
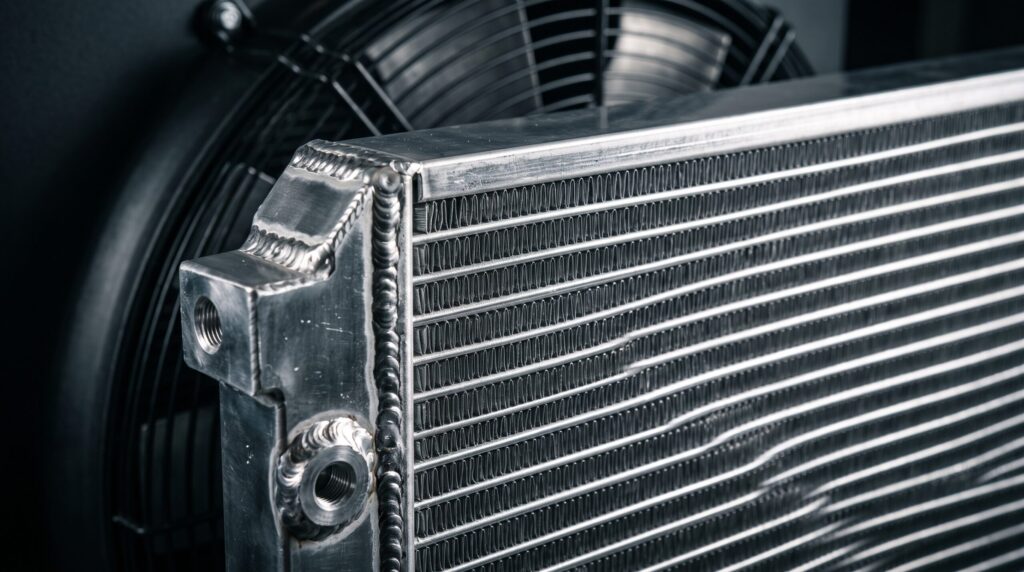
В современных промышленных станциях (например, брендов Atlas Copco, Kaeser, Ремеза) применяется комбинированная воздушно-масляная система охлаждения. Горячее компрессорное масло, впитавшее тепло от сжатия газовой смеси, поступает в масляную секцию радиатора, в то время как предварительно сжатый воздух проходит через воздушную секцию (доохладитель). Эффективный теплосъем обеспечивается за счет развитого оребрения алюминиевых или медно-латунных сот, через которые вентилятор охлаждения компрессора принудительно прогоняет массивные потоки атмосферного воздуха. Конструктивно радиатор представляет собой паяный или сварной блок, спроектированный с учетом жестких требований к вибрационным нагрузкам и пульсациям давления, достигающим 15–20 бар.
Для правильной идентификации агрегата в технической документации часто используется буквенно-цифровой шифр. Например, код
AKG-COOLER-RX-150-16расшифровывается как алюминиевый пластинчато-ребристый теплообменник (RX) с расчетным отводом тепла 150 кВт и максимальным рабочим давлением 16 бар. При замене важно учитывать эти паспортные данные.
Кроме того, в мобильных дизельных установках или специализированных чиллерах (промышленных холодильных агрегатах) система теплообмена может интегрироваться с климатическими контурами. В таких сложных схемах каждая трубка охлаждения компрессора или специализированный хладагентный контур должны быть строго сбалансированы по гидравлическому сопротивлению. Любое отклонение в сечении или засорение сот приводит к нарушению ламинарного потока, локальным перегревам и, как следствие, срабатыванию термозащиты установки.
Признаки критического износа и первопричины поломок
Деградация теплообменного оборудования редко происходит одномоментно. Как правило, это лавинообразный процесс, начинающийся с малозаметных симптомов. Главным маркером приближающейся аварии является устойчивый рост температуры нагнетания на контроллере. Если в штатном режиме температура масляно-воздушной смеси держится в диапазоне 75–85 °C, то ползущий вверх показатель (стабильно выше 95 °C) свидетельствует о резком снижении коэффициента теплопередачи. Основной причиной такого явления выступает наружное загрязнение ламелей (пыль, цемент, древесная стружка) или внутреннее лакообразование — процесс коксования деградировавшего компрессорного масла на внутренних стенках трубок.
Второй частый симптом — появление масляного тумана или локальных подтеков на корпусе кулера. Вибрационные нагрузки от винтового блока или дисбаланс, который дает изношенный вентилятор охлаждения компрессора, приводят к усталости металла в местах пайки трубок к коллектору. Образуются микротрещины, через которые под давлением выдавливается смазочный материал. Также к поломкам ведет электрохимическая коррозия (особенно на предприятиях химической отрасли) и гидроудары при некорректной работе термостата.
Практический совет инженера: Я, как ведущий инженер ООО «ПКП ЭНМАШ», настоятельно рекомендую обращать внимание не только на сам радиатор, но и на состояние диффузора вентилятора. Деформация направляющего кожуха приводит к потере до 30% направленного воздушного потока, что сводит на нет эффективность даже абсолютно чистого теплообменника. Всегда проверяйте плотность прилегания уплотнителей между кулером и корпусом станции!
Инженерная методика дефектовки радиатора
Проведение грамотной инструментальной дефектовки позволяет избежать необоснованных затрат на замену еще рабочего узла, а также точно локализовать первопричину перегрева. Диагностика должна проводиться строго по алгоритмической цепочке, исключая метод «слепого перебора». Ниже приведен стандартный регламент контроля на промышленных объектах.
- Признак: Устойчивый рост температуры нагнетания выше 95 °C.
Вероятная причина: Загрязнение наружных ламелей охлаждения или снижение эффективности обдува.
Что проверить: Проходимость сот на просвет, скорость потока воздуха.
Чем измерить: Анемометр крыльчатый (проверка скорости потока), тепловизор промышленный (поиск зон локального перегрева — «слепых пятен»).
Что делать дальше: Провести бережную продувку сжатым воздухом (до 3 бар) против хода штатного потока. Если тепловизор показывает неравномерный прогрев (разница более 15 °C между зонами), требуется химическая промывка. - Признак: Падение давления в масляном контуре или появление эмульсии.
Вероятная причина: Внутренняя разгерметизация, пробой между контурами масла и воздуха, либо микротрещины во внешних трубках.
Что проверить: Целостность сварных и паяных швов, герметичность контура.
Чем измерить: Манометры образцовые (опрессовка азотом до 1,5 рабочих давлений), ультрафиолетовый детектор утечек (с добавлением УФ-маркера в масло).
Что делать дальше: При обнаружении микротрещин по краям сот оценивается возможность аргонодуговой сварки. При внутренних пробоях узел подлежит безусловной замене. - Признак: Высокая разница температур (дельта T) между входом и выходом масла менее 10 °C.
Вероятная причина: Внутреннее закоксовывание масляных каналов продуктами распада дешевой смазки.
Что проверить: Гидравлическое сопротивление масляного тракта радиатора.
Чем измерить: Дифференциальный манометр, установленный до и после кулера.
Что делать дальше: При перепаде давления (dP) выше 1–1.5 бар радиатор демонтируется для глубокой гидродинамической промывки специализированными сольвентами.
Аварийная остановка: критические пределы работы
Существуют режимы, при которых эксплуатация компрессорной станции категорически запрещена правилами промышленной безопасности. Игнорирование этих пороговых значений неизбежно ведет к разрушению подшипниковых узлов, оплавлению уплотнений (Viton, PTFE) и заклиниванию роторов. Аварийная остановка оборудования требуется немедленно, если:
- Температура воздушно-масляной смеси превысила 110 °C. Для большинства винтовых установок этот предел является критическим. Масло мгновенно теряет смазывающие свойства, начинается процесс активного нагарообразования (коксования).
- Внезапное падение давления масла ниже 1.5–2 бар (в зависимости от модели). Это свидетельствует о катастрофическом разрыве теплообменника, обрыве соединительных магистралей или отказе масляного насоса. Дальнейшая работа приведет к сухому трению винтов.
- Аномальная вибрация радиаторного блока. Если амплитуда вибраций превышает паспортные допуски (обычно 4.5–7.1 мм/с по стандарту ISO 10816), это говорит о разрушении крыльчатки вентилятора, ослаблении анкерных креплений или разрушении антивибрационных подушек. Вибрация быстро разорвет тонкостенные алюминиевые соты.
- Обильная утечка компрессорного масла. При визуальной фиксации струйной утечки или быстрого образования лужи под станцией эксплуатация останавливается во избежание пожароопасных ситуаций и экологических штрафов.
Границы компетенций: оперативный персонал vs сервис
Срок службы любого промышленного теплообменника напрямую зависит от соблюдения регламентов технического обслуживания (ТО). Однако важно четко разделять задачи, которые должен выполнять штатный оператор, и работы, требующие вызова инженеров сервисной службы с допусками.
Что делает оперативный персонал завода (ежедневно / еженедельно):
- Визуальный контроль показаний термометра нагнетания и манометров пневмосети.
- Осмотр узла на предмет видимых масляных запотеваний и механических повреждений диффузора.
- Очистка наружных сот радиатора сжатым воздухом (на выключенном и остывшем оборудовании, давление струи не более 3 бар, продувка строго изнутри наружу).
- Контроль состояния и натяжения ремней привода вентилятора (если конструкцией не предусмотрен прямой привод).
Что выполняет специализированная сервисная служба (ТО-2000 / ТО-4000 / ТО-8000):
- Проведение химической промывки внутренних каналов с применением промышленных ингибиторов коррозии (удаление масляного лака).
- Ультразвуковая толщинометрия коллекторов для выявления скрытой усталости металла.
- Замена термостата и его тарировка (проверка порога открытия клапана перепуска масла в радиатор).
- Опрессовка трубки охлаждения компрессора и всего масляного тракта инертными газами для проверки на микроутечки.
Сводная таблица параметров дефектовки
Для систематизации процесса инструментального контроля ниже приведена нормативная таблица допусков и браковочных показателей для типовых алюминиевых радиаторов компрессорных станций мощностью от 11 до 75 кВт.
| Контролируемый параметр | Номинальное значение (ГОСТ / ISO) | Критическое отклонение (Брак) |
|---|---|---|
| Перепад давления (dP) на масляном контуре | 0.3 — 0.7 бар | > 1.5 бар (сильное засорение) |
| Дельта T (Вход масла — Выход масла) | 15 — 25 °C | < 8 °C (потеря теплоотдачи) |
| Повреждение/замятие наружных ламелей | Допускается до 5% от площади | > 20% площади сот |
| Уровень вибрации по корпусу кулера | До 4.5 мм/с (класс 1-2) | > 7.1 мм/с (угроза разрыва) |
| Испытательное давление при опрессовке | 1.5 × Рабочее давление | Падение давления за 30 мин |
Точка невозврата: когда ремонт недопустим
Многие предприятия в целях экономии бюджета пытаются реанимировать вышедшие из строя теплообменники, применяя аргоновую сварку или запаивая поврежденные соты полимерными составами. Однако важно понимать: любой радиатор для воздушного компрессора — это сосуд, работающий под давлением и подверженный циклическим термическим нагрузкам. Существуют жесткие критерии, при которых деталь признается неремонтопригодной:
- Множественные очаги утечек. Если течь образовалась более чем в 3–5 трубках одновременно, это явный признак системной усталости металла (старение сплава). Сварка одной трубки неизбежно вызовет разрыв соседней из-за термических напряжений.
- Внутренняя закоксованность более 30% объема. Если компрессор долго работал на перегретом масле или произошел залив контрафактного минерального масла вместо ПАО-синтетики, внутренние каналы забиваются твердым углеродистым шлаком. Ни один химический реагент не способен растворить «глухой» кокс в капиллярных трубках без разрушения самого алюминия.
- Механическая деформация коллекторов. Вздутие боковых бачков радиатора говорит о гидроударе (например, из-за заклинивания термостата в закрытом положении зимой). Геометрия нарушена, посадочные места искривлены — узел подлежит списанию.
- Глубокая язвенная коррозия. Истончение стенок сот до критических значений (менее 0.5 мм), определяемое ультразвуковым толщиномером, делает дальнейшую эксплуатацию опасной.
В этих случаях восстановление экономически нецелесообразно и технически недопустимо. Рентабельность покупки нового узла окупается предотвращением внезапной аварийной остановки всей производственной линии.
Инженерный подбор детали по паспорту
Приобретение нового теплообменника — ответственный инженерный процесс. Нельзя просто выбрать деталь «похожих размеров». Радиатор компрессора подбирается строго с учетом гидравлических и термодинамических расчетов, заложенных заводом-изготовителем оборудования. Типичная ошибка закупщиков — попытка подобрать узел исключительно по внешним габаритам, игнорируя пропускную способность.
Основные параметры совместимости, которые необходимо проверять по паспорту и шильдику:
- Теплоотводящая способность (кВт): Должна соответствовать мощности приводного электродвигателя станции (или быть с небольшим запасом). Установка «слабого» радиатора приведет к хроническому перегреву.
- Максимальное рабочее давление (Max. Working Pressure): Обычно составляет 14–16 бар для общепромышленных сетей и до 40 бар для бустеров. Недостаточный класс прочности приведет к разрыву.
- Пропускная способность по маслу и воздуху (л/мин и м³/мин): Определяет гидравлическое сопротивление. Если внутреннее сечение аналога меньше оригинала, масляный насос будет работать с перегрузкой.
- Резьбовые присоединения: Обязательно сверяйте тип резьбы (BSP, NPT, метрическая) и диаметр. Использование переходников часто приводит к заужению проходного сечения и создает дополнительные точки риска утечек.
- Геометрия креплений: Расстояние между анкерными болтами и посадочные места под диффузор.
Особое внимание следует уделить комплектующим климатического контроля, если они интегрированы в систему. Например, любая трубка кондиционера от компрессора к радиатору в мобильных дизельных установках должна быть армирована и устойчива к воздействию фреона и масел POE/PAG.
Риски установки контрафактных узлов
Рынок промышленных запасных частей переполнен дешевыми NoName репликами из низкокачественного переработанного алюминия. Использование нештатного радиатора несет в себе скрытые риски, которые проявляются не сразу, но ведут к фатальным последствиям для всего компрессорного узла.
- Нарушение теплообмена из-за грубой пайки: В дешевых аналогах часто применяется избыточное количество флюса и припоя, которые частично перекрывают внутреннее сечение трубок. Внешне радиатор огромный, а его реальная пропускная способность снижена на 40%.
- Кавитация в масляном контуре: Неправильная гидродинамика бачков (отсутствие дефлекторов) приводит к вспениванию масла. Вспененная эмульсия не способна эффективно отводить тепло от винтового блока, что вызывает задиры на роторах.
- Слабая виброустойчивость: Отсутствие усиливающих пластин на углах радиатора приводит к тому, что постоянная вибрация от работы установки разрывает соты в первый же год эксплуатации.
- Опасность для смежных агрегатов: Разрыв некачественного радиатора под давлением может повредить соседние узлы (электродвигатель, инверторный шкаф), а выброс 10–20 литров горячего масла создает угрозу возгорания.
Помните: стоимость оригинального винтового блока в десятки раз превышает мнимую экономию на теплообменнике. Выбирайте только проверенных поставщиков, гарантирующих соблюдение стандартов ISO и DIN.
Примеры из промышленной практики
Ниже приведены типовые примеры из инженерной практики, демонстрирующие последствия неправильной эксплуатации систем охлаждения и способы решения проблем.
Кейс 1 (Металлургический комбинат)
Проблема: На винтовом компрессоре Atlas Copco мощностью 75 кВт регулярно срабатывала защита по температуре нагнетания (112 °C).
Диагностика: Инструментальная проверка выявила, что перепад давления на масляном контуре составлял 2.1 бар. Причина — использование дешевого минерального масла, которое закоксовало нижние секции сот.
Решение: Промывка не дала результата (кокс полимеризовался). Произведена полная замена радиатора и переход на ПАО-синтетическое масло, рекомендованное допусками.
Результат: Температура стабилизировалась на уровне 82 °C, снизилось потребление электроэнергии из-за разгрузки маслонасоса.
Кейс 2 (Мобильные станции ГОКа)
Проблема: На дизельной компрессорной станции обнаружена обильная утечка охлаждающей жидкости и масла.
Диагностика: Лопнул шланг кондиционера от радиатора до компрессора, отвечающий за охлаждение смежного контура хладагента в блоке осушителя, что вызвало вибрацию и повреждение основного теплообменника.
Решение: Замена гидравлических шлангов на армированные рукава высокого давления (РВД) из эластомера NBR, установка нового комбинированного теплообменника с усиленной виброразвязкой.
Результат: Устранены утечки, станция успешно прошла опрессовку и возвращена в карьер.
Кейс 3 (Пищевое производство)
Проблема: Локальный перегрев станции до 105 °C в летний период, несмотря на абсолютно чистый теплообменник.
Диагностика: Проверка анемометром выявила, что установленный ранее контрафактный вентилятор охлаждения компрессора имел неправильный угол атаки лопастей, из-за чего воздушный поток был слабее паспортного на 35%.
Решение: Замена узла обдува на оригинальный с аэродинамически выверенной крыльчаткой и балансировкой.
Результат: Дельта температур вошла в норму, рабочая температура опустилась до 85 °C при пиковой летней нагрузке цеха.
Ответы на вопросы технических специалистов
Вопрос: Как часто нужно продувать наружные соты радиатора?
Ответ: Периодичность зависит от чистоты всасываемого воздуха. В чистых цехах (пищевая промышленность) достаточно продувки 1 раз в месяц (примерно каждые 500 моточасов). На цементных или деревообрабатывающих производствах — еженедельно или даже ежедневно. Важно использовать воздух под давлением не выше 3 бар, чтобы не замять тонкие алюминиевые ламели.
Вопрос: Можно ли использовать автомобильный антифриз для жидкостных систем охлаждения компрессоров?
Ответ: Только если это прямо разрешено паспортом. Промышленные установки часто требуют пропиленгликолевых смесей с мощными антикавитационными и антикоррозийными присадками. Дешевые автомобильные тосолы могут разрушить уплотнения (EPDM) и вызвать электрохимическую коррозию в медно-паяных пластинчатых теплообменниках.
Вопрос: Что делать, если трубка кондиционера от компрессора к радиатору (на мобильных установках) постоянно перетирается?
Ответ: Проблема в неправильной трассировке или износе демпферов (подушек). Необходимо переложить магистраль, избегая острых углов корпуса, и закрепить ее обрезиненными хомутами. Сам шланг лучше заменить на усиленный тефлоновый (PTFE) в металлической оплетке.
Вопрос: Допускается ли частичное удаление (заглушка) пробитых трубок?
Ответ: Временная заглушка (глушение сваркой) до 5% трубок от общего объема допускается как аварийная мера для завершения рабочей смены. Однако это нарушает гидродинамику и ведет к локальным перегревам соседних каналов. Узел необходимо заменить при ближайшем плановом ТО.
Вопрос: Почему после замены радиатора компрессор все равно греется?
Ответ: Вероятные причины: не был заменен термостатический клапан (он заклинил и пускает масло по малому кругу, минуя большой радиатор), установленный аналог имеет меньшую пропускную способность, или в системе осталась воздушная пробка.
Вопрос: Какие бренды оборудования вы рекомендуете к установке?
Ответ: При подборе запчастей мы опираемся на высокие стандарты. Отлично зарекомендовали себя комплектующие для Atlas Copco, Kaeser, Remeza, Boge, а также холодильные компрессоры Bitzer и Bock.
Памятка (чек-лист) для главного механика и закупщика
Перед заказом запчастей для систем терморегулирования пневмостанций, убедитесь, что у вас собрана вся необходимая информация. Это исключит риск простоя оборудования из-за ошибки в логистике:
- Сделайте качественное фото заводского шильдика (таблички) компрессорной станции. Там указан год выпуска, точная модель и серийный номер оборудования.
- Сфотографируйте сам радиаторный блок и его табличку (если сохранилась). Часто производители станций меняют поставщиков кулеров от партии к партии (OEM-комплектация).
- Снимите точные геометрические размеры: длину, ширину, толщину активной зоны (соты) и общие габариты с бачками.
- Зафиксируйте тип присоединительных фитингов. Укажите вид резьбы (наружная/внутренняя), ее диаметр и расстояние между осями входного и выходного патрубков.
- Проверьте смежные элементы. Оцените состояние термостата, шлангов высокого давления, приводных ремней и уплотнительных колец — их целесообразно менять в комплекте.
- Обратитесь к инженерам ООО «ПКП ЭНМАШ». Передайте собранные данные нашим специалистам для безошибочного подбора оригинального теплообменника или надежного аналога с гарантией.


