


Технологическая независимость промышленных предприятий напрямую зависит от бесперебойного снабжения компрессорных парков расходными материалами и узлами трения. В условиях санкционных ограничений и удлинения логистических цепочек качественные запчасти для поршневого компрессора зарубежного производства стали труднодоступными, что стимулировало переход на сертифицированные российские аналоги, прямой параллельный импорт и прецизионный реверс-инжиниринг клапанных плит в сборе, шатунов и поршневых колец и пальцев. В этом руководстве инженерная служба ООО «ПКП ЭНМАШ» разбирает физико-механические критерии взаимозаменяемости комплектующих, методику инструментальной дефектовки и регламент безопасного перехода на альтернативную комплектацию без потери ресурса станции.
Оглавление:
- Специфика импортозамещения и термомеханические нагрузки узлов поршневого компрессора
- Признаки критического износа деталей и причины отказов при переходе на аналоги
- Инженерная методика дефектовки и инструментального обмера комплектующих
- Когда требуется срочная аварийная остановка компрессорной установки
- Границы компетенций: ревизия своими силами и специализированный цеховой ремонт
- Сравнительный анализ материалов, допусков и взаимозаменяемости деталей
- Когда восстановительный ремонт изношенных узлов экономически нецелесообразен
- Совместимость, реверс-инжиниринг и параметры подбора запчастей по паспорту
- Риски эксплуатации при установке несертифицированных комплектующих
- Типовые примеры успешного импортозамещения из промышленной практики
- Часто задаваемые вопросы технических специалистов (FAQ)
- Памятка главного механика по переходу на альтернативные комплектующие
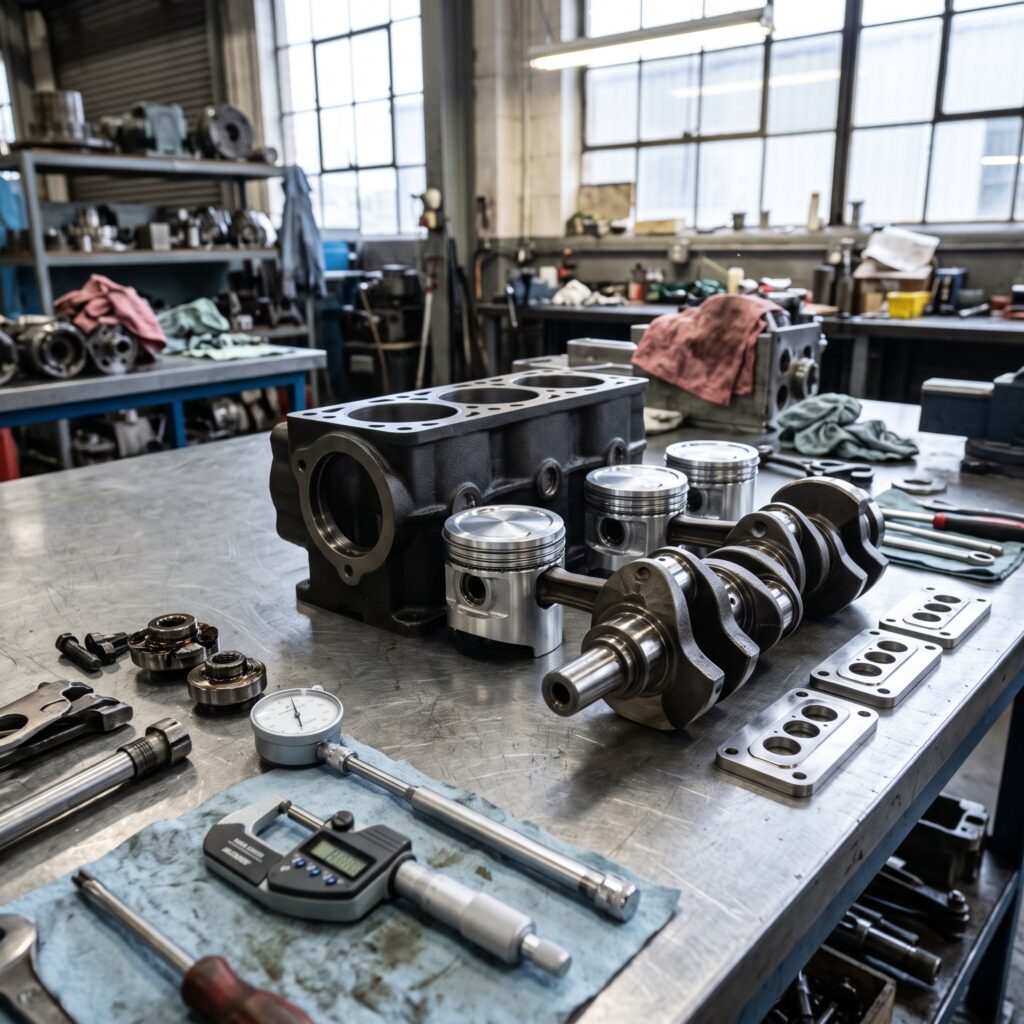
Специфика импортозамещения и термомеханические нагрузки узлов поршневого компрессора
В отличие от винтовых машин, узлы поршневых компрессорных станций работают в режиме знакопеременных инерционных нагрузок, граничного трения и высоких локальных температур (до 180–210 °C в зоне нагнетательного клапана). Поэтому прямой подбор альтернативных деталей без учета металлургического состава и коэффициента линейного теплового расширения недопустим.
Почему многие европейские и белорусские компрессоры имеют схожую архитектуру цилиндропоршневой группы (ЦПГ)? Исторически большинство заводов-изготовителей — включая Remeza (Ремеза), Бежецкий завод АСО, а также европейские концерны ABAC, FIAC, FUBAG, FINI и Atlas Copco — проектировали свои компрессорные головки на базе унифицированных термодинамических рядов либо использовали общие сборочные блоки (например, чугунные блоки серий LB, LT, С415М, С416М).
Основные функциональные узлы, требующие регулярного планово-предупредительного обновления и подпадающие под программы импортозамещения, включают:
- Цилиндропоршневая группа (ЦПГ): гильзы и блоки цилиндров из перлитного серого чугуна (СЧ20, СЧ25), алюминиевые и чугунные поршни, компрессионные и маслосъемные кольца, поршневые пальцы и стопорные кольца.
- Газораспределительный узел: всасывающие и нагнетательные прямоточные или кольцевые клапанные плиты, стальные лепестковые пластины, алюминиевые и паронитовые профильные прокладки.
- Кривошипно-шатунный механизм (КШМ): коленчатые валы, шатуны, тонкостенные биметаллические вкладыши, игольчатые и роликовые подшипники качения, манжетные уплотнения (сальники) вала.
- Периферийная автоматика и арматура: реле давления (прессостаты), предохранительные и обратные клапаны, манометры, регуляторы давления, воздушные фильтры и сапуны картера.
Грамотно подобранные запчасти для компрессора обязаны сохранять расчетный мертвый объем цилиндра, герметичность камер сжатия и баланс масс на коленчатом валу, иначе производительность установки по сжатому воздуху упадет на 15–25% уже в первые сотни часов наработки.
Признаки критического износа деталей и причины отказов при переходе на аналоги
Необходимость внеплановой ревизии и замены комплектующих определяется по изменению рабочих характеристик воздушной магистрали и показаний контрольно-измерительных приборов станции.
К ключевым симптомам деградации внутренних узлов поршневого агрегата относятся:
- Увеличение времени накачки воздушного ресивера: падение объемной производительности более чем на 10–15% от паспортного номинала при штатных оборотах приводного электродвигателя.
- Повышенный унос смазки в пневмолинию: расход компрессорного масла превышает допустимые 0,5–1,0 г/м³ перекачиваемого воздуха, на внутренних стенках нагнетательного коллектора образуется масляная эмульсия и кокс.
- Прорыв сжатого газа в картер: выброс масляного тумана через сапун из-за потери упругости или закоксовывания компрессионных колец.
- Термическая перегрузка клапанной крышки: локальный нагрев зоны всасывания свидетельствует о прогаре, деформации или поломке лепестка нагнетательного клапана и перепуске горячего воздуха обратно в цилиндр.
По каким причинам альтернативные запчасти для компрессора воздушного поршневого типа могут выходить из строя раньше нормативного межсервисного интервала? Инженерная практика выделяет четыре главные ошибки при закупке и монтаже:
- Несоответствие марки сплава поршня и гильзы. Использование низкокремнистого алюминиевого сплава (вместо жаропрочных эвтектических сплавов типа АК12М2МгН или АК21М2,5Н2,5) вызывает чрезмерное тепловое расширение юбки поршня и задиры зеркала цилиндра.
- Нарушение твердости и плоскостности клапанных пластин. Оригинальные лепестки изготавливаются из холоднокатаной пружинной нержавеющей стали (аналоги 12Х18Н10Т или Sandvik 7C27Mo2) с прецизионной шлифовкой торцов. Дешевые штампованные заменители имеют микрозаусенцы по кромке, которые становятся концентраторами усталостных трещин.
- Установка номинальных колец в изношенный цилиндр с эллипсностью. Попытка обновить только кольца без расточки или хонингования цилиндра приводит к прорыву горячих газов, отжигу чугуна колец и ускоренному износу канавок поршня.
- Игнорирование толщины прокладок головки блока. При подборе неоригинального ремкомплекта (например, когда закупаются запчасти на компрессор Фубаг или запчасти для компрессора ABAC сторонних производителей) отклонение толщины верхней прокладки даже на 0,3–0,5 мм меняет линейный зазор в верхней мертвой точке (ВМТ). Уменьшение зазора ведет к удару днища поршня о клапанную плиту, а увеличение — к росту «мертвого пространства» и падению КПД.
Инженерная методика дефектовки и инструментального обмера комплектующих
Перед формированием заявки на поставку деталей или запуск процедуры реверс-инжиниринга служба главного механика обязана провести полную инструментальную дефектовку разобранного агрегата с заполнением дефектной ведомости. Измерения выполняются при температуре деталей 20 ± 5 °C согласно ГОСТ 621-87 и техническим условиям производителей.
Базовый алгоритм метрологического контроля ЦПГ и КШМ включает следующие этапы:
- Признак: падение компрессии, повышенный расход масла, металлический стук в верхней или нижней головке шатуна.
- Вероятная причина: выработка цилиндра («бочкообразность» и овальность), износ поршневых колец по высоте и в замке, износ шатунных шеек коленвала.
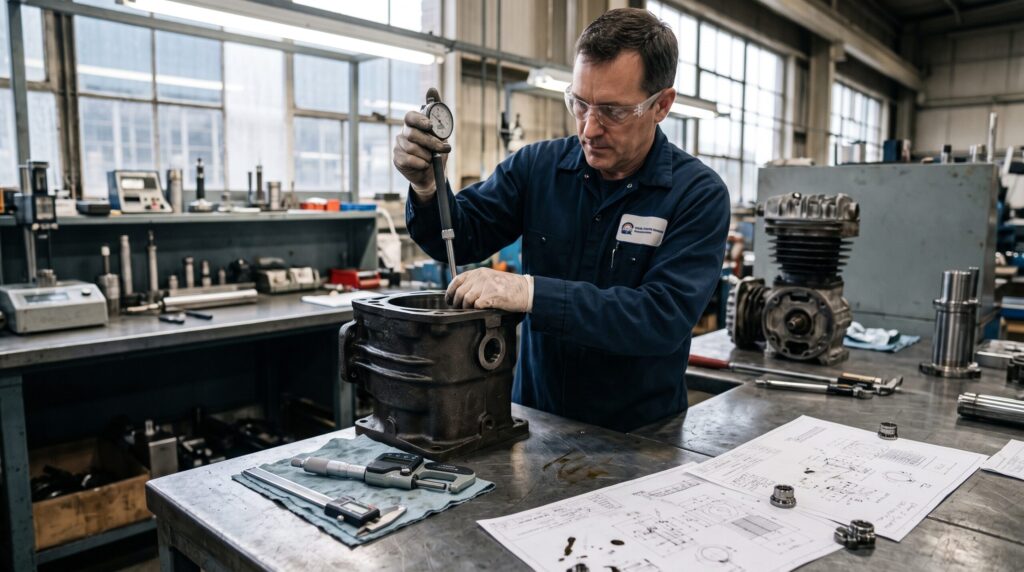
- Что проверить: внутреннюю геометрию гильзы цилиндра в трех поясах (верхнем, среднем, нижнем) в двух взаимно перпендикулярных плоскостях; диаметры шеек вала; тепловые зазоры колец; плоскостность привалочных поверхностей клапанных плит.
- Чем измерить: индикаторный нутромер (НИ-50-100 или НИ-100-160 с ценой деления 0,01 мм), рычажный микрометр МК (точность 0,01 мм), набор плоских калиброванных щупов (№2, шаг 0,05 мм), поверочная лекальная линейка ЛД, портативный твердомер (по шкалам Роквелла HRC и Бринелля HB).
- Что делать дальше: сопоставить фактические зазоры с предельными выбраковочными допусками. Если конусность или овальность цилиндра превышает 0,08–0,12 мм (для цилиндров диаметром 65–120 мм), блок направляется на расточку под ремонтный размер (+0,25 мм, +0,50 мм или +1,00 мм). Зазор в замке поршневого кольца, вставленного в рабочую зону цилиндра, в норме составляет 0,25–0,45 мм; при достижении 1,2–1,5 мм комплект колец подлежит безусловной замене.
Торцевой зазор поршневого кольца в канавке поршня проверяется плоским щупом: для верхнего компрессионного кольца установочный допуск составляет 0,04–0,08 мм. Превышение порога 0,15–0,20 мм приводит к возникновению «насосного эффекта» — кольцо начинает перекачивать масло из картера прямо в камеру сжатия.
Когда требуется срочная аварийная остановка компрессорной установки
Эксплуатация поршневого компрессора с изношенными узлами в ожидании плановой поставки деталей сопряжена с риском каскадного разрушения агрегата. Оператор или дежурный механик обязан незамедлительно остановить компрессор и перекрыть запорный вентиль магистрали при фиксации следующих аварийных маркеров:
- Появление звонкого металлического стука в зоне картера или цилиндров. Свидетельствует о выплавлении антифрикционного слоя шатунных вкладышей, разрушении сепаратора роликового подшипника либо обрыве юбки поршня.
- Падение давления масла в системе принудительной смазки ниже 0,12–0,15 МПа (для станций с маслонасосом). Ведет к масляному голоданию шеек коленвала и схватыванию металла в течение 30–60 секунд.
- Рост температуры сжатого воздуха на выходе из цилиндра второй ступени свыше 190–200 °C. Создает прямую угрозу теплового заклинивания поршня и воспламенения масляного нагара в нагнетательном трубопроводе и воздухосборнике.
- Скачок виброскорости (СКВ) корпуса свыше 11,2 мм/с по ГОСТ ИСО 10816-1. Указывает на разбалансировку КШМ, ослабление шатунных болтов или разрушение элементов привода.
Продолжение работы при пробое прокладки или разрушении клапанной пластины приводит к попаданию осколков пружинной стали в надпоршневое пространство. В результате фрагменты металла вбиваются в днище поршня и оставляют глубокие борозды на зеркале цилиндра, превращая копеечную замену клапана в дорогостоящий капитальный ремонт компрессорной головки с заменой базовых корпусных отливок.
Границы компетенций: ревизия своими силами и специализированный цеховой ремонт
При переходе на импортозамещающие комплектующие техническому руководству предприятия необходимо четко разделить операции, выполняемые слесарями дежурной службы на площадке, и прецизионные работы, требующие специализированного станочного парка.
Что ремонтная служба предприятия может выполнить своими силами:
- Демонтаж крышки цилиндра, ревизия, очистка от нагара и замена клапанных плит в сборе или отдельных лепестков с контролем герметичности наливом керосина.
- Замена комплекта поршневых колец и поршневых пальцев номинального размера (при условии сохранения хонинговальной сетки и отсутствия выработки гильзы).
- Обновление уплотнительных паронитовых, медных и алюминиевых прокладок с протяжкой шпилек головки блока динамометрическим ключом по крестообразной схеме.
- Замена сменных элементов воздушных фильтров, обратных клапанов, реле давления (прессостатов) и предохранительной арматуры ресивера.
Когда требуется привлечение специализированного сервисного и производственного центра:
- Координатная расточка и плосковершинное алмазное хонингование чугунных цилиндров под ремонтные размеры с обеспечением шероховатости Ra 0,32–0,63 мкм и угла перекрещивания рисок 45–60°.
- Шлифовка шатунных и коренных шеек коленчатого вала на круглошлифовальных станках с сохранением радиусов галтелей и последующей магнитопорошковой дефектоскопией.
- Селективный подбор и расточка втулок верхней головки шатуна из оловянистой бронзы (БрОФ10-1 или БрОЦС5-5-5) с обеспечением натяга в теле шатуна и плавающей посадки поршневого пальца.
- Реверс-инжиниринг нестандартных деталей (3D-сканирование, спектральный анализ химсостава сплава, разработка РКД и выпуск опытной партии с термообработкой ТВЧ или азотированием).
Сравнительный анализ материалов, допусков и взаимозаменяемости деталей
В таблице ниже приведены инженерные требования к основным категориям запасных частей при подборе российских аналогов или производстве деталей по программе импортозамещения.
| Наименование узла / детали | Базовый материал и термообработка | Критичные параметры контроля и допуски | Особенности импортозамещения и подбора | Совместимость с брендами |
|---|---|---|---|---|
| Поршневые кольца (компрессионные и маслосъемные) | Специальный серый чугун СЧ25 / ВЧ50 с хромированием или фосфатированием рабочей кромки (ГОСТ 621-87) | Зазор в замке: 0,25–0,45 мм; торцевой зазор в канавке: 0,04–0,08 мм; упругость и световая щель | Полная унификация по диаметрам (50, 65, 75, 80, 90, 100, 105, 120 мм) и высоте профиля (2,0; 2,5; 3,0; 4,0 мм) | Бежецкий АСО, Remeza, ABAC, FIAC, FUBAG, FINI, Atlas Copco |
| Клапанные пластины (лепестки) и пружины | Холоднокатаная нержавеющая ленточная сталь 12Х18Н10Т, 09Х15Н8Ю или импортный прокат Sandvik 7C27Mo2 (48–52 HRC) | Отклонение от плоскостности не более 0,02 мм на 100 мм длины; отсутствие заусенцев после лазерной резки и галтовки | Изготовление по образцу или чертежу методом лазерного раскроя с обязательным виброабразивным снятием микронапряжений | Все типы прямоточных и кольцевых клапанов промышленных станций |
| Поршни (низкого и высокого давления) | Жаропрочный алюминиевый сплав АК12М2МгН (АЛ25) для I ступени; чугун СЧ20 для дожимающих ступеней | Монтажный зазор «юбка поршня — цилиндр»: 0,08–0,16 мм (для алюминия); разница масс комплекта не более ±2–3 г | Высокая перекрестная взаимозаменяемость между головками LB-30/40/50/75 и отечественными блоками С415М/С416М | Remeza (Aircast), Бежецкий завод АСО, Fiac, Garage, Huberth |
| Шатуны и шатунные вкладыши | Кованая сталь 40Х / 45 или высокопрочный алюминиевый сплав; вкладыши — сталеалюминиевая лента АО20-1 | Масляный зазор в кривошипной шейке: 0,04–0,09 мм; непараллельность осей отверстий головки не более 0,03 мм на 100 мм | Поставка в номинальном и ремонтных стандартах (-0,25; -0,50 мм); для беевкладышных шатунов — контроль хона нижней головки | Atlas Copco, Ingersoll Rand, Remeza, Бежецкий АСО, ABAC |
| Комплекты прокладок и сальники вала | Маслобензостойкий паронит ПМБ (ГОСТ 481-80), отожженная медь М1, алюминий АД1; сальники — фторкаучук FKM (Viton) | Строгий допуск по толщине прокладки цилиндр-головка (±0,05 мм) для сохранения линейного зазора в ВМТ | Рекомендуется переход с обычных бутадиен-нитрильных манжет (NBR) на фторкаучуковые (FKM) с рабочей температурой до +200 °C | Универсально по модели компрессорного блока |
Практика эксплуатации показывает, что применение отечественных поршневых колец с антифрикционным молибденовым или хромовым покрытием и прокладок из армированного паронита ПМБ полностью закрывает потребности ремонтных служб без удорожания стоимости владения оборудованием (TCO).
Когда восстановительный ремонт изношенных узлов экономически нецелесообразен
В попытке сэкономить бюджет на закупках некоторые предприятия пытаются восстанавливать изношенные базовые детали методами наплавки, гильзовки или кустарной механической обработки. Инженерный расчет доказывает, что восстановление узла технически недопустимо и убыточно при следующих дефектах:
- Выработка зеркала цилиндра сверх последнего ремонтного размера (обычно более +1,0 мм по диаметру). Стенка чугунной гильзы утончается, ухудшается теплоотвод через оребрение, а попытка запрессовки тонкостенной сухой гильзы в воздушный цилиндр часто приводит к образованию воздушных зазоров и локальному перегреву блока.
- Наличие усталостных микротрещин на щеках или галтелях коленчатого вала. Электродуговая наплавка шеек чугунных или кованых стальных валов с последующей проточкой ведет к термическому поводку оси и скрытым внутренним напряжениям, что заканчивается усталостным изломом вала при пиковой нагрузке.
- Прогар перемычек и деформация плиты клапанного блока. Многократная плоскошлифовальная обработка старой клапанной плиты (съем металла более 0,4–0,6 мм) уменьшает глубину посадочных гнезд ограничителей подъема и нарушает аэродинамику проходных окон.
- Обрыв шатуна с пробоем стенки чугунного картера. Сварка маслонаполненных корпусных отливок из серого чугуна СЧ20 не обеспечивает соосности постелей коренных подшипников и герметичности корпуса.
При выявлении подобных повреждений единственно рентабельным решением для предприятия становится решение купить запчасти на компрессор в виде новых заводских сборочных единиц (цилиндров, коленвалов, шатунов или клапанных блоков в сборе). Снабженцам, анализирующим, где купить запчасти для компрессора с заводской гарантией геометрии, следует ориентироваться на специализированных профильных поставщиков с собственным складом и входным ОТК.
Совместимость, реверс-инжиниринг и параметры подбора запчастей по паспорту
Точный подбор аналогов при импортозамещении требует системного подхода к идентификации оборудования. Одна и та же модель компрессорной станции в зависимости от года выпуска и завода сборки может комплектоваться разными ревизиями поршневых головок.
Для безошибочной идентификации деталей инженерам и специалистам отдела снабжения необходимо зафиксировать следующие данные:
- Данные заводского шильдика компрессорного блока (головки), а не только ресивера: например, когда подбираются запчасти для компрессора Ремеза (Remeza), важно различать блоки собственного производства (серии ЛБ/LB) и головки итальянских серий FIAC или ABAC, которые устанавливались на ранние линейки станций.
- Серийный номер и год выпуска агрегата: критично, когда заказываются запчасти для компрессора Atlas Copco (серии LE, LT, LF) или запчасти для компрессора FUBAG, где производители периодически меняли диаметр поршневого пальца и конфигурацию клапанных пластин без смены коммерческого индекса модели.
- Геометрическая матрица ЦПГ (при утере паспорта):
-
- Номинальный диаметр цилиндра I и II ступени (замеряется по неизношенному верхнему поясу гильзы над зоной хода верхнего кольца).
-
- Полный ход поршня (расстояние от ВМТ до НМТ) и компрессионная высота поршня (расстояние от центра отверстия под палец до плоского днища поршня).
-
- Диаметр и длина поршневого пальца, а также количество и точная высота канавок под компрессионные и маслосъемные кольца.
- Стандарты крепежных и присоединительных резьб: при подборе обратных клапанов, сапунов, трубок охлаждения и корпусов воздушных фильтров и фильтр-элементов необходимо сверять шаг резьбы (метрическая по ГОСТ 24705-2004, трубная цилиндрическая G по ГОСТ 6357-81 или коническая дюймовая NPT/UNC на американских и ряде европейских агрегатов).
Особое внимание уделяется перекрестной унификации. Например, подбирая на бежецкий компрессор запчасти (головки С412М, С415М, С416М, К-24М), механики получают 100% обеспеченность оригинальным чугунным литьем и коваными валами российского производства. В свою очередь, многие предприятия, эксплуатирующие итальянский компрессор FIAC, запчасти на компрессор этой марки (серии AB 671, AB 851, AB 998) успешно заменяют усиленными комплектующими от совместимых промышленных блоков и ремкомплектами заводского изготовления, поставляемыми через ООО «ПКП ЭНМАШ». Также полная взаимозаменяемость по расходникам и узлам ЦПГ доступна, когда требуются запчасти для компрессора Remeza серий СБ4/Ф-500.LB75 и СБ4/Ф-270.LB50.
Риски эксплуатации при установке несертифицированных комплектующих
Стремление отдела закупок минимизировать смету ремонта за счет приобретения безымянных деталей (No-name) на неспециализированных торговых площадках несет прямые технические и финансовые угрозы для производства.
К каким последствиям приводит монтаж контрафактных или некондиционных запасных частей в поршневой компрессор?
- Тепловой прихват и заклинивание поршня в первые 10–50 моточасов. Дешевые литые поршни не проходят процедуру искусственного старения (термической стабилизации Т6). При выходе компрессора на рабочий температурный режим деталь необратимо разбухает в диаметре, выбирает тепловой зазор и сваривается со стенкой чугунного цилиндра.
- Усталостное разрушение шатуна и пробой блока («кулак дружбы»). Шатуны из низкосортного вторичного алюминиевого литья с внутренними газовыми раковинами не выдерживают ударных нагрузок при пуске компрессора под давлением и разрушаются, полностью уничтожая картер и коленчатый вал.
- Пробой прокладок из прессованного картона вместо паронита ПМБ. Некачественные прокладки клапанной плиты выдавливаются потоком горячего воздуха при давлении 8–10 бар, что моментально выводит компрессор из рабочего цикла и останавливает снабжение пневмолинии цеха.
- Разбалансировка КШМ из-за разброса масс деталей. В несертифицированных партиях разница в весе двух поршней или шатунов одной ступени достигает 25–40 грамм (при допуске не более 2–3 грамм). Это генерирует разрушительную вибрацию, разбивающую коренные подшипники и опорные лапы ресивера.
Типовые примеры успешного импортозамещения из промышленной практики
Ниже приведён типовой пример из промышленной практики, демонстрирующий эффективность инженерного подбора аналогов и реверс-инжиниринга при обслуживании импортного компрессорного парка.
Кейс 1: Нефтехимический комплекс (линия обеспечения сжатым воздухом приборов КИПиА)
- Отрасль: Химическая и нефтеперерабатывающая промышленность.
- Проблема: Аварийный выход из строя двухступенчатого поршневого компрессора высокого давления импортного производства (20 бар). Зафиксирован прогар нагнетательных клапанов II ступени и задир цилиндра диаметром 70 мм. Официальный дистрибьютор обозначил срок поставки оригинального ремкомплекта ЦПГ в 22 недели.
- Диагностика: Специалистами проведен обмер цилиндра нутромером (выявлена выработка 0,18 мм и глубокие риски), а также выполнен спектральный и твердомерный анализ разрушенных пластин клапана (сталь класса AISI 301, твердость 50 HRC, толщина 0,40 мм).
- Решение: Цилиндр расточен и отхонингован в ремонтный размер +0,50 мм (70,50 мм) с шероховатостью Ra 0,40 мкм. Подобраны ремонтный поршень из сплава АК12М2МгН и комплект хромированных колец по ГОСТ 621-87. Клапанные пластины изготовлены методом прецизионной лазерной резки из отечественной ленты 12Х18Н10Т с последующей алмазной доводкой и виброгалтовкой.
- Результат: Ремонт и пусконаладка завершены за 6 рабочих дней. Паспортное давление 20 бар набирается за нормативное время, температура клапанной коробки снизилась со 185 °C до 148 °C. Узел успешно отработал более 3200 моточасов без замечаний.
Кейс 2: Завод металлоконструкций (участок пескоструйной обработки и окраски)
- Отрасль: Тяжелое машиностроение и металлообработка.
- Проблема: На предприятии эксплуатировался разнородный парк из 8 поршневых компрессоров (ABAC B7000, FIAC AB 998 и Remeza СБ4/Ф-500.LB75). Из-за отсутствия единой номенклатуры на складе ОМТС простои при мелких поломках клапанов и прокладок достигали 7–10 суток.
- Диагностика: Проведен технический аудит компрессорных головок. Выявлена конструктивная идентичность посадочных поясов, межцентровых расстояний шпилек и диаметров цилиндров ступеней сжатия у части эксплуатируемых агрегатов.
- Решение: Сформирована унифицированная матрица взаимозаменяемых узлов. На склад предприятия через ООО «ПКП ЭНМАШ» поставлен неснижаемый резерв универсальных комплектов паронитовых прокладок ПМБ, шатунных вкладышей, воздушных фильтр-патронов и клапанных плит повышенного ресурса.
- Результат: Складская номенклатура запчастей сокращена на 35%, время простоя компрессора при плановой замене клапанной группы сократилось с 8 дней до 2,5 часов силами штатного слесаря-ремонтника.
Часто задаваемые вопросы технических специалистов (FAQ)
Можно ли устанавливать на импортный компрессор поршневые кольца российского производства по ГОСТ?
Да, при условии полного совпадения трех базовых параметров: номинального (или ремонтного) диаметра цилиндра, осевой высоты кольца (высоты канавки поршня) и радиальной толщины кольца. Отечественные поршневые кольца из специального чугуна СЧ25 с микропористым хромированием по ГОСТ 621-87 по износостойкости и упругости не уступают европейским аналогам и успешно работают в головках Remeza, ABAC, FIAC и Atlas Copco.
Как подобрать запчасти для поршневого компрессора, если шильдик на головке утерян или нечитаем?
При отсутствии маркировки необходимо демонтировать крышку цилиндра и снять штангенциркулем и микрометром базовые размеры: внутренний диаметр гильз первой и второй ступени, полный ход поршня, диаметр поршневого пальца и межцентровые расстояния крепежных шпилек цилиндра. По этим четырем параметрам и фотографии клапанной плиты инженеры ООО «ПКП ЭНМАШ» точно идентифицируют модель компрессорного блока по конструкторским каталогам.
Требуется ли обкатка поршневого компрессора после установки неоригинальных (импортозамещающих) деталей ЦПГ?
Обязательно. После замены поршней, колец, шатунных вкладышей или расточки цилиндров агрегат должен пройти цикл холостой обкатки без противодавления (с открытым вентилем ресивера или со снятыми нагнетательными клапанами) в течение 1,5–2 часов, а затем обкатку под ступенчато возрастающей нагрузкой (30%, 50%, 75% от номинального давления) в течение 4–8 часов с постоянным пирометрическим контролем нагрева картера и цилиндров. Первая замена компрессорного масла проводится через 50–100 моточасов приработки.
Взаимозаменяемы ли клапанные плиты компрессоров Бежецкого завода АСО и белорусских станций Remeza?
Прямая перестановка клапанных плит в сборе между головками Бежецкого завода (серии С415М, С416М, К-24М) и блоками Remeza (серии LB30, LB40, LB50, LB75) невозможна из-за различий в конфигурации посадочных окон и расположении стяжных шпилек. Однако внутри самой линейки Remeza Aircast и итальянских головок FIAC/ABAC аналогичной мощности наблюдается широкая перекрестная совместимость как клапанных блоков, так и шатунно-поршневых групп.
Чем грозит изготовление прокладки головки цилиндра своими силами из листового паронита?
Самостоятельная вырубка прокладки часто приводит к двум проблемам: нарушению расчетного линейного зазора между поршнем и клапанной плитой в ВМТ (из-за неправильно выбранной толщины листа) и перекрытию перепускных воздушных или масляных каналов. Кроме того, на ступенях высокого давления обычные марки паронита ПОН быстро прогорают — там должны применяться армированные металлопаронитовые, медные или калиброванные алюминиевые уплотнения заводской вырубки.
Что выгоднее при сильном износе: капитальный ремонт с заменой ЦПГ и коленвала или покупка новой поршневой головки в сборе?
Если дефектовка выявила одновременный выход за пределы допусков коленчатого вала, всех цилиндров, поршней и клапанных блоков, суммарная стоимость отдельных деталей и станочных работ по расточке и шлифовке может превысить 70–80% цены нового узла. В такой ситуации экономически целесообразно приобрести новую компрессорную головку в сборе с заводской гарантией и смонтировать ее на существующий ресивер с приводом.
Памятка главного механика по переходу на альтернативные комплектующие
Для минимизации простоев компрессорного участка и исключения ошибок при закупке импортозамещающих деталей рекомендуем внедрить следующий регламент:
- Паспортизация и обмер парка оборудования. Проведите ревизию всех действующих компрессоров, зафиксируйте полные маркировки не только станций, но и установленных на них поршневых блоков (головок), а при плановых вскрытиях заносите фактические диаметры цилиндров и шеек валов в ремонтные карты.
- Инструментальный входной контроль запчастей. Перед передачей деталей слесарям проверяйте микрометром и весами геометрию новых поршней, разброс масс шатунно-поршневого комплекта (допуск не более ±2–3 г) и отсутствие заусенцев на клапанных пластинах.
- Соблюдение тепловых зазоров и моментов затяжки. При монтаже аналогов обязательно контролируйте щупом зазор в замке колец (0,25–0,45 мм) и линейный зазор в ВМТ методом свинцового оттиска, а гайки шатунных болтов и шпилек головки затягивайте строго динамометрическим ключом.
- Комплексная замена сопряженных элементов. Никогда не устанавливайте новые поршневые кольца на поршень с разбитыми по высоте канавками и не оставляйте старые стопорные кольца при замене поршневого пальца.
- Формирование неснижаемого аварийного запаса. Держите на складе предприятия минимум по одному ремкомплекту быстроизнашиваемых деталей (клапанные пластины, комплект прокладок, поршневые кольца, ремни и воздушные фильтры) на каждую единицу критического оборудования.
- Централизованный инженерный подбор. Чтобы гарантированно подходящие запчасти для компрессора воздушного поршневого купить без риска пересортицы и задержек, передавайте задачи по кросс-подбору аналогов и реверс-инжинирингу профильным инженерам ООО «ПКП ЭНМАШ».
Ознакомьтесь с номенклатурой комплектующих и запасными частями для поршневого компрессорного оборудования в каталоге продукции ООО «ПКП ЭНМАШ». Направьте заявку с параметрами вашего оборудования через форму на сайте для оперативной комплектации промышленного участка.


