



Маховик компрессора выполняет роль механического аккумулятора кинетической энергии и ведущего приводного шкива, нивелируя пиковые динамические нагрузки при возвратно-поступательном движении поршневой группы. Неравномерный износ клиновых ручьев, бой торца или микротрещины чугунного литья способны в короткий срок вывести из строя подшипниковые узлы и коленчатый вал всей компрессорной станции. В этом материале инженерная служба подробно разбирает правила технической дефектовки узла, методику прецизионного подбора и регламент безопасного монтажа.
Оглавление:
- Функциональное назначение и динамические нагрузки маховика
- Признаки критического износа и скрытые причины поломок
- Инженерная методика дефектовки и замеры биения
- Когда требуется срочная аварийная остановка станции
- Границы компетенций: базовая проверка своими силами и цеховой ремонт
- Параметры дефектовки и алгоритм устранения дефектов маховика
- Когда восстановительный ремонт экономически нецелесообразен
- Совместимость и инженерные параметры подбора маховика
- Риски ошибок при выборе нештатного узла
- Типовые примеры из промышленной практики
- Часто задаваемые вопросы технических специалистов
- Памятка главного механика по обслуживанию и замене узла
В поршневых компрессорных установках (например, Бежецкого завода АСО, Remeza, FIAC или FUBAG) крутящий момент носит ярко выраженный циклический пульсирующий характер. В момент такта сжатия сопротивление рабочей среды в цилиндре резко возрастает, тогда как на тактах всасывания нагрузка на вал минимальна.
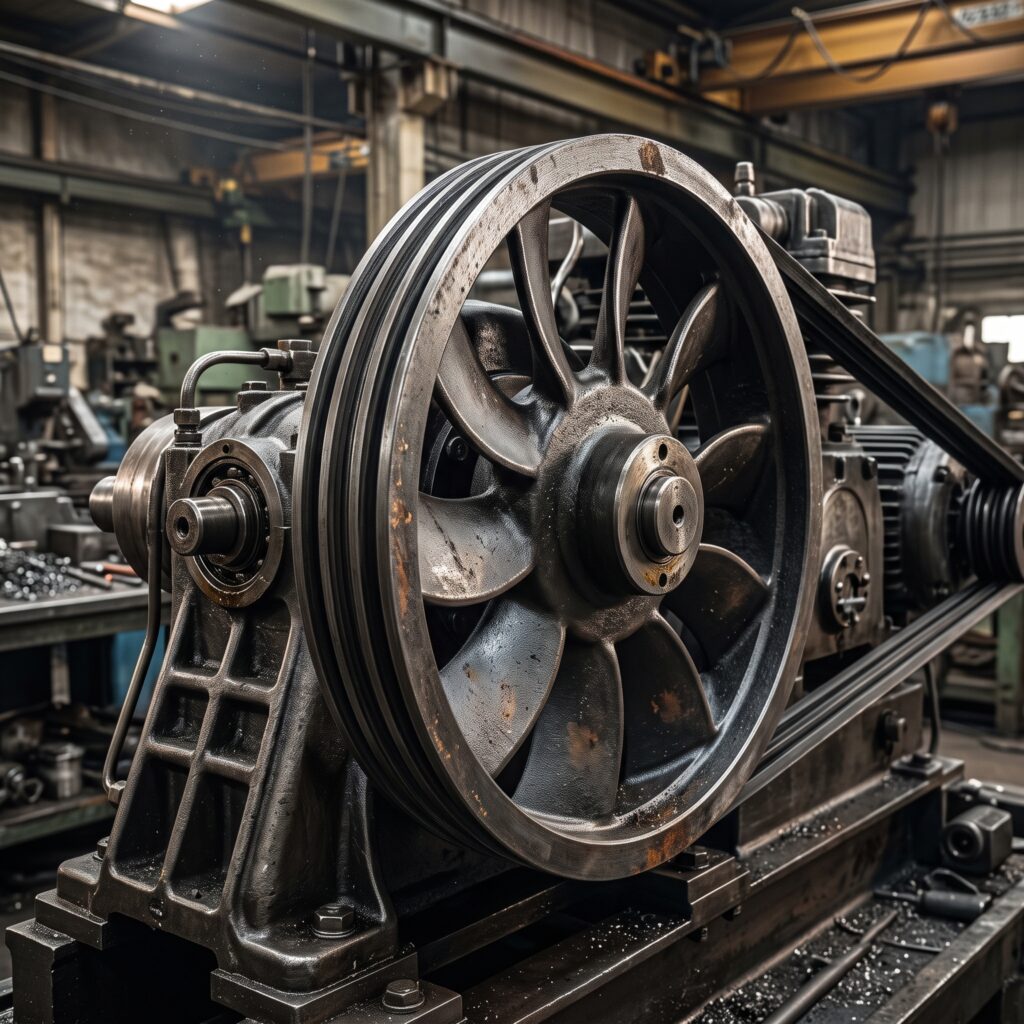
Какую основную задачу решает массивное чугунное колесо на коленчатом валу? Главная функция детали — сглаживание угловой скорости вращения коленчатого вала за счет собственной массы и момента инерции. Маховик компрессора запасает кинетическую энергию на ненагруженных ходах поршня и отдает ее в момент максимального давления нагнетания, снижая механическую нагрузку на статор и подшипники приводного электродвигателя.
Вторая критическая задача узла — передача крутящего момента от электродвигателя. На внешнем ободе маховика проточены профильные канавки под клиновые ремни (профили A, B, SPZ, SPA, SPB). Кроме того, спицы большинства литых маховиков проектируются в виде профилированных лопастей вентилятора. При номинальной частоте вращения они генерируют направленный поток воздуха, обдувающий оребрение цилиндров компрессорной головки и трубки промежуточного охладителя.
Эксплуатационный износ узла редко наступает мгновенно; чаще всего деградация накапливается скрытно под воздействием переменной циклической усталости металла. Инженеру-механику важно своевременно фиксировать первичные маркеры отклонений от нормы.
Основными признаками развивающегося дефекта выступают:
- Возрастающая низкочастотная вибрация компрессорной станции, передающаяся на фундамент или ресивер.
- Преждевременный локальный нагрев подшипников коленчатого вала со стороны привода.
- Ускоренный износ клиновых ремней: расслоение корда, подгорание боковых граней, накопление резиновой пыли на защитном кожухе.
- Посторонний ритмичный стук или металлический лязг при изменении нагрузки или пуске установки.
Почему маховик для компрессоров выходит из строя раньше паспортного ресурса? Основных первопричин четыре:
- Нарушение соосности шкивов. Перекос осей электродвигателя и компрессорной головки свыше 0,5° вызывает постоянную боковую нагрузку на ручьи маховика, ускоряя износ реборд и приводя к усталостным трещинам в зоне ступицы.
- Ослабление посадки на валу. Работа с ослабленным затяжным болтом или конусной втулкой разбивает шпоночный паз на коленвале и внутренний диаметр ступицы.
- Ударные механические нагрузки. Гидроудары при попадании конденсата или компрессорного масла в надпоршневое пространство генерируют пиковые крутильные колебания, способные расколоть серый чугун (СЧ20).
- Непрофессиональный демонтаж. Использование ударного инструмента вместо трехлапых винтовых или гидравлических съемников деформирует обод и приводит к сколам ручьев.
Дефектовка геометрии маховика проводится по жесткому алгоритму с применением стандартизированных средств измерений в соответствии с требованиями ГОСТ 3325-85 и ГОСТ ИСО 10816-1.
Инженерный алгоритм контроля включает следующие шаги:
- Признак: визуальные следы биения ремней и вибрация агрегата.
- Вероятная причина: радиальное или торцевое биение обода, деформация посадочного отверстия.
- Что проверить: геометрию вращения маховика относительно оси коленвала.
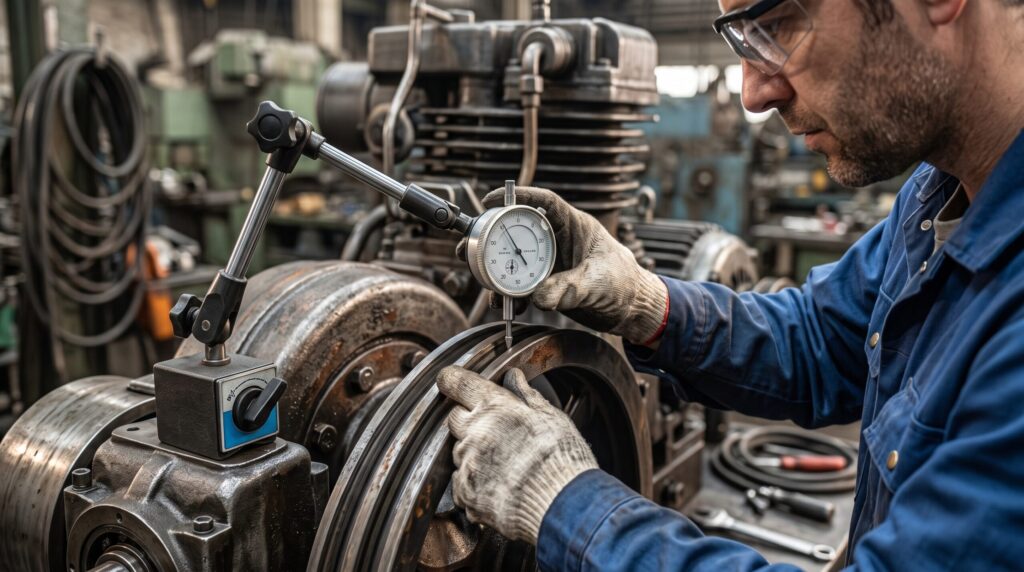
- Чем измерить: индикатор часового типа ИЧ-10 на магнитной стойке, штангенциркуль ШЦ-II, шаблоны для контроля клиновых канавок.
- Что делать дальше: установить индикаторную головку перпендикулярно контролируемой плоскости (обод или торцевая реборда). При ручном проворачивании вала на 360° снять показания. Максимально допустимое радиальное и торцевое биение для станций промышленного класса не должно превышать 0,2–0,3 мм (в зависимости от наружного диаметра обода).
Профиль ручьев проверяется поверочным калибром-шаблоном. Если клиновой ремень проваливается глубже плоскости обода более чем на 1,5 мм, сила трения переносится с боковых рабочих поверхностей на основание канавки. Это приводит к постоянному проскальзыванию, потере передаваемой мощности и локальному перегреву шкива.
Эксплуатация компрессорной установки должна быть немедленно прекращена персоналом с переводом переключателя в положение аварийного останова при выявлении следующих критических дефектов:
- Видимые трещины на спицах, ободе или ступице. Центробежные силы на рабочих частотах вращения создают риск разрушения отливки. Разлет фрагментов чугуна на высоких скоростях несет прямую угрозу жизни персонала и разрушает смежное технологическое оборудование.
- Резкий скачок среднеквадратичной скорости вибрации (СКВ) выше 11,2 мм/с. Означает потерю балансировки, сход шкива с посадочного места либо срез шпонки.
- Дымление и нагрев узла выше 90 °C. Свидетельствует о критическом проскальзывании ремней или трении маховика о неподвижные элементы защитного кожуха.
Попытка доработать технологическую смену при наличии радиального люфта ступицы приводит к неизбежному обрыву цапфы коленчатого вала и деформации шатунно-поршневого механизма, превращая замену одной детали в капитальный ремонт компрессорной головки.
Техническому персоналу предприятия важно четко разграничивать объем регламентного оперативного контроля и капитальные операции, требующие станочного парка.
Что эксплуатационный персонал может проверить своими силами:
- Ежесменный визуальный осмотр целостности спиц, реборд и ограждения.
- Проверка натяжения клиновых ремней и их очистка от пылемасляных отложений.
- Контроль затяжки центрального крепежного болта или стяжных винтов быстрозажимных конусных втулок (Taper Bush / Taper Lock) динамометрическим ключом.
- Проверка взаимной соосности ведущего и ведомого шкивов с помощью лазерного указателя или поверочной линейки.
Когда требуется привлечение специализированной службы:
- Динамическая балансировка узла на балансировочном станке после проточки ручьев (класс точности по ГОСТ ИСО 1940-1 — не грубее G 6.3).
- Восстановление разбитых шпоночных пазов методами электроэрозионной или долбежной обработки.
- Проточка конусных или цилиндрических посадочных отверстий под ремонтную втулку.
- Монтаж массивных маховиков с контролируемым индукционным нагревом ступицы.
В таблице ниже систематизированы ключевые дефекты узла, методы их инструментального контроля и инженерные решения по их устранению.
| Симптом неисправности | Вероятная причина | Инструмент диагностики | Эксплуатационные последствия | Инженерное решение |
|---|---|---|---|---|
| Высокочастотный визг ремней при выходе на рабочий режим | Износ боковых граней клинового ручья, проседание ремня | Профильный шаблон клиновых канавок, штангенциркуль | Потеря КПД передачи, быстрый износ ремней, перегрев | Проточка ручьев (при запасе толщины обода) либо замена маховика |
| Биение маховика компрессора в радиальной плоскости | Деформация посадочной шейки, несоосность втулки | Индикатор ИЧ-10 на магнитной стойке | Разрушение переднего коренного подшипника, выкрашивание сальника | Демонтаж, проверка вала, замена конусной втулки или маховика в сборе |
| Металлический стук в зоне картера при пуске/останове | Ослабление посадки ступицы, смятие шпонки | Щупы зазоров, нутромер, микрометр | Смятие шпоночного паза на валу, проворот шкива | Замена шпонки, нарезка нового паза со смещением на 120° или замена узла |
| Сетка волосяных трещин возле ступицы | Усталость чугуна, превышение момента затяжки болтов | Капиллярная дефектоскопия (цветной метод) | Внезапное хрупкое разрушение маховика на номинальных оборотах | Немедленная отбраковка и замена узла; эксплуатация запрещена |
| Завышенная вибрация на фиксированной частоте вращения | Нарушение статической/динамической балансировки | Виброанализатор, балансировочный стенд | Усталостное разрушение шпилек крепления головки к ресиверу | Динамическая балансировка со снятием металла либо установка нового узла |
Возможности механической обработки маховиков строго ограничены соображениями прочности и безопасности. Чугун марки СЧ20 или СЧ25, используемый при литье деталей компрессоров, не допускает электродуговой заварки трещин в силовых зонах из-за образования хрупкого отбела и высоких остаточных термических напряжений.
Ремонт узла экономически нецелесообразен и технически недопустим в следующих случаях:
- Толщина обода под канавкой уменьшилась более чем на 20% от номинала. Повторная проточка ручьев ослабит сечение обода, что приведет к его разрыву под натягом ремней.
- Трещины выходят на ступицу или спицы. Сварка чугунных силовых элементов на ответственных промышленных объектах запрещена правилами промышленной безопасности.
- Разбито посадочное отверстие ступицы с овальностью свыше 0,15 мм. Расточка под ремонтную втулку требует токарно-карусельных работ, изготовления термообработанной втулки и последующей перебалансировки. Суммарная стоимость станочных часов и риски потери соосности превышают стоимость новой детали.
В этих сценариях правильным эксплуатационным решением является решение купить маховик от проверенного поставщика комплектующих с заводской динамической балансировкой.
Чтобы безошибочно подобрать новый маховик для компрессоров промышленного назначения (Remeza, Бежецкий завод АСО, Atlas Copco, ABAC), техническому специалисту или специалисту отдела МТС необходимо запросить паспорт оборудования и снять точные физические параметры со старого узла.
Ключевые геометрические и механические параметры подбора:
- Наружный диаметр обода. Определяет передаточное число ременной передачи. Установка шкива меньшего диаметра приведет к падению оборотов вала и снижению паспортной производительности компрессора по воздуху, а большего — к перегрузке электродвигателя по току.
- Количество и профиль ручьев. Профили канавок должны строго соответствовать используемым приводным ремням (ГОСТ 1284.1-89 или DIN 2211). Ошибочный монтаж ремня профиля B в канавку профиля A вызывает его боковое заклинивание и обрыв.
- Тип посадки на коленчатый вал:
-
- Конусная посадка со шпонкой: требует сверки угла конусности (например, 1:10), большего и меньшего диаметров конуса, ширины и глубины шпоночного паза.
-
- Цилиндрическая посадка: сверяется точный диаметр отверстия и допуск (типовые посадки H7/k6, H7/m6).
-
- Посадка через конусную втулку (Taper Lock): сверяется типоразмер втулки (например, TB 2012, 2517, 3020) и посадочный диаметр вала.
- Направление обдува спицами-лопастями. В зависимости от расположения маховика относительно компрессорной головки (справа или слева) профиль лопастей должен нагнетать поток на головку при заданном направлении вращения электродвигателя.
Установка универсального точеного шкива без учета массы и аэродинамических характеристик заводского узла влечет прямые эксплуатационные риски.
Что происходит, если смонтирован маховик компрессора с некорректно рассчитанными характеристиками?
- Дефицит массы (момента инерции). Легкий шкив не способен аккумулировать энергию. Амплитуда крутильных колебаний передается на ротор приводного двигателя, приводя к синусоидальным броскам потребляемого тока, перегреву обмоток и срабатыванию теплового реле защиты.
- Отсутствие или обратный профиль лопастей. Лишение компрессорной головки штатного принудительного охлаждения вызывает рост температуры сжатого воздуха до критических значений (свыше 180–200 °C). В результате происходит коксование компрессорного масла на клапанных пластинах и тепловой прихват поршня в цилиндре.
- Статический дисбаланс. Отсутствие прецизионной балансировки вызывает резонансные явления, срезающие болты крепления платформы агрегата к воздушному ресиверу.
Ниже приведён типовой пример из промышленной практики, демонстрирующий влияние своевременного обнаружения дефектов привода на предотвращение аварий.
Кейс 1: Химическое производство (участок азотного компримирования)
- Отрасль: Химическая промышленность.
- Проблема: Жалобы на постоянный обрыв приводных ремней и завышенную вибрацию на поршневом компрессоре высокого давления. Наработка комплекта ремней не превышала 300 часов.
- Диагностика: Применение лазерного измерителя соосности выявило угловой перекос 1,2°, а замер индикатором часового типа зафиксировал торцевое биение маховика 0,85 мм при допуске 0,25 мм. Причиной послужил неравномерный износ конусной ступицы из-за проворота шпонки.
- Решение: Проведена замена коленчатого вала и установлен штатный чугунный маховик компрессора с новым узлом фиксации. Выполнена лазерная выверка шкивов в допуск 0,05°.
- Результат: Вибрация снизилась до нормы (1,8 мм/с), рабочий ресурс ремней достиг нормативных 2500 часов без подтяжек.
Кейс 2: Металлообрабатывающее предприятие (пневмосеть заготовительного цеха)
- Отрасль: Машиностроение.
- Проблема: Перегрев компрессорной головки поршневого агрегата (свыше 195 °C по датчику нагнетания), коксование клапанных блоков каждые две недели.
- Диагностика: Установлено, что в ходе стороннего ремонта штатный литой маховик-вентилятор был заменен на гладкий точеный стальной шкив аналогичного диаметра, но без лопастей обдува.
- Решение: Подбор и монтаж оригинального чугунного маховика со спицами лопаточного типа соответствующего направления вращения.
- Результат: Температура нагнетания снизилась до стабильных 135 °C, ресурс клапанных блоков вошел в нормативный межсервисный регламент.
Ответы на частые инженерные вопросы (FAQ)
Как определить, необходима ли балансировка маховика после проточки ручьев?
Любая механическая обработка литого маховика на токарном станке нарушает распределение массы из-за внутренней неоднородности чугунного литья и раковин. Проведение динамической балансировки на специализированном стенде по ГОСТ ИСО 1940-1 является обязательной операцией перед вводом детали в эксплуатацию.
Чем отличается маховик поршневого компрессора от шкива винтового блока?
Шкив винтового компрессора служит исключительно для передачи крутящего момента и изготавливается с минимальной массой для снижения радиальной нагрузки на подшипники роторов. Маховик компрессора поршневого типа намеренно имеет массивный обод для накопления кинетической энергии и сглаживания пульсаций давления, а также часто выполняет функцию крыльчатки охлаждения.
Можно ли эксплуатировать маховик с небольшой продольной трещиной на спице?
Категорически запрещено. Чугун склонен к лавинообразному хрупкому разрушению под действием знакопеременных нагрузок. Наличие трещины в спице означает, что на соседние спицы перераспределяются повышенные напряжения, что в любой момент может привести к полному разрушению обода на рабочих оборотах.
Какая посадка маховика надежнее: конусная со шпонкой или швидкозажимная втулка Taper Lock?
Конусная посадка обеспечивает идеальную центровку при прецизионном изготовлении сопрягаемых деталей, однако требует точной притирки конусов. Быстрозажимные конусные втулки Taper Lock более ремонтопригодны: при повреждении посадочного отверстия достаточно заменить недорогую втулку без демонтажа коленвала и выбраковки самого маховика.
Что делать, если шпоночный паз в ступице маховика разбит?
Если износ паза превышает 0,2 мм, установка ступенчатой шпонки не решит проблему долговечности. Допускается долбление нового шпоночного паза со смещением на 90° или 120° относительно поврежденного, но только в условиях специализированного станочного участка с последующей балансировкой. При наличии деформаций центрального отверстия узел подлежит замене.
Влияет ли число ручьев маховика на производительность компрессора?
Напрямую на объемную производительность влияет только расчетный диаметр ручьев. Количество ручьев рассчитывается исходя из передаваемой мощности привода. Эксплуатация компрессора с меньшим числом ремней, чем предусмотрено канавками маховика, ведет к постоянной пробуксовке, перегреву и повышенному износу ручьев.
Для обеспечения безаварийной работы компрессорных агрегатов инженерная служба рекомендует придерживаться следующего перечня контрольных мероприятий:
- Ежемесячный инструментальный контроль биения. Проверяйте торцевое и радиальное биение маховика индикатором часового типа при регламентной замене воздушных фильтров и ремней (допуск не более 0,25 мм).
- Контроль состояния шпоночного соединения. При каждом снятии ремней проверяйте отсутствие окружного люфта маховика на валу от руки с фиксацией коленчатого вала.
- Очистка ребер и лопастей. Не допускайте накопления спрессованного слоя масла и пыли на спицах-лопатках маховика: дисбаланс массой всего 15–20 грамм на радиусе 200 мм создает существенную паразитную центробежную нагрузку.
- Контроль момента затяжки ступицы. Все резьбовые соединения конусных втулок и стопорных шайб коленвала затягивайте строго по динамометрическому ключу в соответствии с паспортом станции.
- Исключение ударных нагрузок при демонтаже. Категорически запрещайте персоналу сбивать чугунный маховик кувалдой или ломами; используйте исключительно штатные винтовые или гидравлические съемники с захватом за ступицу, а не за края обода.
- Квалифицированный подбор аналогов. В случае повреждения или износа посадочных мест обращайтесь к инженерам ООО «ПКП ЭНМАШ» для подбора оригинальных маховиков, ответных шкивов электродвигателя и быстрозажимных монтажных втулок под параметры вашей компрессорной техники.
Ознакомьтесь с номенклатурой приводных элементов, шкивов и запасных частей для компрессорного оборудования в каталоге продукции ООО «ПКП ЭНМАШ». Направьте заявку с параметрами вашего оборудования через форму на сайте для оперативной комплектации промышленного участка.


