| КЛАПАН 3.141.013 1СТ. КОМПР.2Р-3/220 |
| КЛАПАН 3.141.011 1СТ. КОМПР.2Р-3/220 |
| КЛАПАН 3.324.040 КОМПР.2Р-3/220 |
| МАСЛОНАСОС 71006 КОМПРЕССОРА 2Р-3/220 |
| КЛАПАН 3.141.012 2СТ. КОМПР.2Р-3/220 |
| КЛАПАН 3.141.010 2СТ. КОМПР.2Р-3/220 |
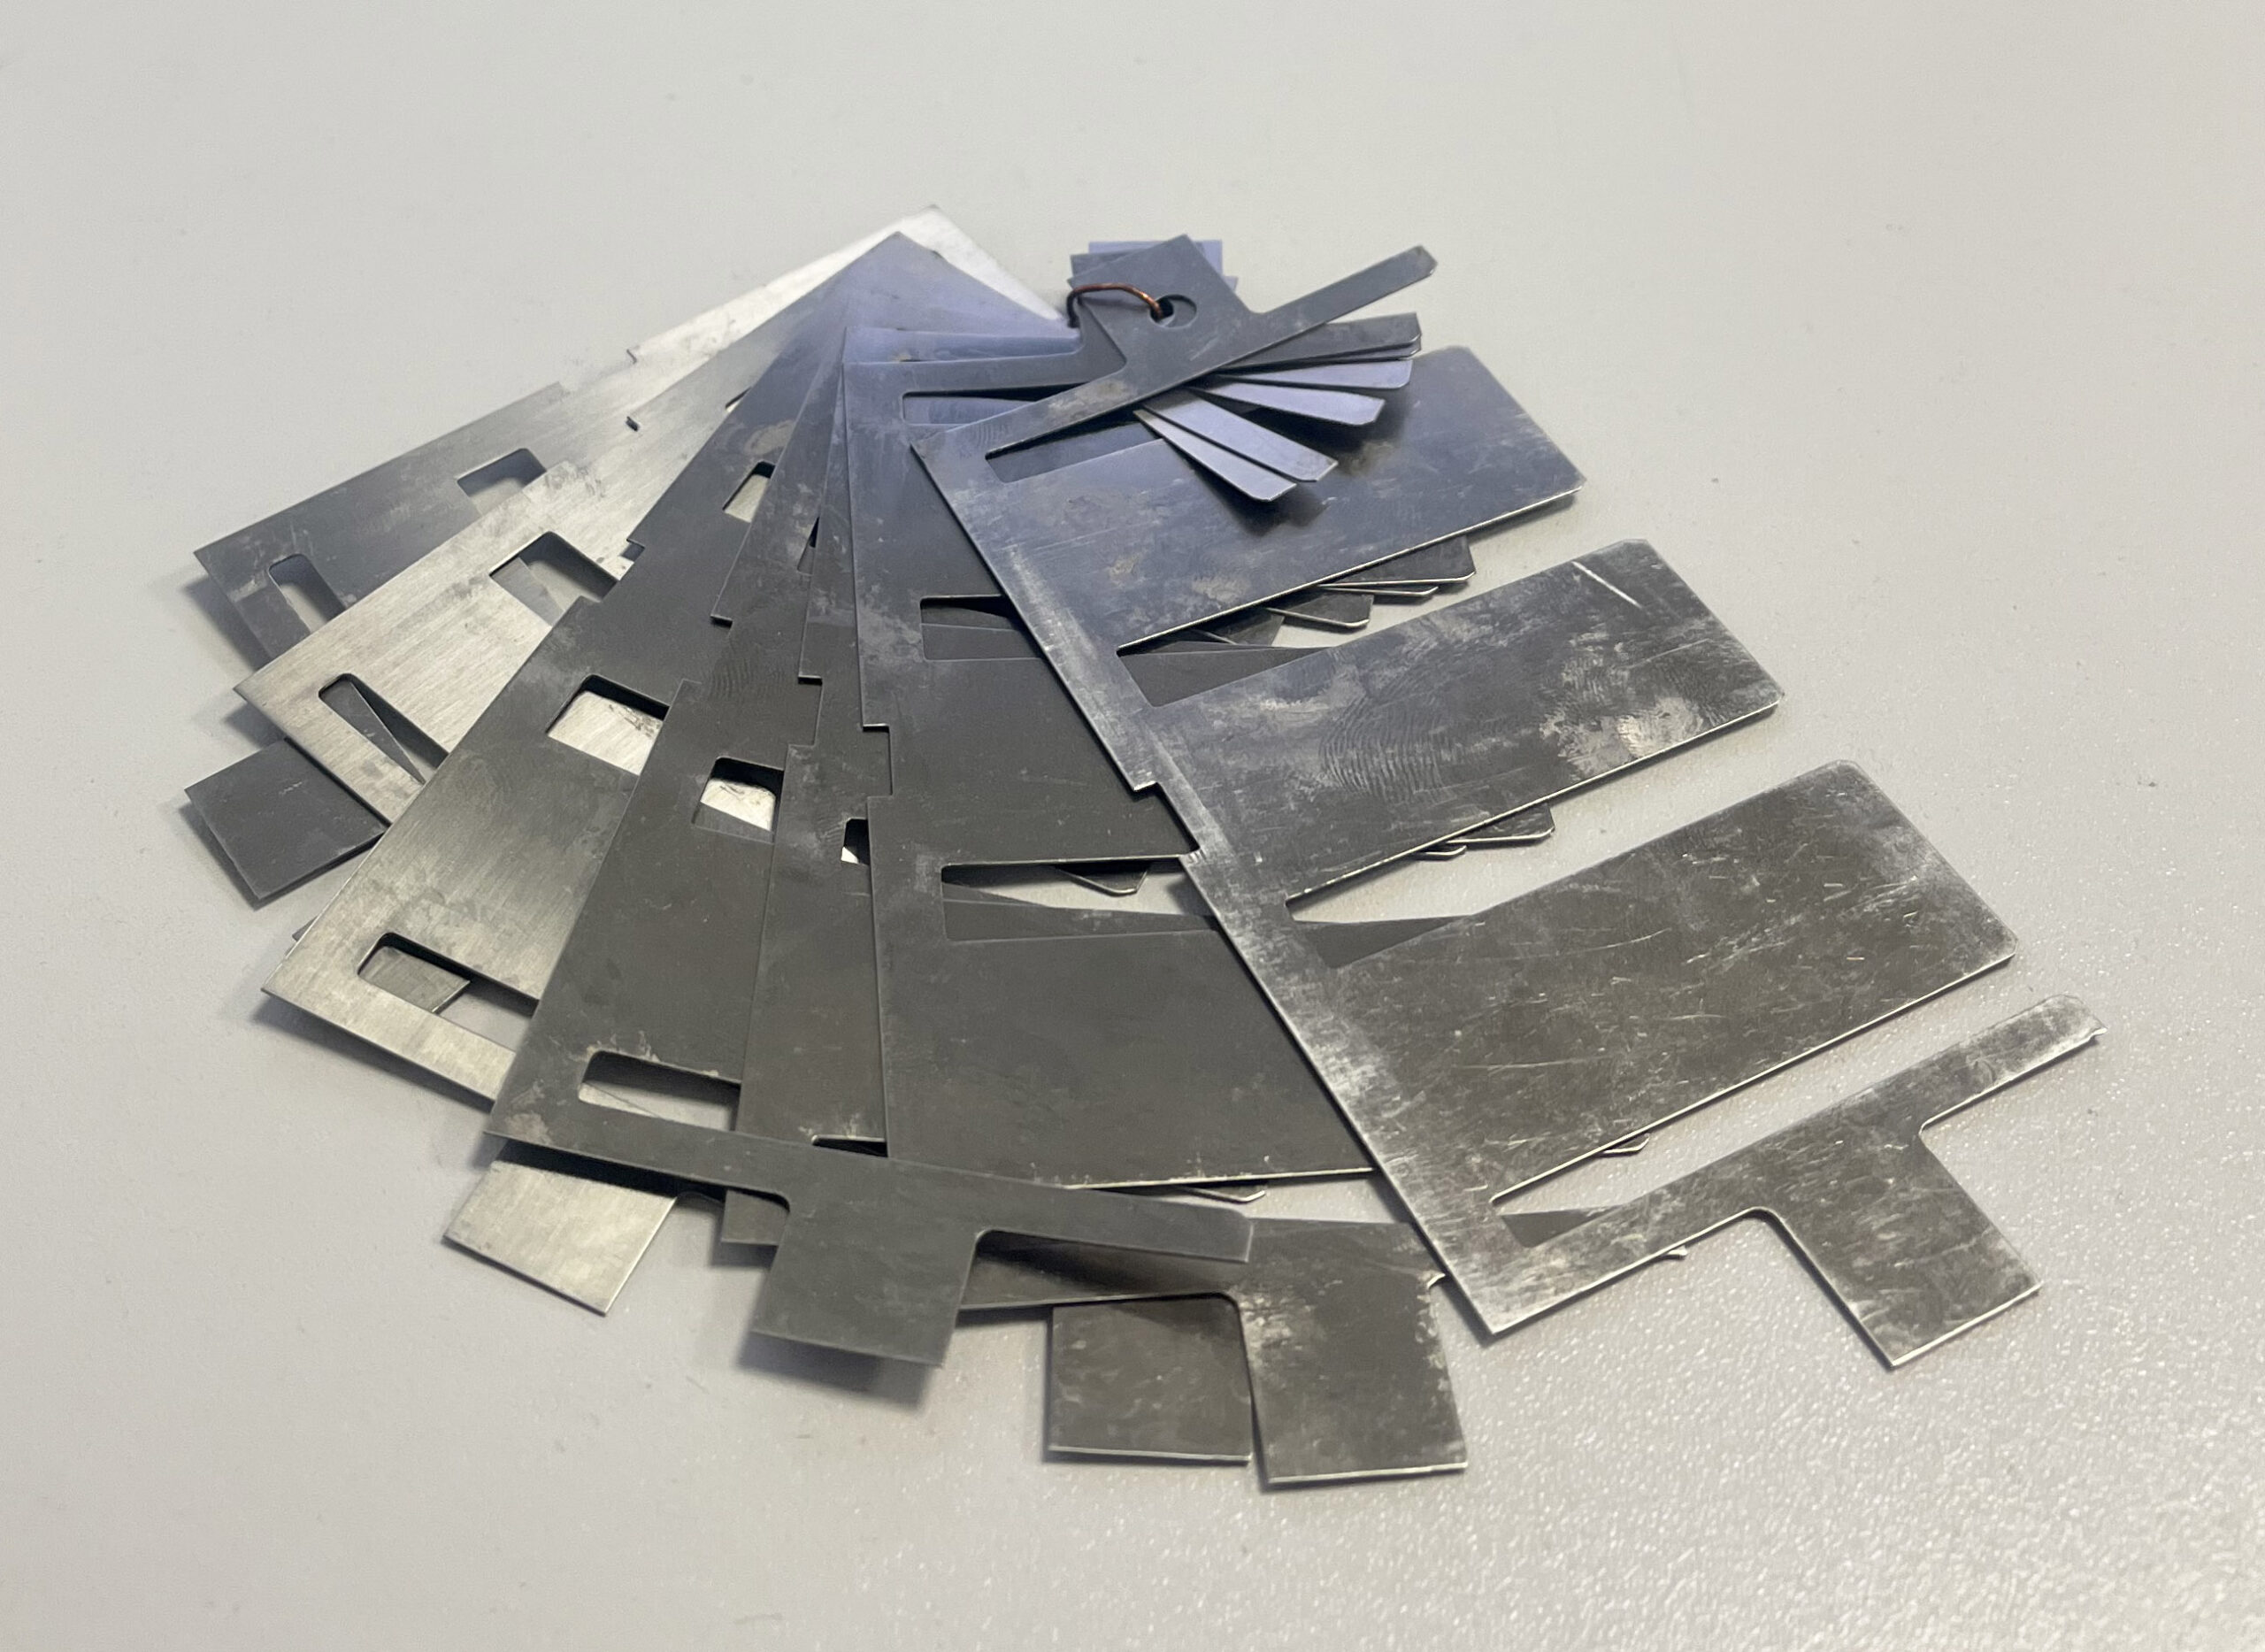
| ПЛАСТИНА 4.142.013 2СТ. КОМПР.2Р-3/220 |
| ПЛАСТИНА 4.142.009 3СТ. КОМПР.2Р-3/220 |
| ПЛАСТИНА 4.142.003 4СТ. КОМПР.2Р-3/220 |
| ПЛАСТИНА 4.142.014 КОМП. 2Р-3/220 |
| ПЛАСТИНА 4.142.010 КОМП. 2Р-3/220 |
| ПЛАСТИНА 4.142.004 КОМП. 2Р-3/220 |
| Пружина 4.440.013 (4_440_013) |
| Пружина Пружина клапана 4ст. Ф41мм |
| Пружина компрессора 2Р-3-220 |
| Пружина 4.440.014 (4_440_014) |
| Пружина клапана 4ст. Ф26,4мм |
| Пружина клапана 2Р-3-220 |
| Пружина 4.440.034 (4_440_034) |
| Пружина клапана 3ст. Ф50мм |
| Пружина клапана компрессора 2Р-3-220 |
| Пружина 4.440.033 |
| Пружина клапана 3ст. Ф33,2мм 2Р-3-220 |
| Пружина клапана 3ст. компрессор 2Р-3-220 |
| Пружина 4.440.037 (4_440_037) |
| Пружина клапана 2ст. Ф93мм компрессора 2Р-3/220 |
| Пружина 4.440.038 (4_440_038) |
| Пружина клапана 2ст. Ф52мм |
| Пружина клапана 2ст. компрессора 2Р-3/220 |
| Пластина Ф142х118 к клапану 1ст. (4.142.015) |
| Пластина 4.142.015 компрессора 2Р-3/220 (4_142_015) |
| Пластина Ф102х78 к клапану 2ст. (4.142.014) |
| Пластина клапана 2Р_3_220 (4_142_014) |
| Пластина Ф62х38 к клапану 2ст. (4.142.013) |
| Пластина клапана 4.142.013 (4_142_013) |
| Пластина клапана компрессора 2Р-3-220 |
| Пластина Ф58х38 к клапану 3ст. (4.142.009) |
| Пластина клапана 3 ступени 4.142.009 |
| Пластина Ф48х32 к клапану 4ст. (4.142.003) |
| Пластина 4_142_003 |
| Пластина Ф42х20 к клапану 3ст. (4.142.010) |
| Пластина 3 тупени 4_142_010 компрессора 2Р |
| Пластина Ф35х16 к клапану 4ст. (4.142.004) |
| Пластина 4_142_004 |
| Пластина 1 ступени 2Р-3-220 |
| Клапан комбинированный 3 ступени компрессора 2Р-3-220 |
| Клапан комбинированный 4 ступени компрессора 2Р-3-220 |
| Клапан 3 ступени 2Р-3/220 |
| Клапан 4 ступени 2Р-3-220 |
| Клапан нагнетательный 2 ступени компрессора 2Р-3-220 |
| Клапан всасывающий 1 ступени компрессора 2Р-3-220 |
| Зубчатый насос для масла компрессора 2Р-3/220 |
| Зубчатый маслянный насос 2Р-3-220 |
| Палец привода лубрикатора компрессора 2Р-3/220 |
| Кольцо клапана уплотнительное Компрессор 2Р-3_220 (КТ5_1947) |
| Станина компрессора 2Р-3_220 |
| Картер компрессора 2Р-3_220 |
| Маховик компрессора 2Р-3_220 |
| Блок цилиндров компрессора 2Р-3_220 |
| Цилиндр 3 ст. компрессора 2Р-3_220 |
| Цилиндр 4 ст. компрессора 2Р-3_220 |
| Вал коленчатый компрессора 2Р-3_220 |
| Шатун компрессора 2Р-3_220 |
| Крейцкопф компрессора 2Р-3_220 |
| Болты шатуна компрессора 2Р-3_220 |
| Палец крейцкопфа компрессора 2Р-3_220 |
| Головка цилиндра 3 ст. компрессора 2Р-3_220 |
| Головка цилиндра 4 ст. компрессора 2Р-3_220 |
| Шток 1 и 2 ст компрессора 2Р-3_220 |
| Шток 3 ст. компрессора 2Р-3_220 |
| Шток 4 ст. компрессора 2Р-3_220 |
| Поршень 1 ст. компрессора 2Р-3_220 |
| Поршень 2 ст. компрессора 2Р-3_220 |
| Поршень 3 ст. компрессора 2Р-3_220 |
| Головка цилиндра компрессора 2Р-3_220 |
| Крышка компрессора 2Р-3_220 |
| Рубашка цилиндра компрессора 2Р-3_220 |
| Холодильник компрессора 2Р-3_220 |
| Клапан обратный компрессора 2Р-3_220 |
| Коллектор компрессора 2Р-3_220 |
| Вентиль запорный компрессора 2Р-3_220 |
| Маслоотделитель компрессора 2Р-3_220 |
| Корпус холодильника компрессора 2Р-3_220 |
| Втулка компрессора цилиндра компрессора 2Р-3_220 |
| Поршень 2-4 ступени компрессора 2Р-3_220 |
| Кольцо поршневое 4.135.008 (4_135_008) |
| Кольцо поршневое 4.135.009 (4_135_009) |
| Поршневое кольцо 1 ст. 4.135.006 (4_135_006) |
| Поршневое кольцо 2 ст. 4.135.007 (4_135_007) |
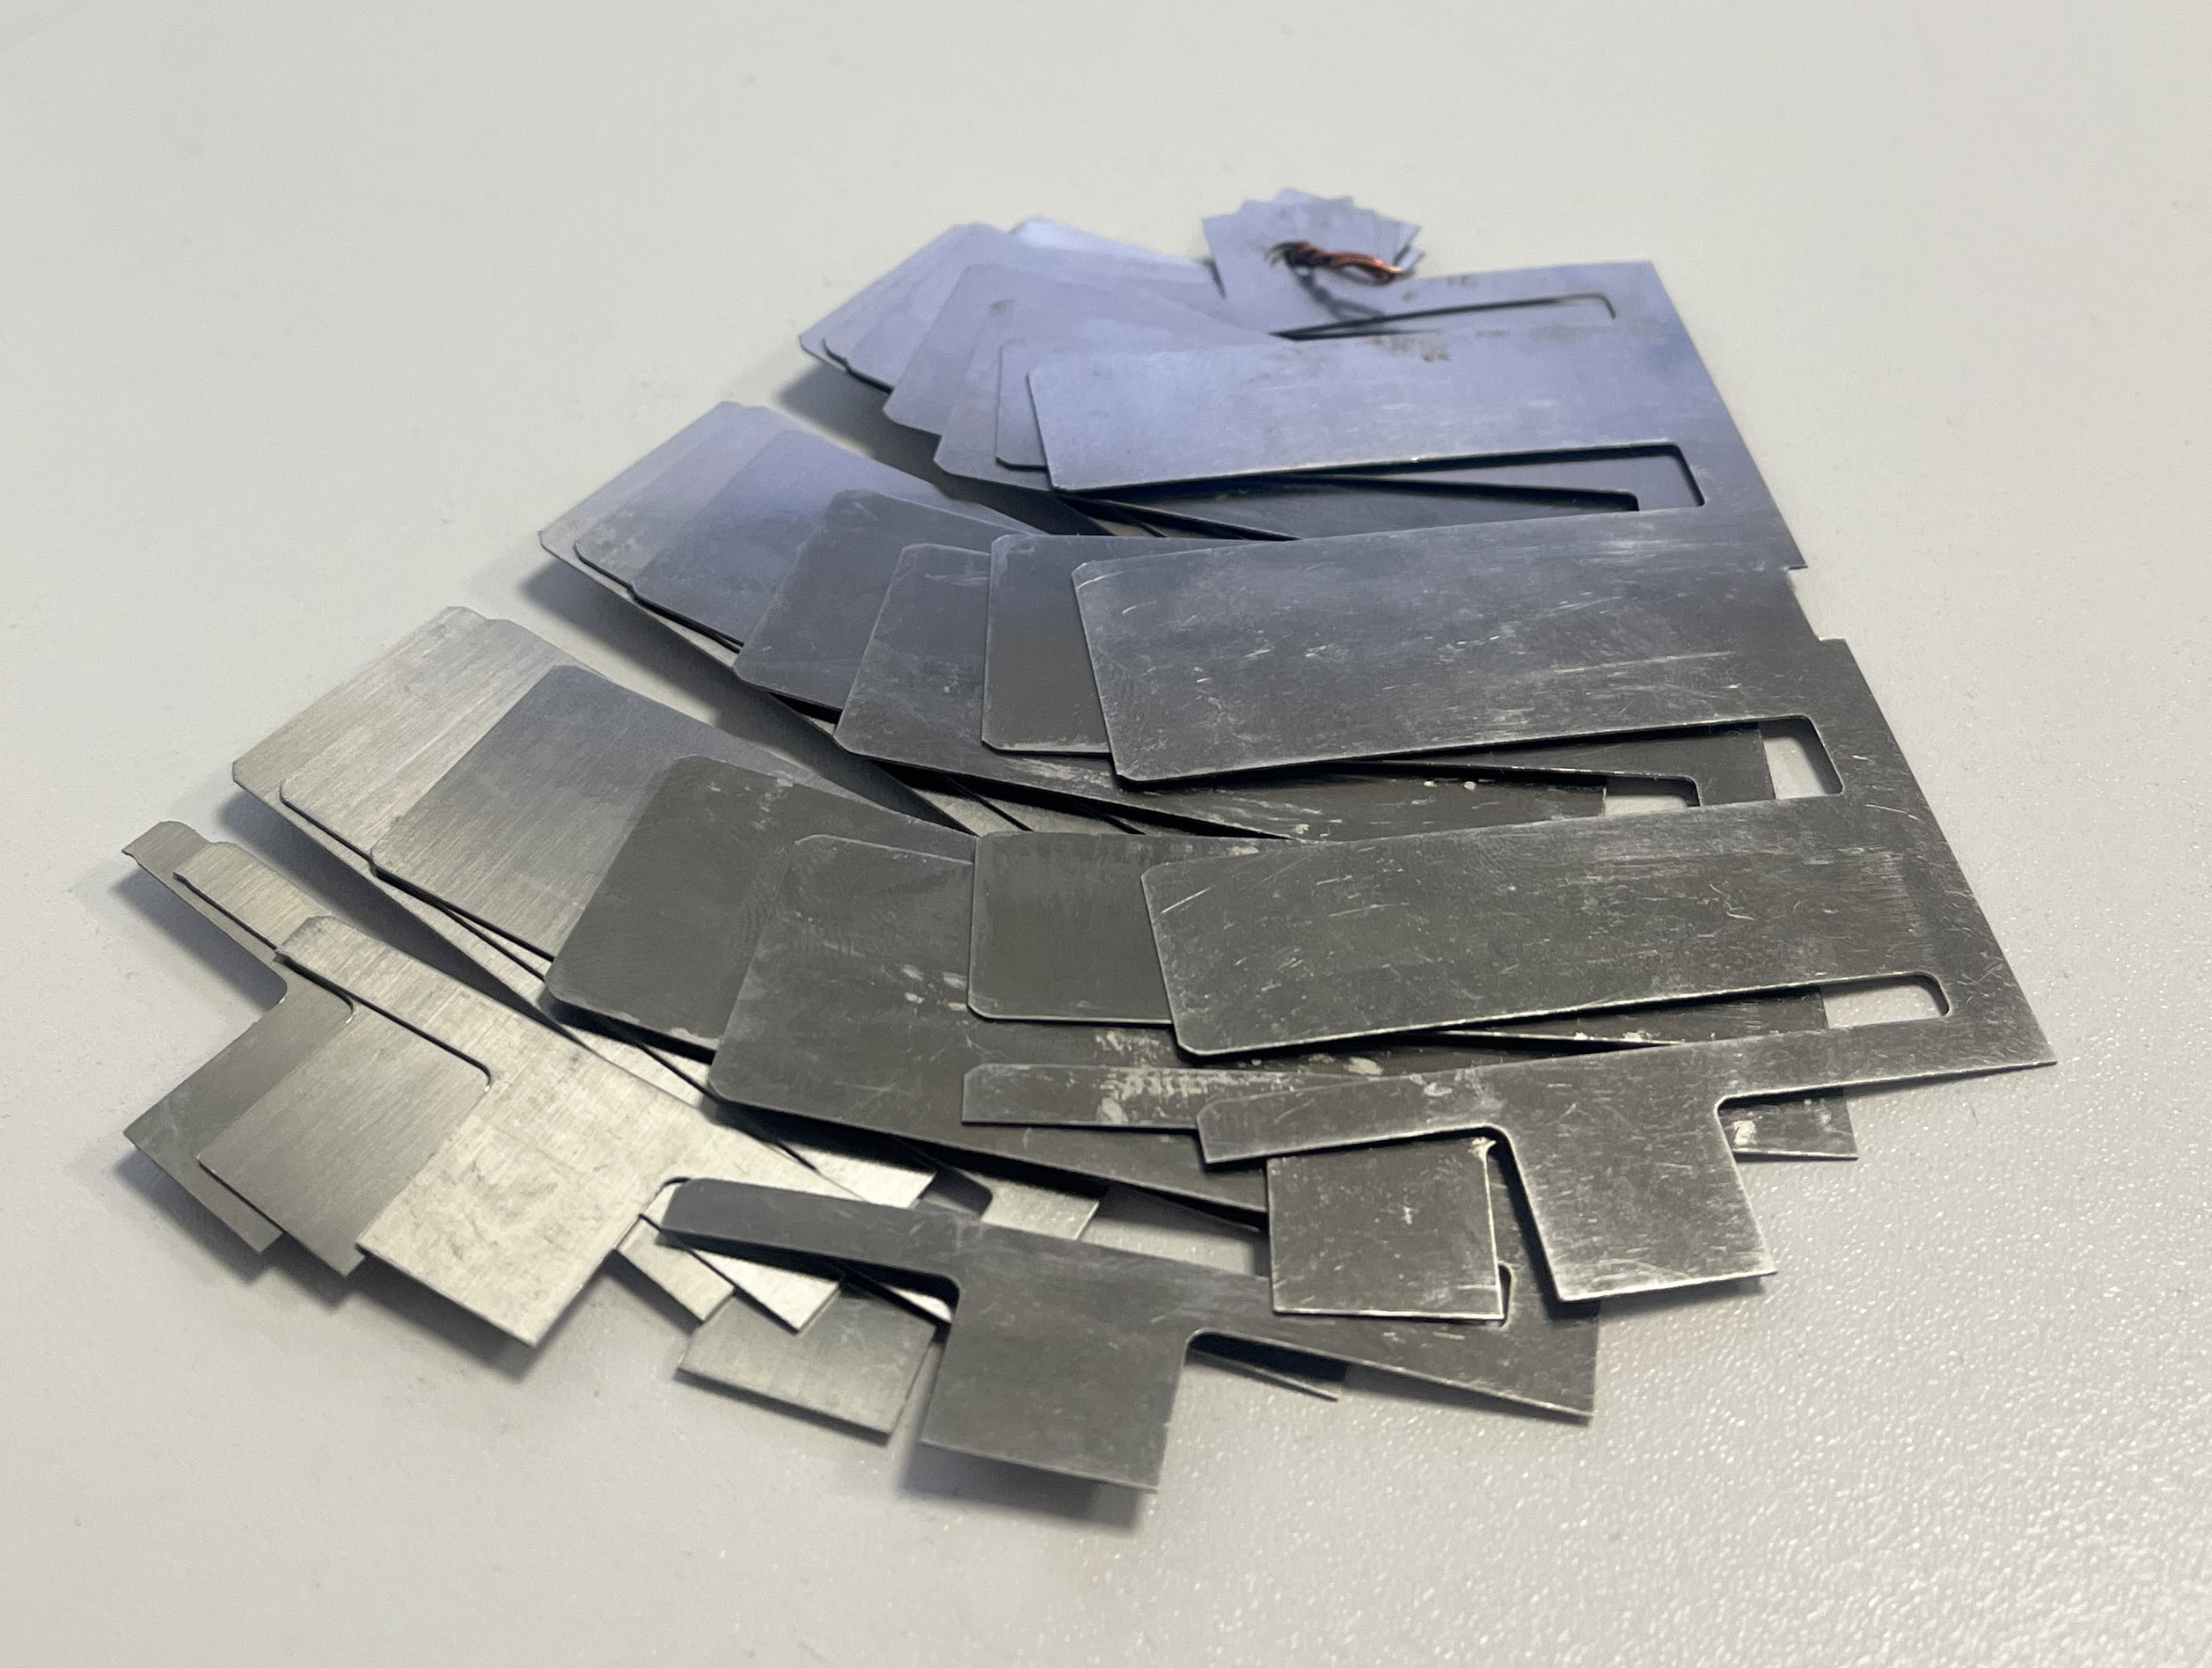
| ПЛАСТИНА 4.142.003 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПЛАСТИНА 4.142.004 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПЛАСТИНА 4.142.009 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПЛАСТИНА 4.142.010 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПЛАСТИНА 4.142.013 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПЛАСТИНА 4.142.014 КОМПР. 2Р-3/220 материал пластин 30Х13 (40Х13) |
| ПРУЖИНА 4.440.014 КОМПР.2Р-3/220 |
| ПРУЖИНА 4.440.033 КОМПР.2Р-3/220 |
| ПРУЖИНА 4.440.034 КОМПР.2Р-3/220 |
| ПРУЖИНА 4.440.037 КОМПР.2Р-3/220 |
| Кольцо поршневое компрессора 2Р-3_220 |
| Кольцо маслосъемное 2Р-3_220 |
| Кольцо уплотнительное 2Р-3-220 |