

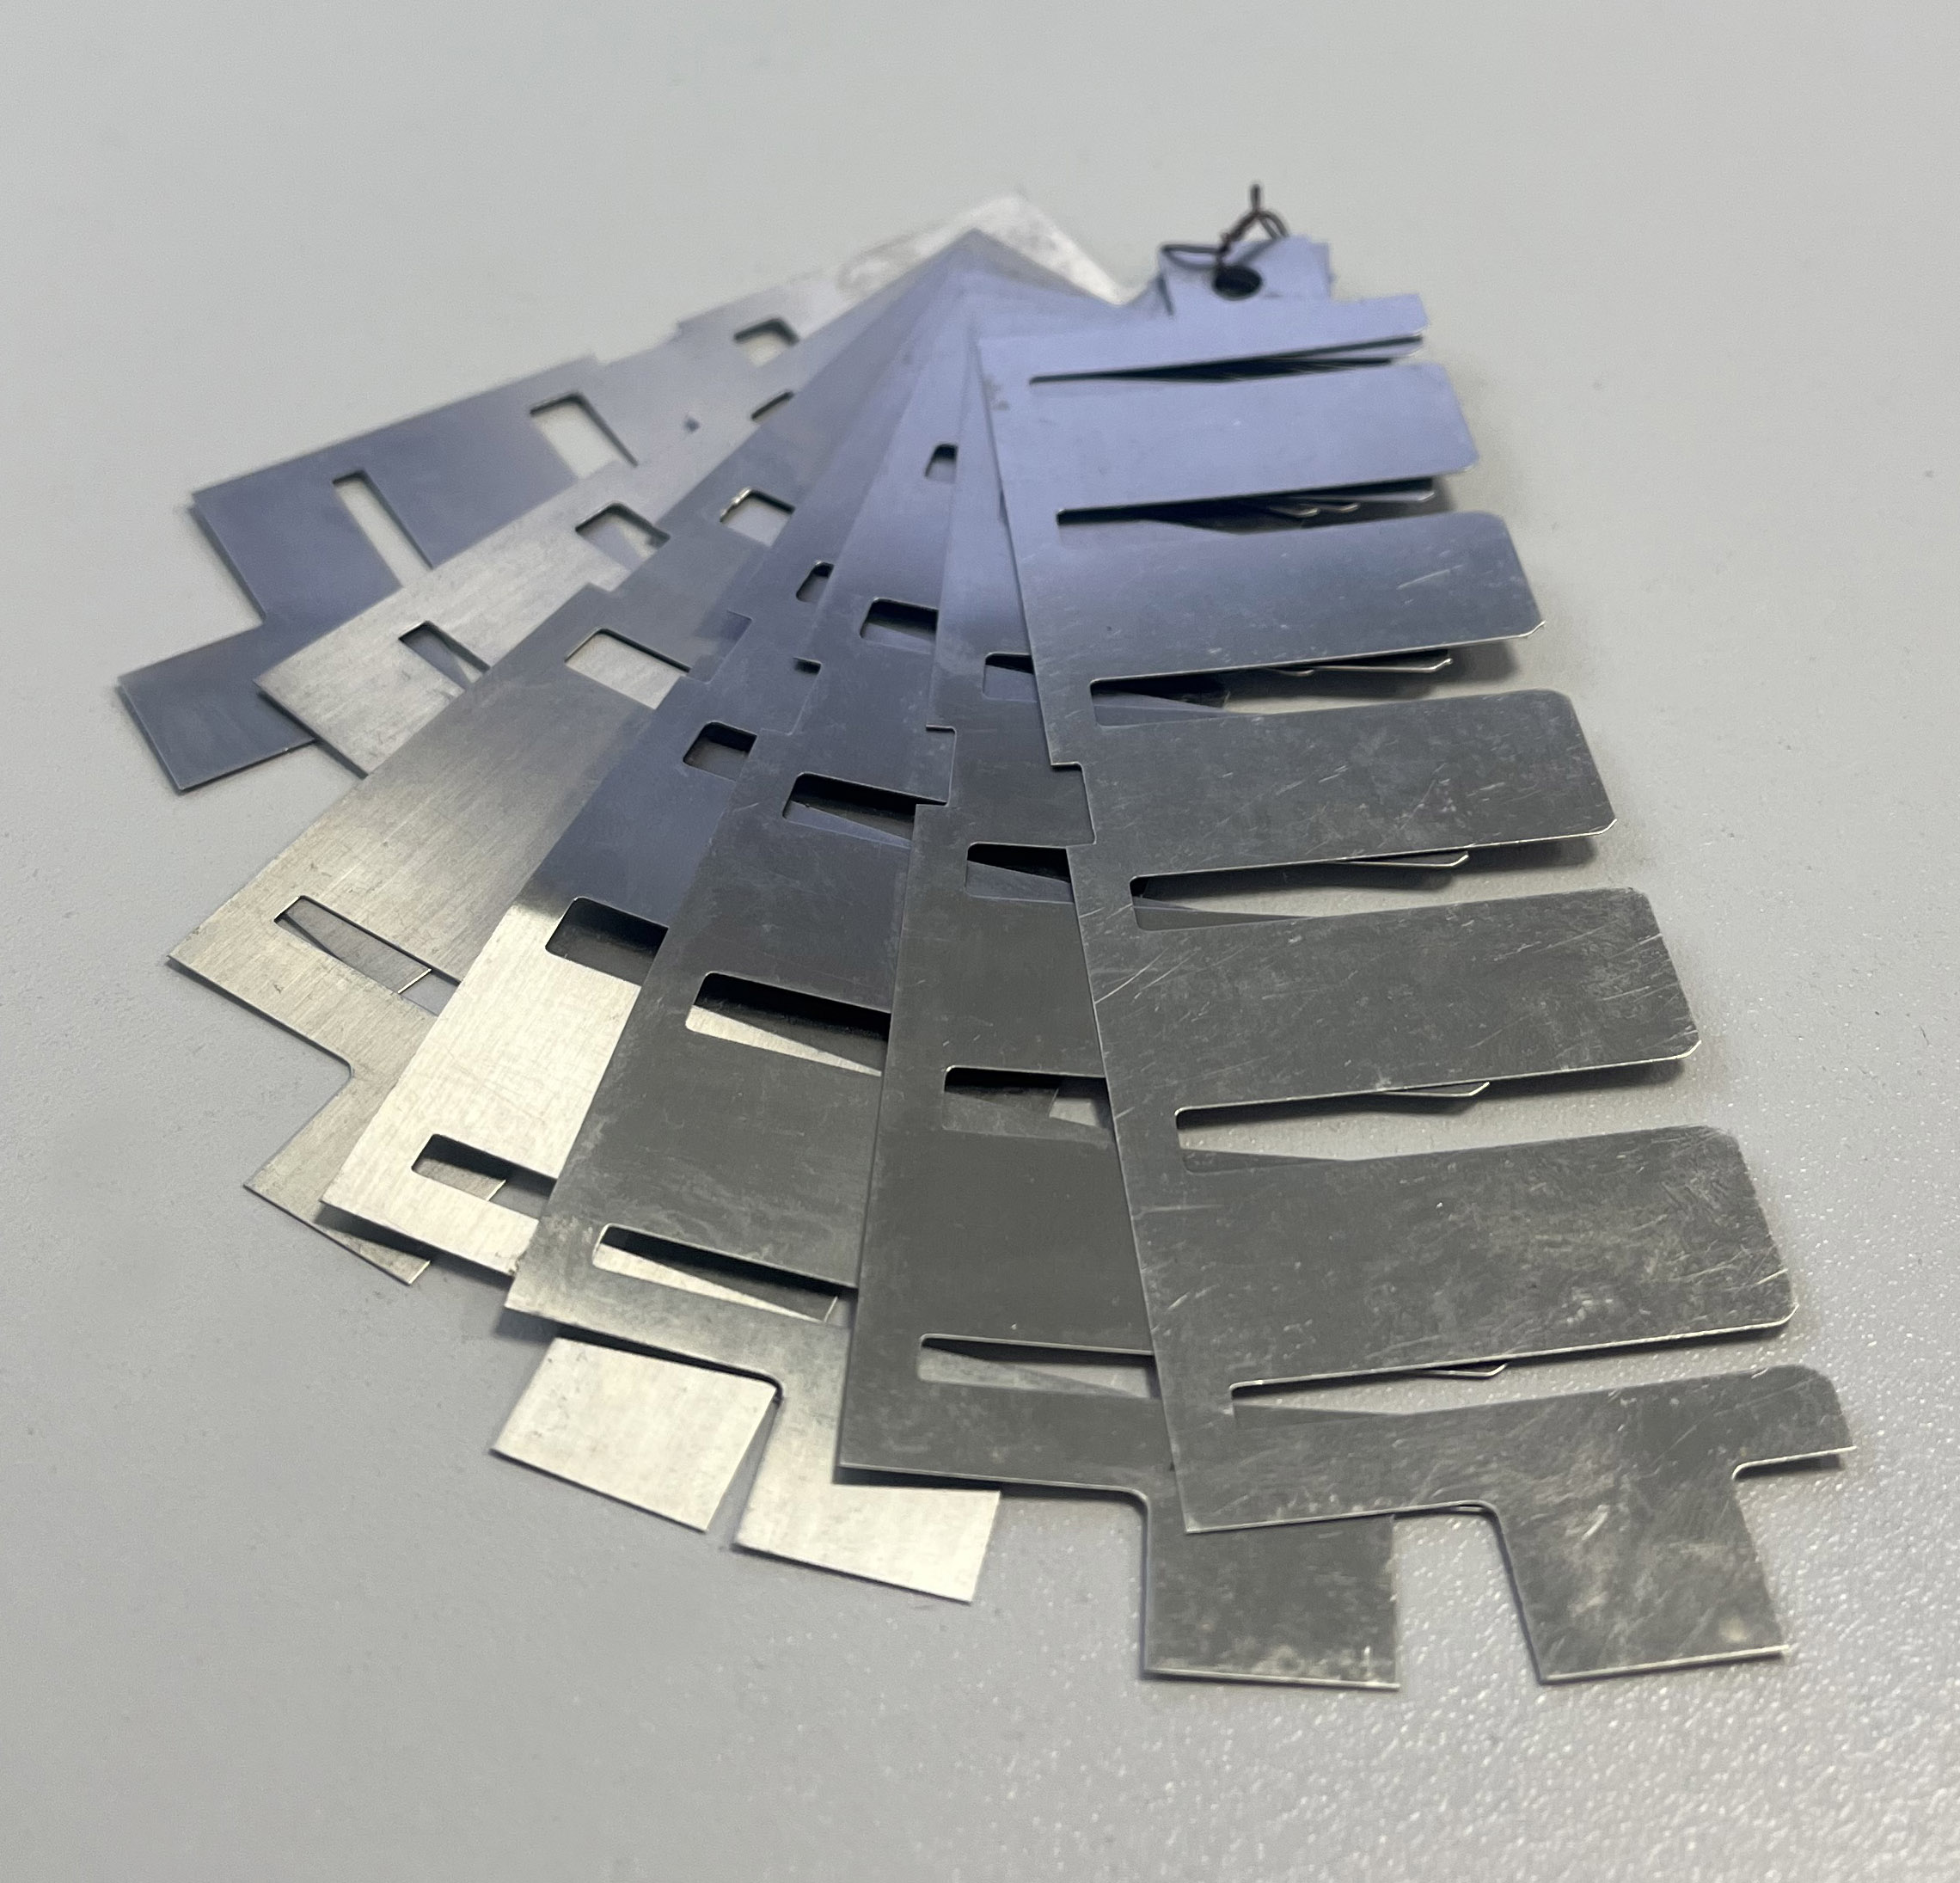
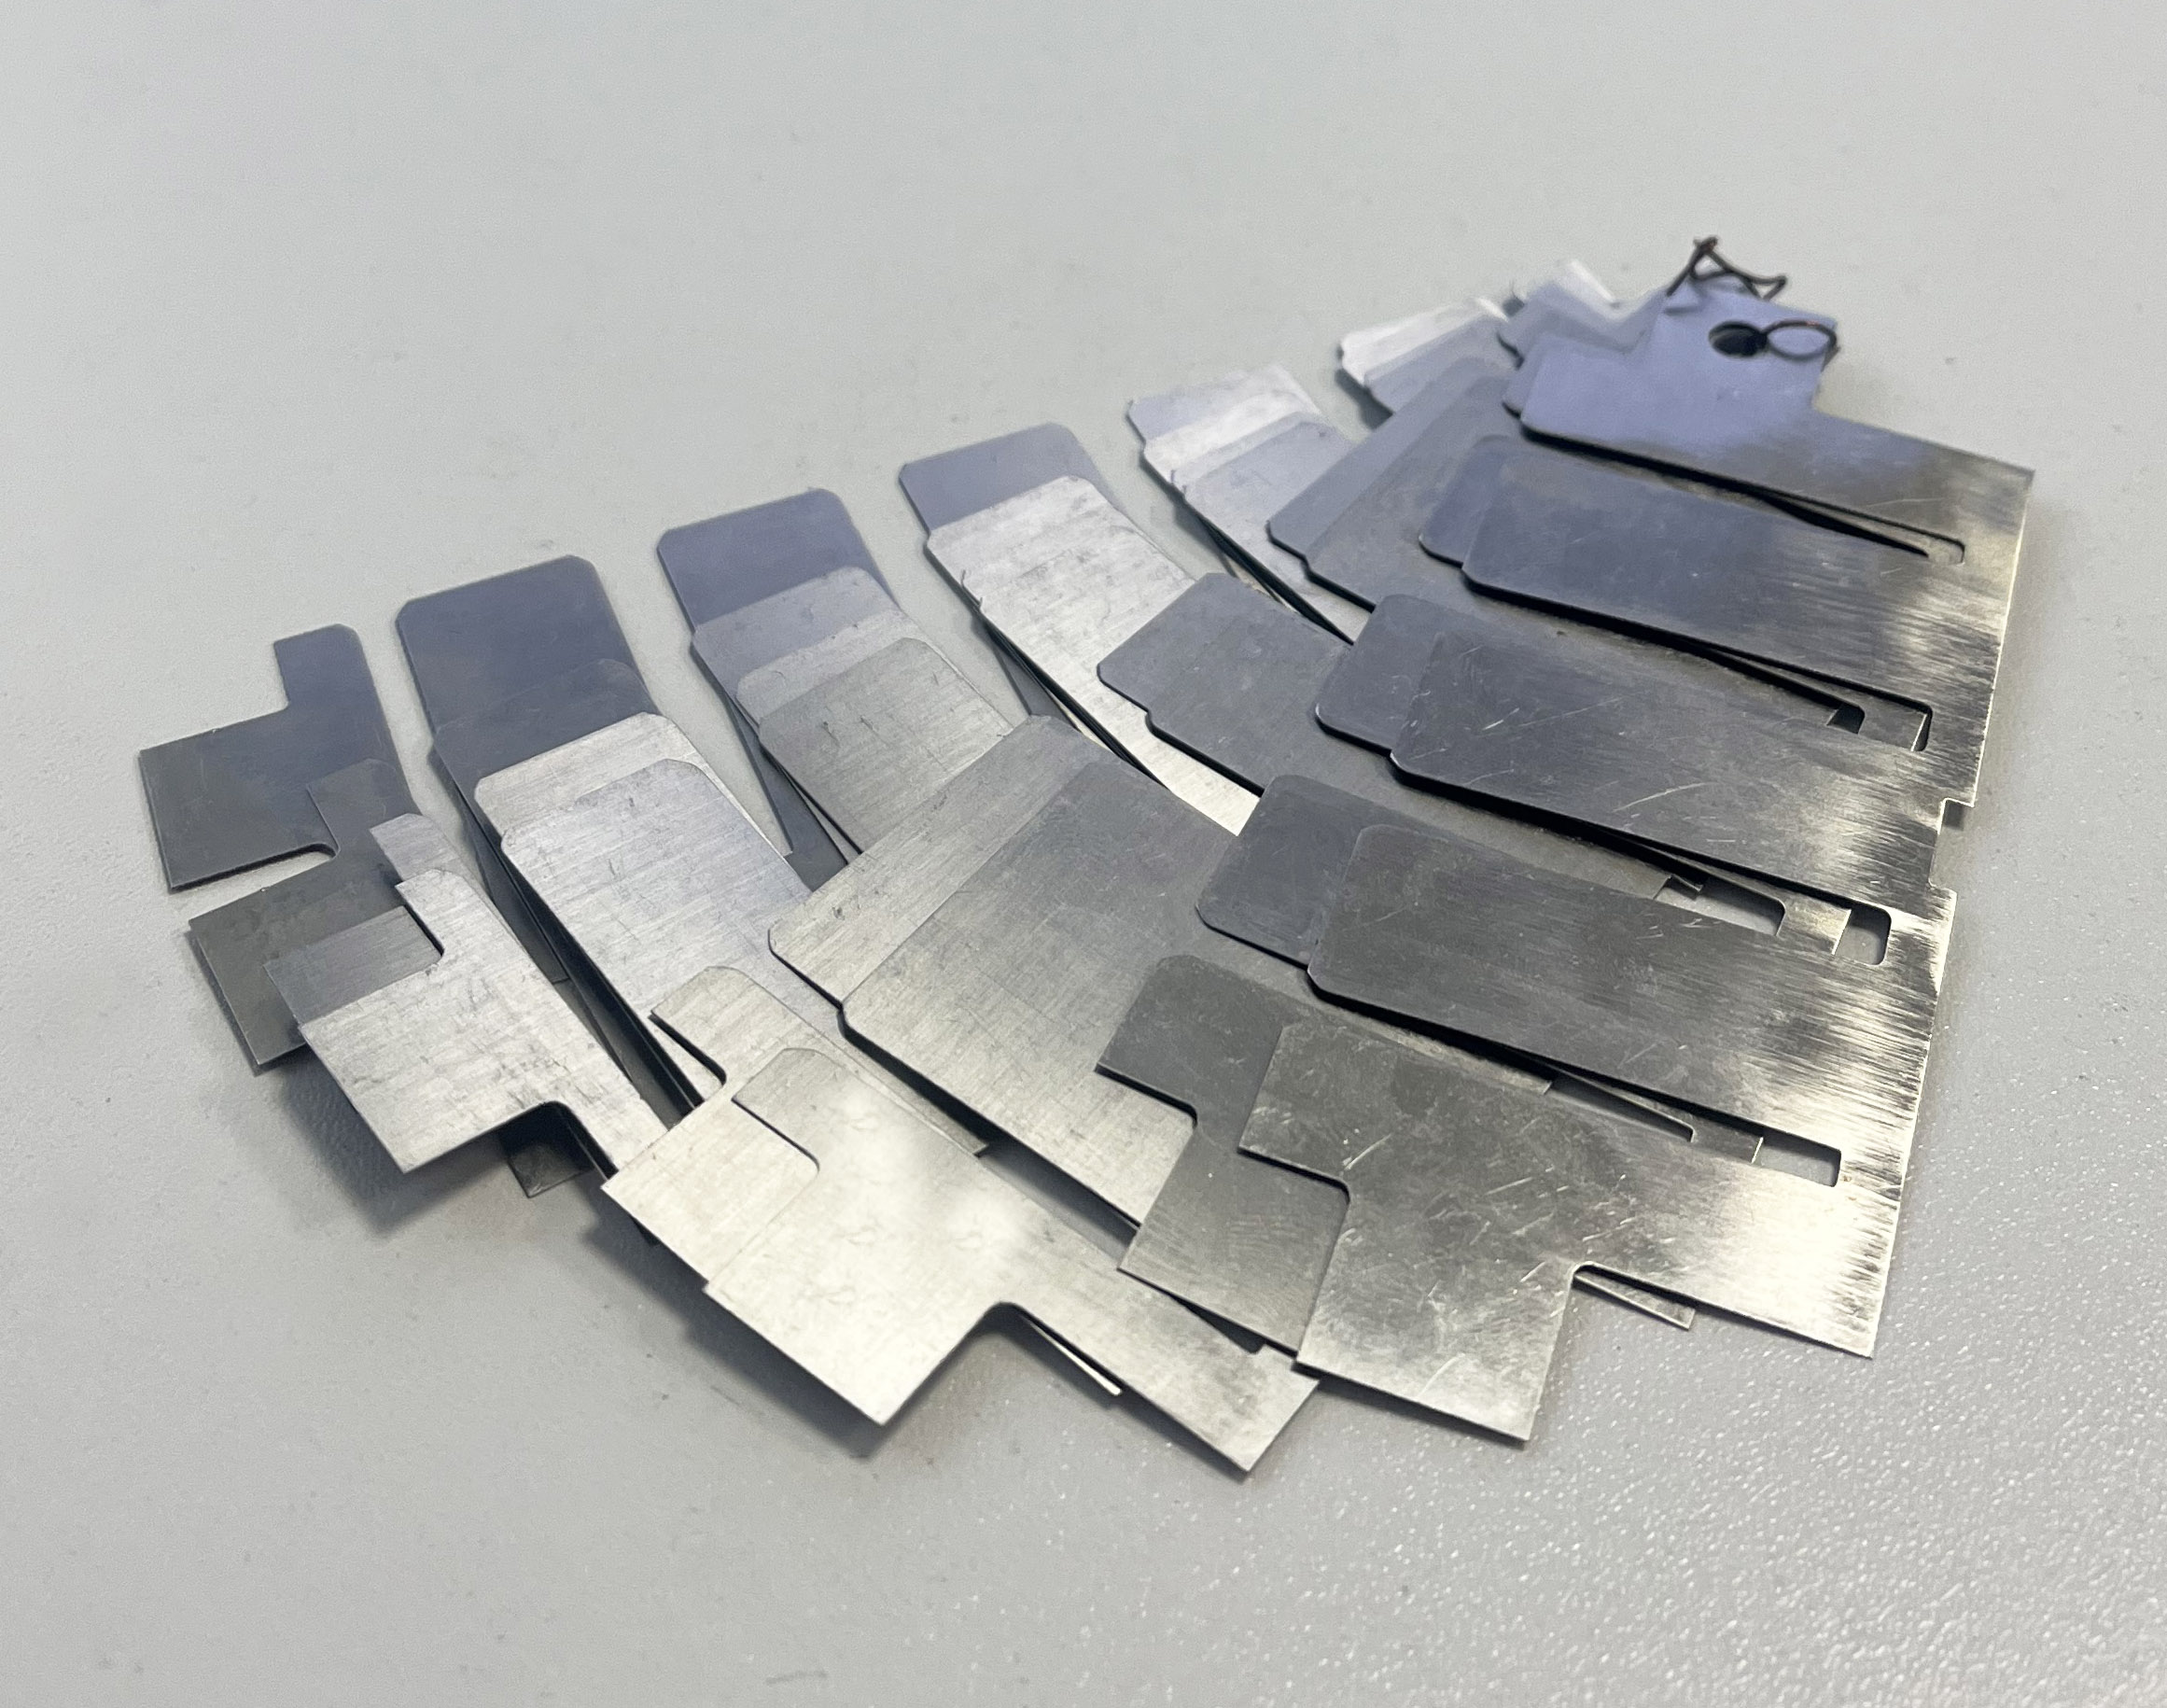


Сменный набор пластин клапана ПИК 125-0,4 Б (8 шт.) производства ООО «ПКП «ЭНМАШ»
Заводской комплект запорных полос ПИК 125-0,4 Б изготавливается на мощностях предприятия ООО «ПКП «ЭНМАШ» в строгом соответствии с ТУ 3643-001-43503993-2020. Набор, включающий 8 функциональных элементов, выступает ремонтным комплектом для прямоточных газораспределительных клапанов с диаметром посадки 125 мм. Изделия предназначены для монтажа на всасывающие и нагнетательные тракты поршневых компрессорных агрегатов моделей 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Арматура обеспечивает стабильное перемещение воздушных и разнородных газовых сред при частоте вращения коленвала до 1000 об/мин как в установках со смазыванием цилиндров, так и на сухом трении.
Техническая спецификация:
- Базовый тип арматуры: прямоточный клапан модификации ПИК;
- Посадочный размер: 125 мм;
- Комплект поставки: 8 пластин;
- Функциональное назначение: нагнетание и всасывание газа;
- Конструкционный сплав: высокопрочная пружинная сталь Sandvik 7C / Sandvik 20C, рассчитанная на колоссальный ресурс знакопеременных динамических деформаций без потери упругости.
Механика работы и факторы износа
Затвор образован тонкими стальными полосами, которые под воздействием динамического перепада давления циклически прогибаются, распахивая щелевые каналы седла, а при спаде импульса мгновенно возвращаются в исходную плоскость, герметизируя проход. Усталостное разрушение, микродеформации или сколы приводят к сквозной потере плотности узла. В результате компримированный газ прорывается обратно во всасывающую полость: система теряет производительность по нагнетанию, резко возрастает температура ступеней, а силовой агрегат функционирует в условиях непрерывного перегруза.
Порядок проведения сборки:
- Позиционирование деталей клапанной группы выполняется по заводским пазам с фиксацией посредством направляющей планки опорной плиты.
- Укладка пластин производится строго желобчатой стороной (прогибом/вогнутостью) в сторону входных клапанных отверстий смежного седла.