

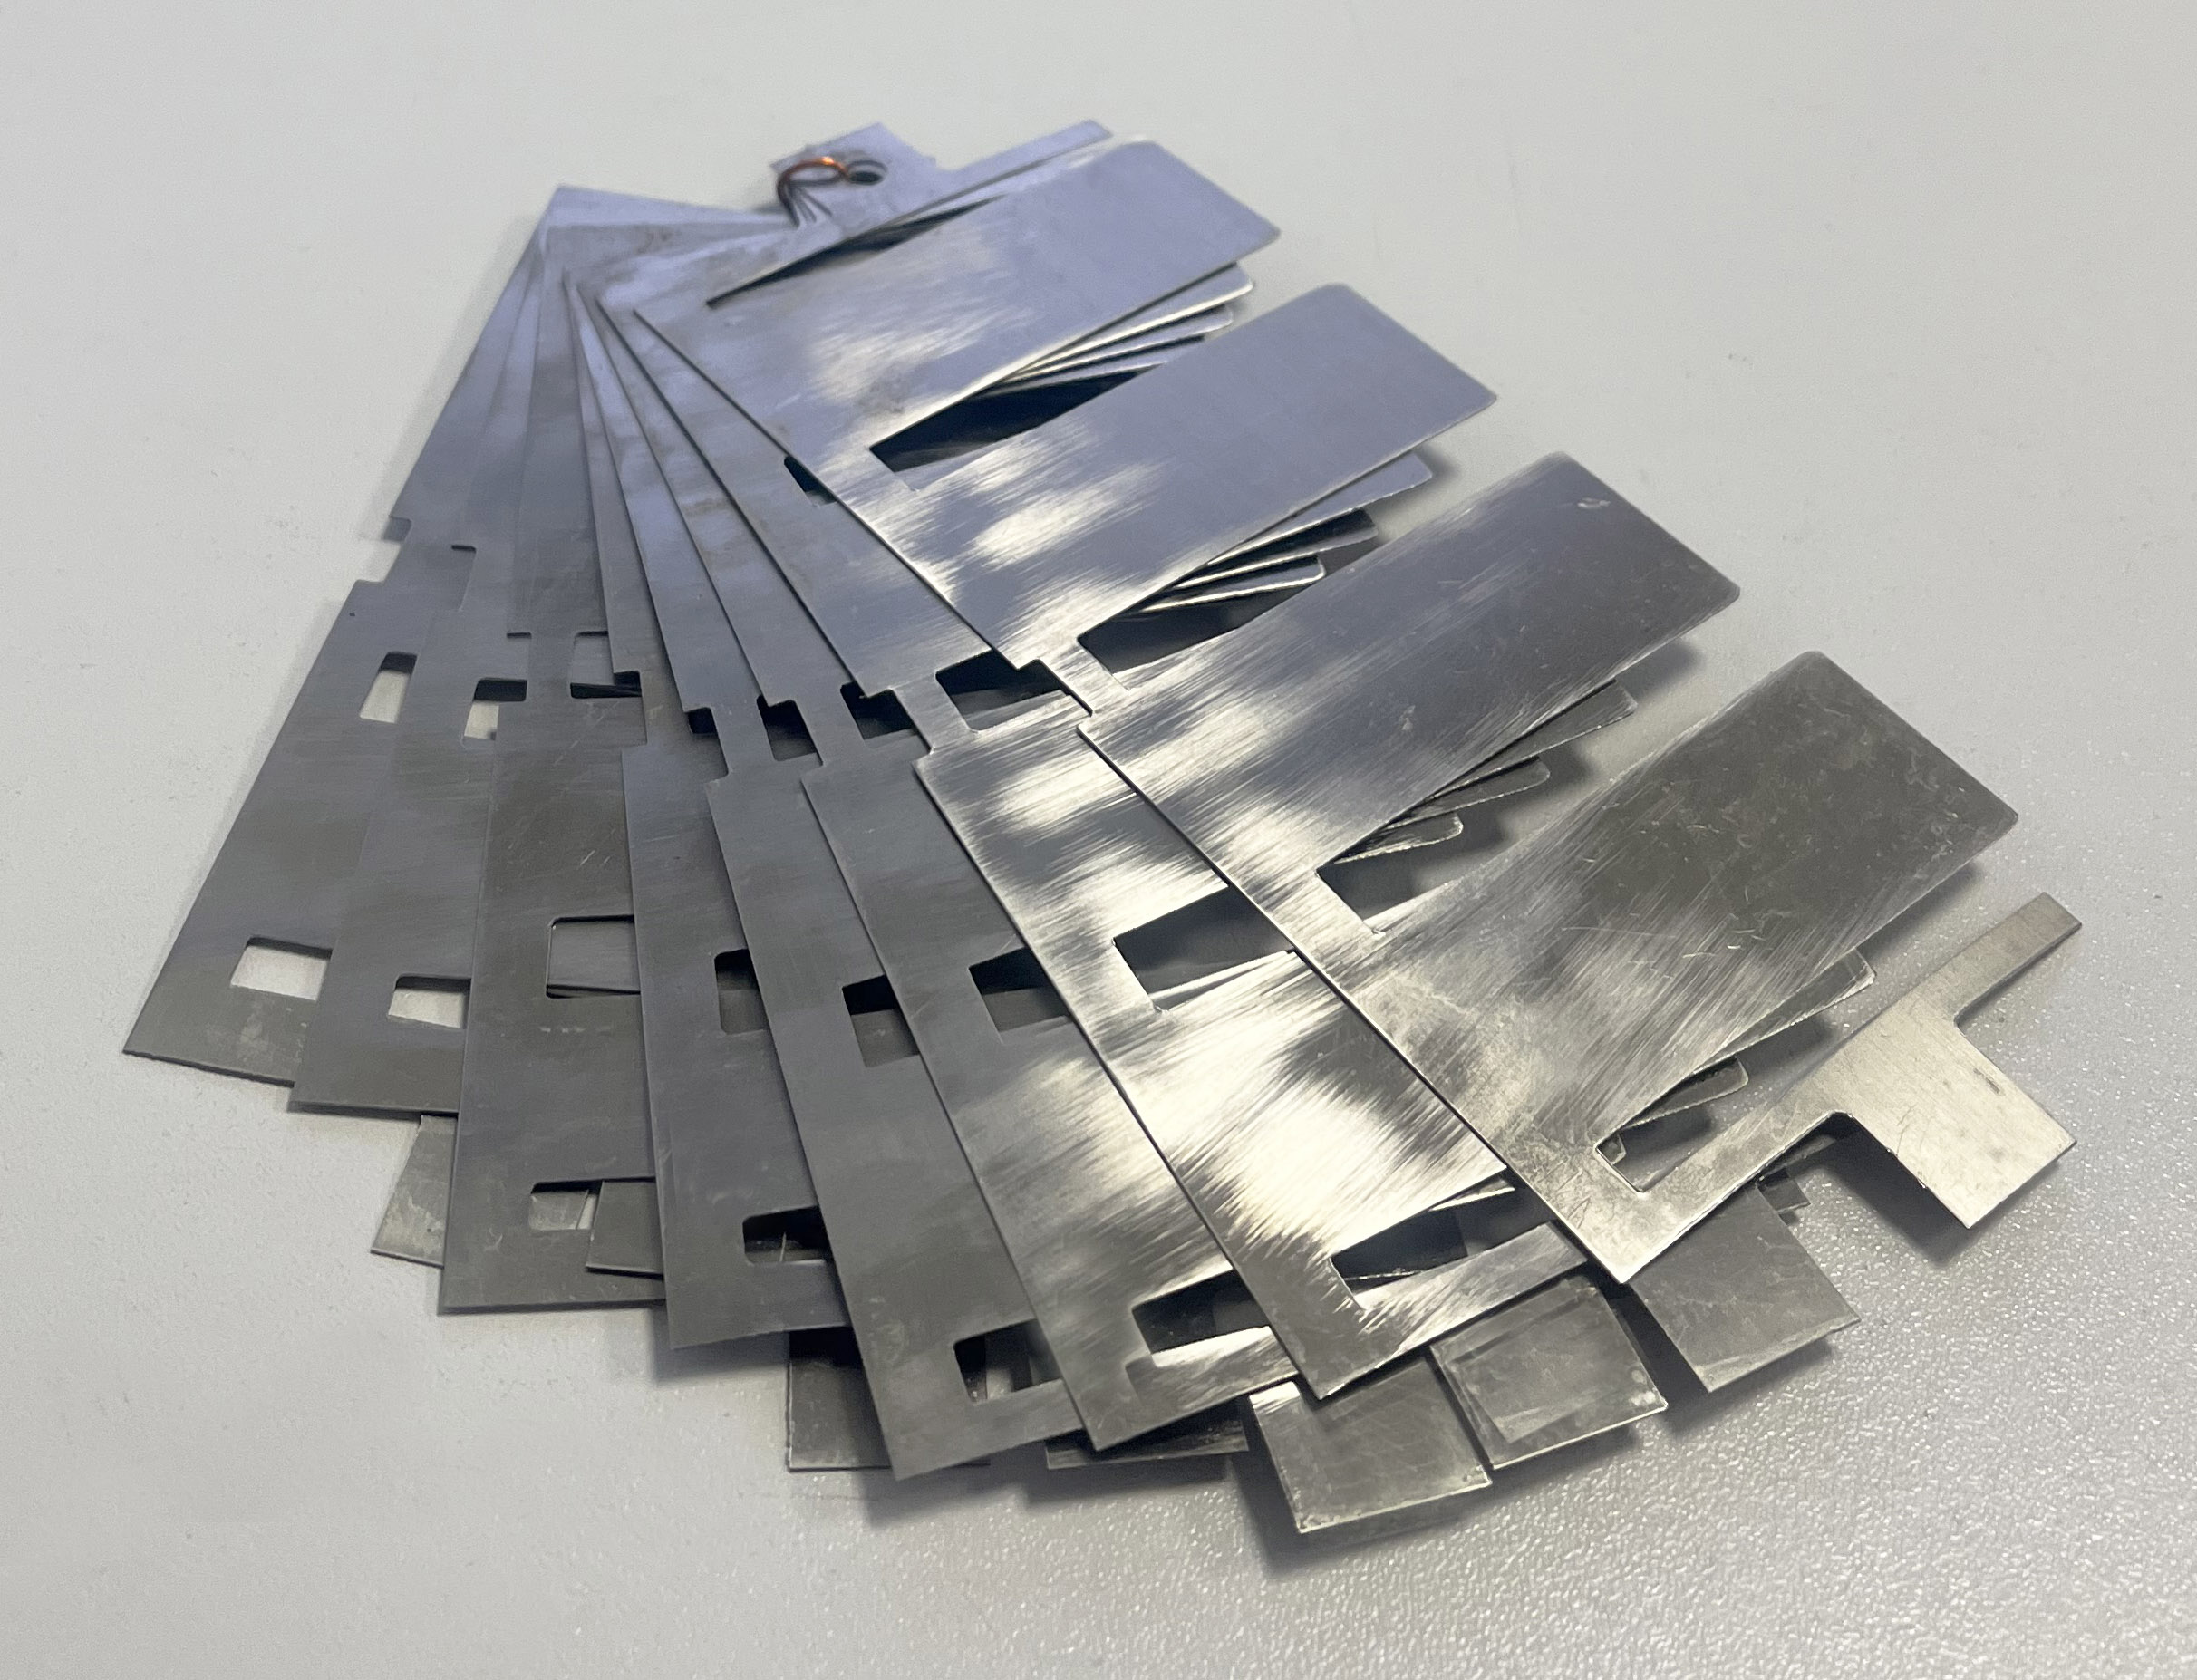
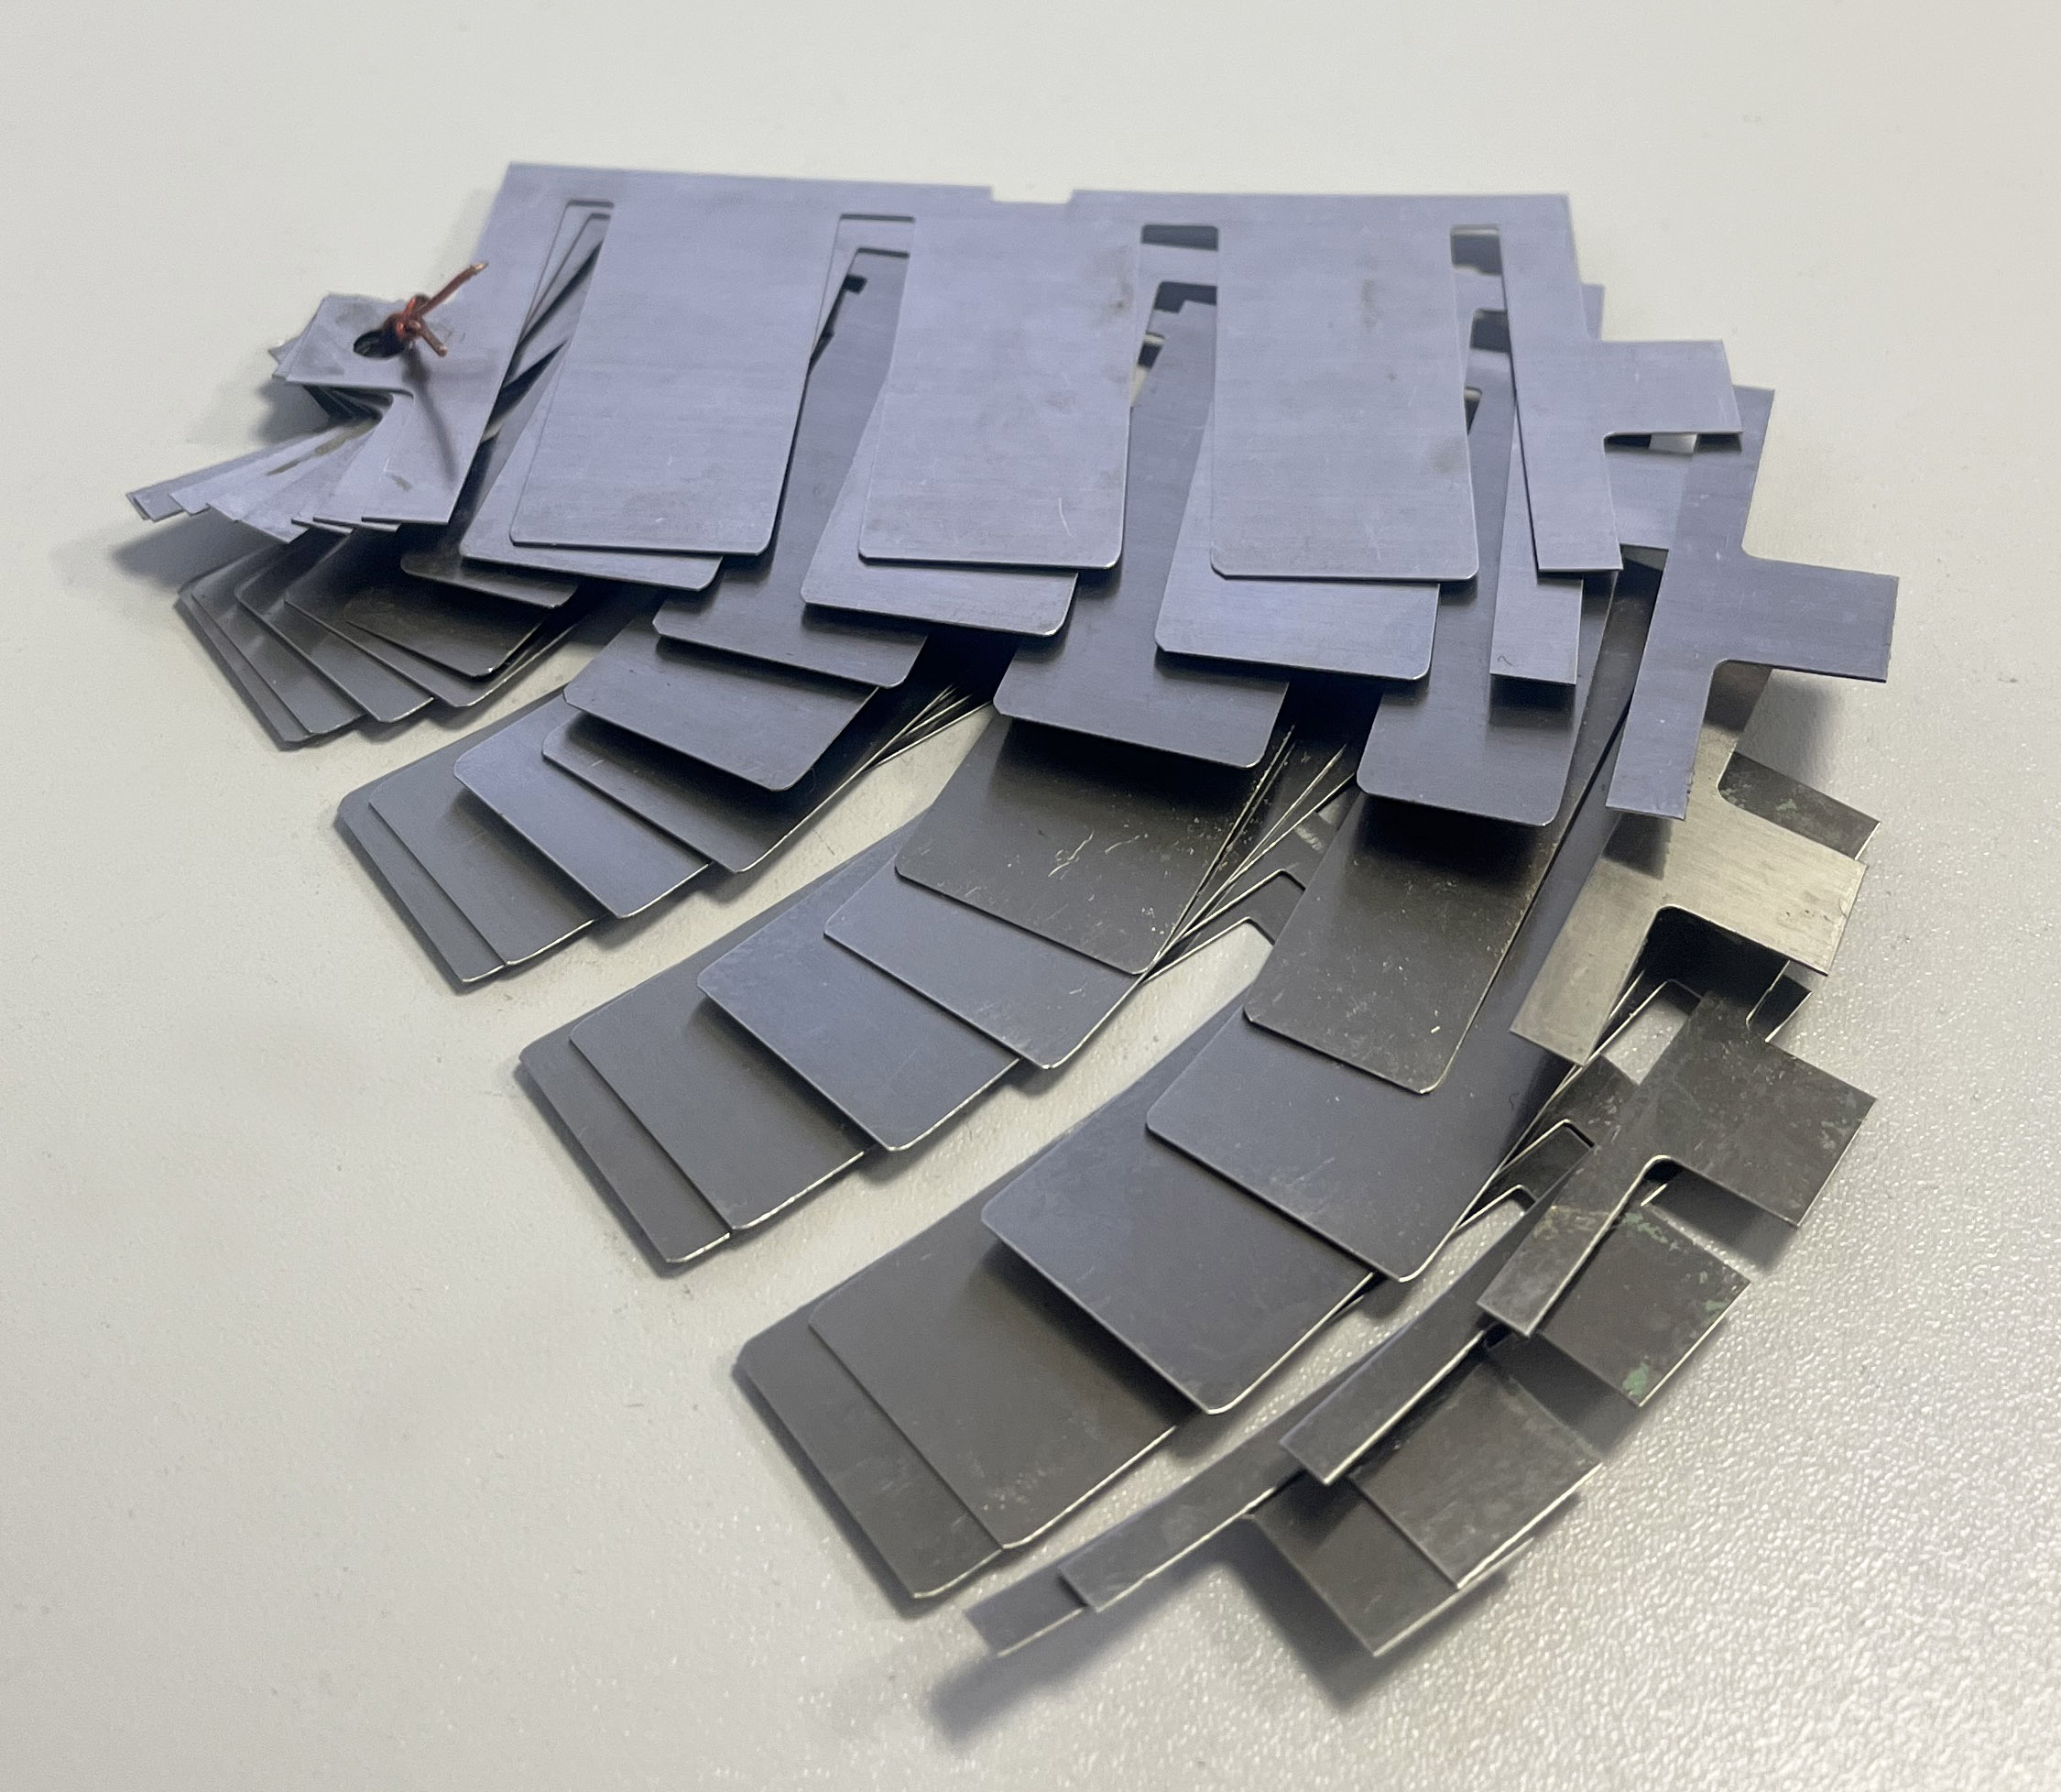


Ремонтный комплект пластин клапана ПИК 140-0,4 АК (7 шт.) от ООО «ПКП «ЭНМАШ»
Запасные запорные пластины модификации ПИК 140-0,4 АК изготавливаются машиностроительным предприятием ООО «ПКП «ЭНМАШ» в точном соответствии с регламентом ТУ 3643-001-43503993-2020. Набор из 7 упругих полос представляет собой готовый ремонтный комплект для прямоточной газораспределительной арматуры с установочным диаметром 140 мм. Комплектующие предназначены для оснащения впускных и выпускных клапанных полостей промышленных поршневых компрессоров марок 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Продукция гарантирует герметичность при сжатии воздуха и широкого спектра технических газов при частоте вращения приводного вала до 1000 об/мин (в установках со смазыванием либо сухим цилиндровым трактом).
Технические параметры исполнения:
- Серия механизма: прямоточный клапанный блок ПИК;
- Посадочный размер седла: 140 мм;
- Комплектность поставки: 7 рабочих пластин;
- Зона установки: всасывающий и нагнетательный контуры;
- Марка стали: пружинная высоколегированная сталь Sandvik 7C / Sandvik 20C, рассчитанная на экстремальный ресурс динамической выносливости и сопротивление знакопеременным изгибным нагрузкам.
Принцип функционирования и диагностика дефектов
Подвижная пластина выполняет роль автоматического отсечного затвора: под перепадом давления газов тонкие стальные полосы синхронно прогибаются, распахивая каналы седла, а в конце такта мгновенно выпрямляются и изолируют полость. Абразивный износ кромок, появление микротрещин или деформация металла вызывают падение плотности сопряжения. Через неплотности сжатый газ возвращается обратно во всасывающую линию, что неизбежно ведет к тепловому перегреву компрессорной головки, постоянной электрической перегрузке привода и резкому снижению конечного давления нагнетания.
Специфика сервисного монтажа:
- Позиционирование составных частей клапанного узла задается по ответным технологическим пазам с помощью центрирующей направляющей планки.
- Пластины ориентируются желобчатым профилем (вогнутой поверхностью) строго в направлении входных окон сопряженного седла.