

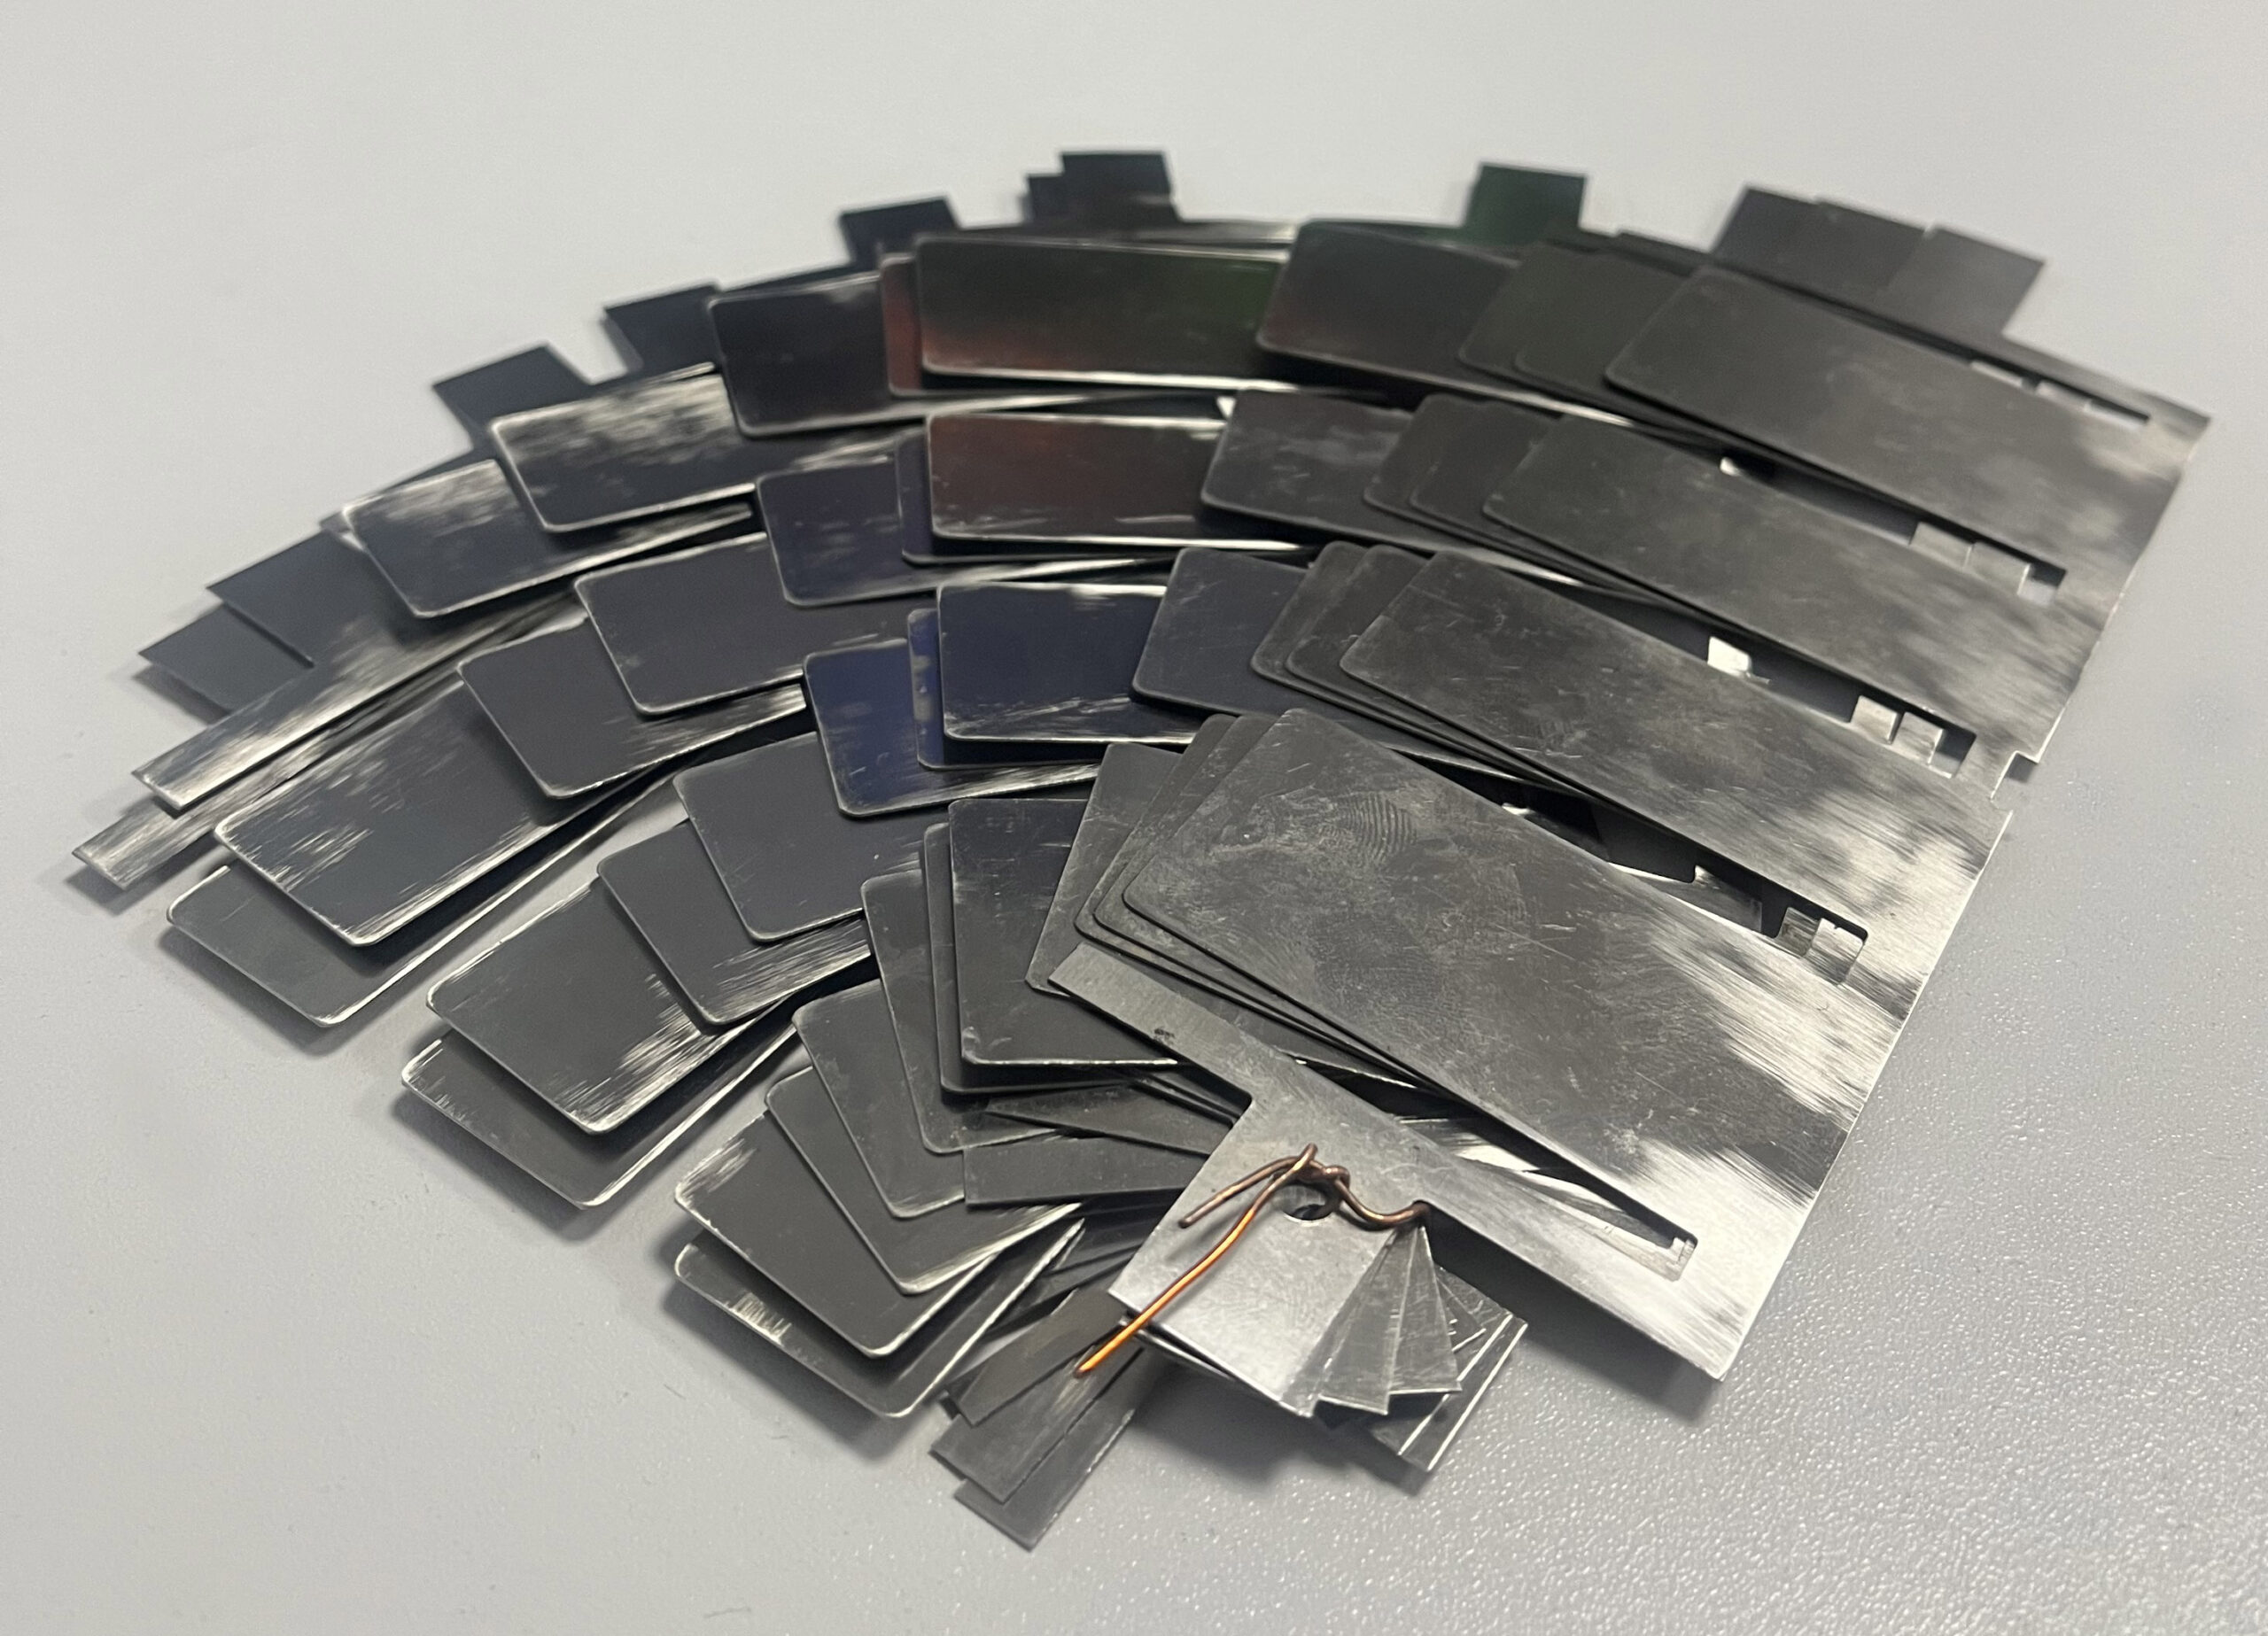
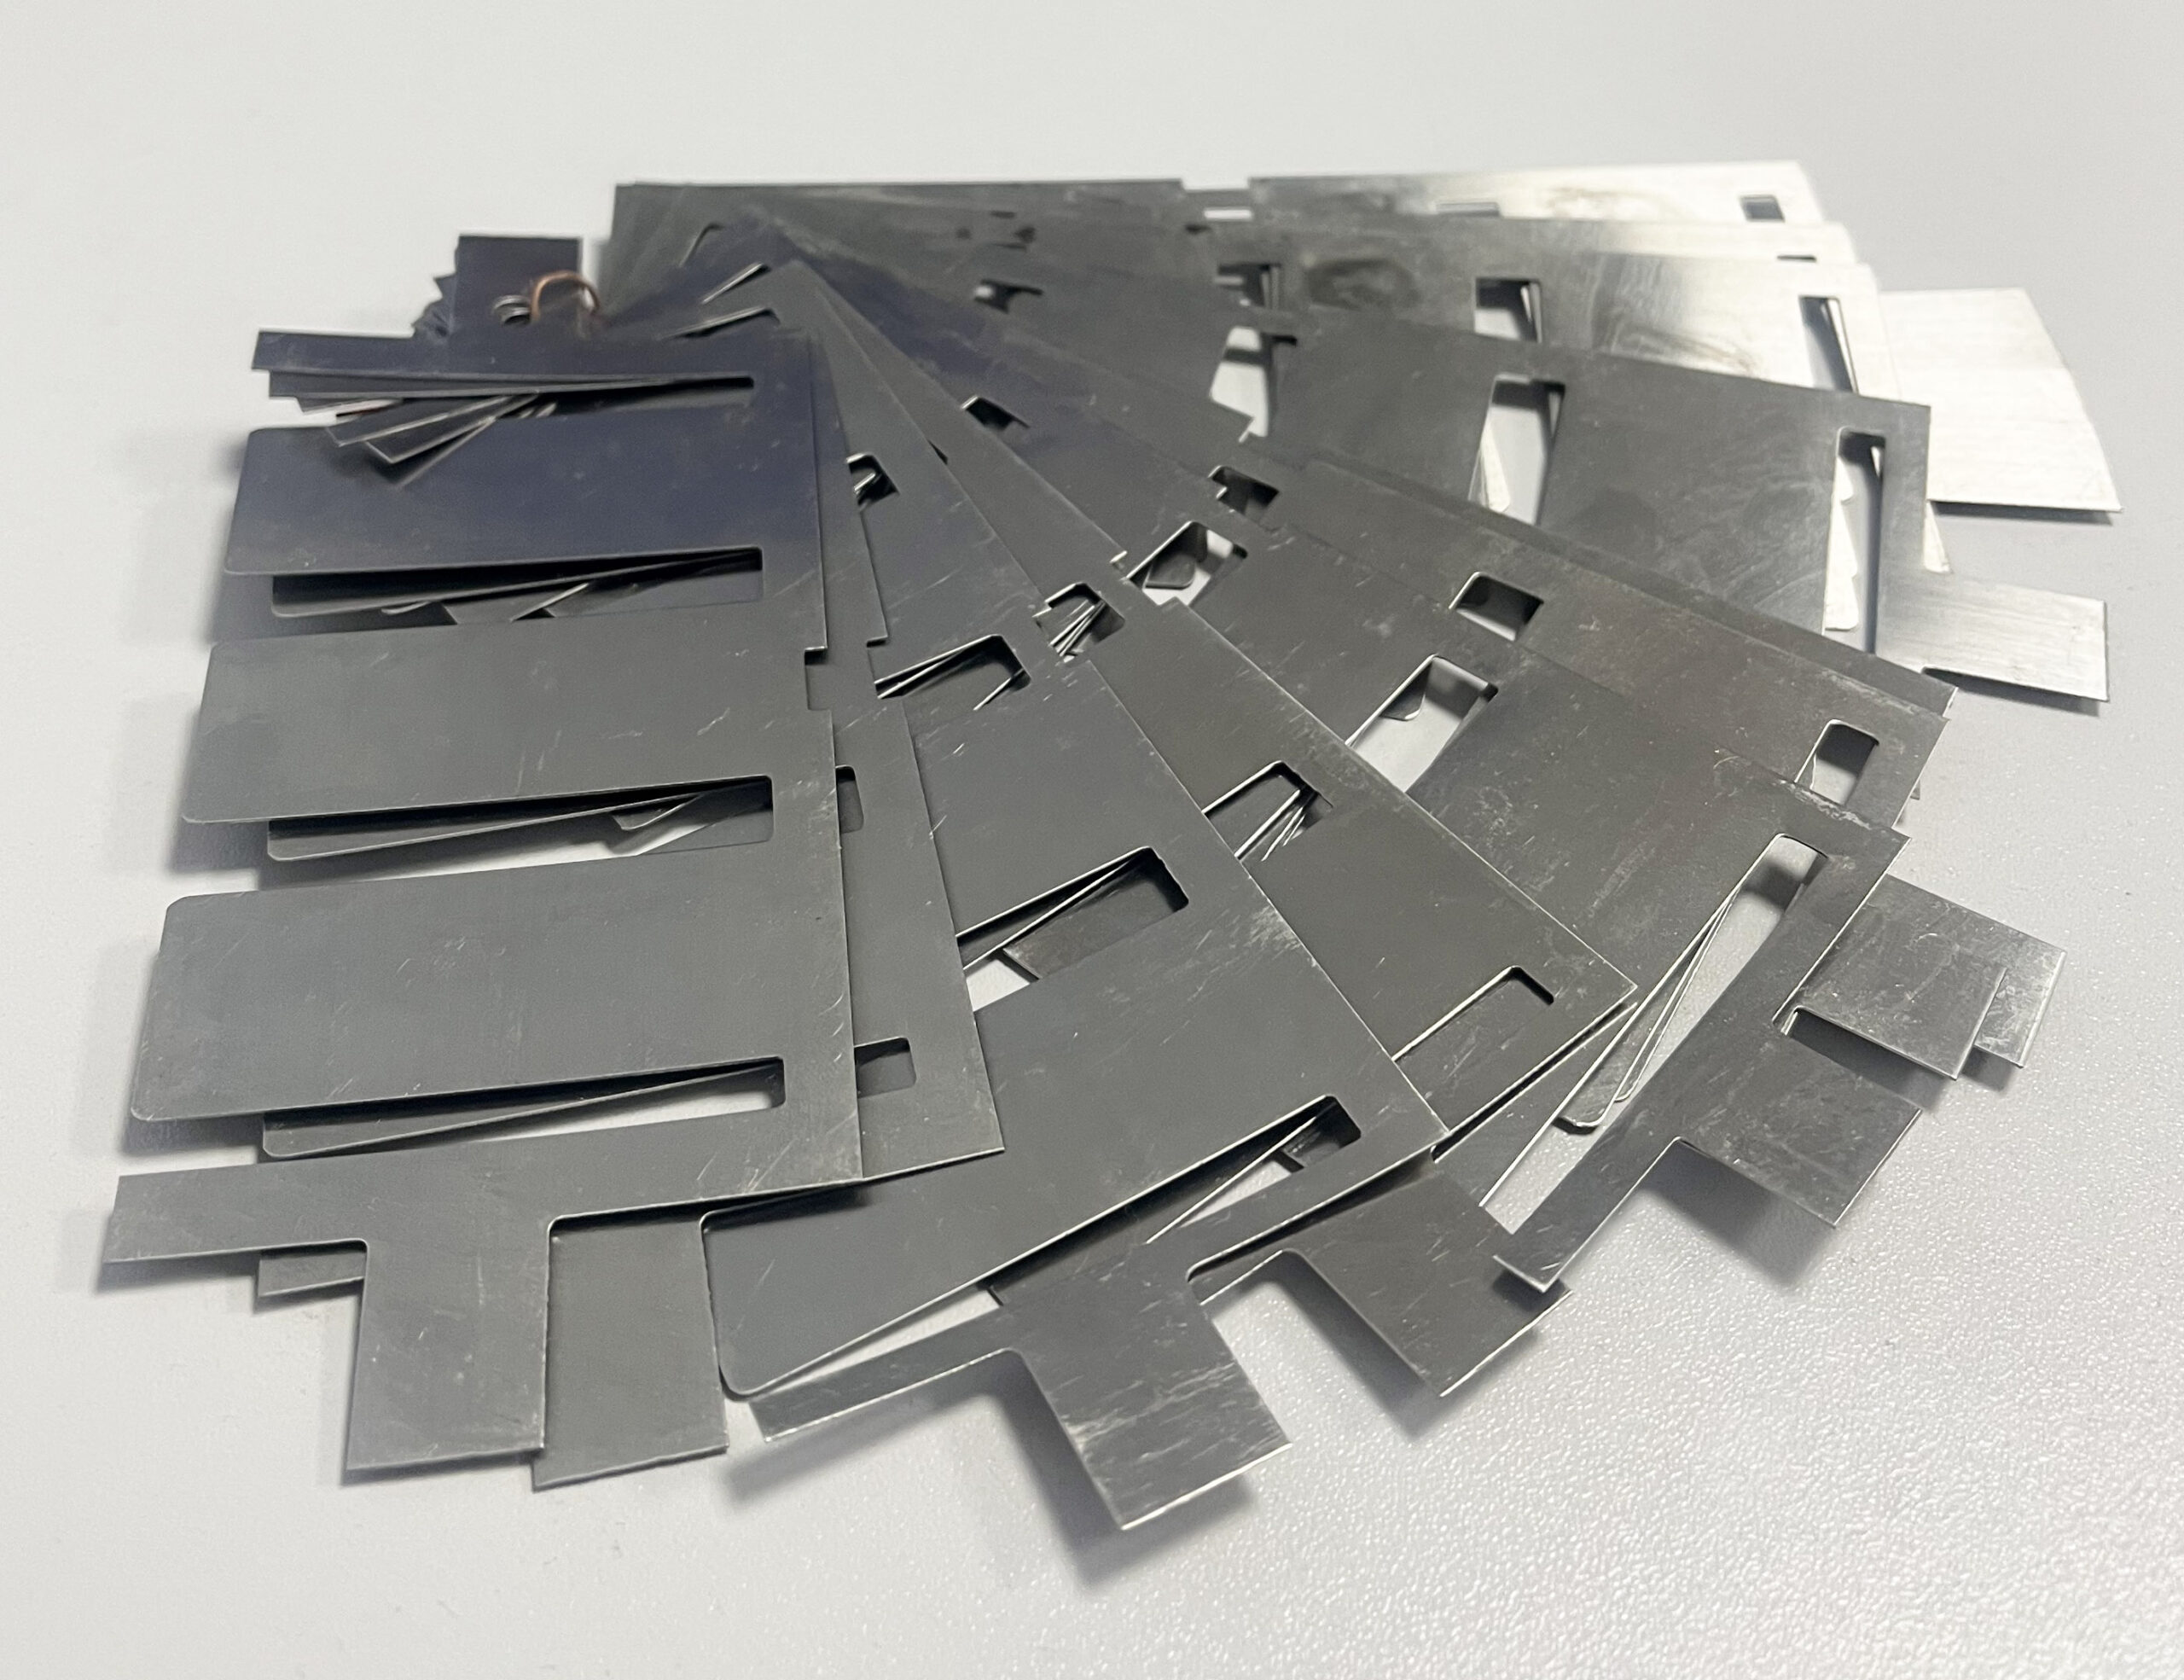


Ремкомплект пластин прямоточного клапана ПИК 180-0,4 А (12 шт.) от ООО «ПКП «ЭНМАШ»
Заводской набор упругих запорных полос ПИК 180-0,4 А изготавливается производственным комплексом ООО «ПКП «ЭНМАШ» согласно нормам ТУ 3643-001-43503993-2020. Комплект из 12 рабочих деталей представляет собой полнофункциональный ремонтный набор, предназначенный для сервисного обслуживания прямоточной газораспределительной арматуры с установочным диаметром 180 мм. Данные узлы задействованы на впускных и нагнетательных магистралях промышленных поршневых компрессоров марок 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Продукция гарантирует сохранение стабильной компрессии технологических газов и атмосферного воздуха при скорости вращения коленчатого вала до 1000 об/мин как в безмасляных модификациях, так и в агрегатах со смазыванием цилиндров.
Спецификация и материальное исполнение:
- Типовая серия механизма: прямоточный клапан марки ПИК;
- Монтажное сечение седла: 180 мм;
- Объем набора: 12 подвижных пластин;
- Назначение в контуре: нагнетание и всасывание рабочей среды;
- Конструкционный сплав: износостойкая пружинная сталь Sandvik 7C / Sandvik 20C с повышенным пределом циклической выносливости при высокочастотных знакопеременных прогибах.
Механика процесса и факторы выбраковки
Тонкие металлические пластины выполняют задачу динамического отсечного органа: под напором газового потока они плавно прогибаются, распахивая сквозные пазы в седле, а в момент смены такта мгновенно прижимаются к кромкам, изолируя смежную полость. Естественный износ, микросколы или усталостные трещины металла приводят к разгерметизации контактной зоны. В результате сжатая среда стравливается обратно в камеру всасывания, что влечет критический термический перегрев цилиндровой группы, работу электропривода под непрерывным перегрузом и неспособность оборудования развить номинальное давление.
Монтаж и регламент взаимного позиционирования:
- Центровка деталей в пакете производится по технологическим пазам клапанного блока за счет направляющей планки опорной плиты.
- Каждая полоса ориентируется желобчатым профилем (вогнутой частью) строго в сторону входных отверстий смежного седла.