



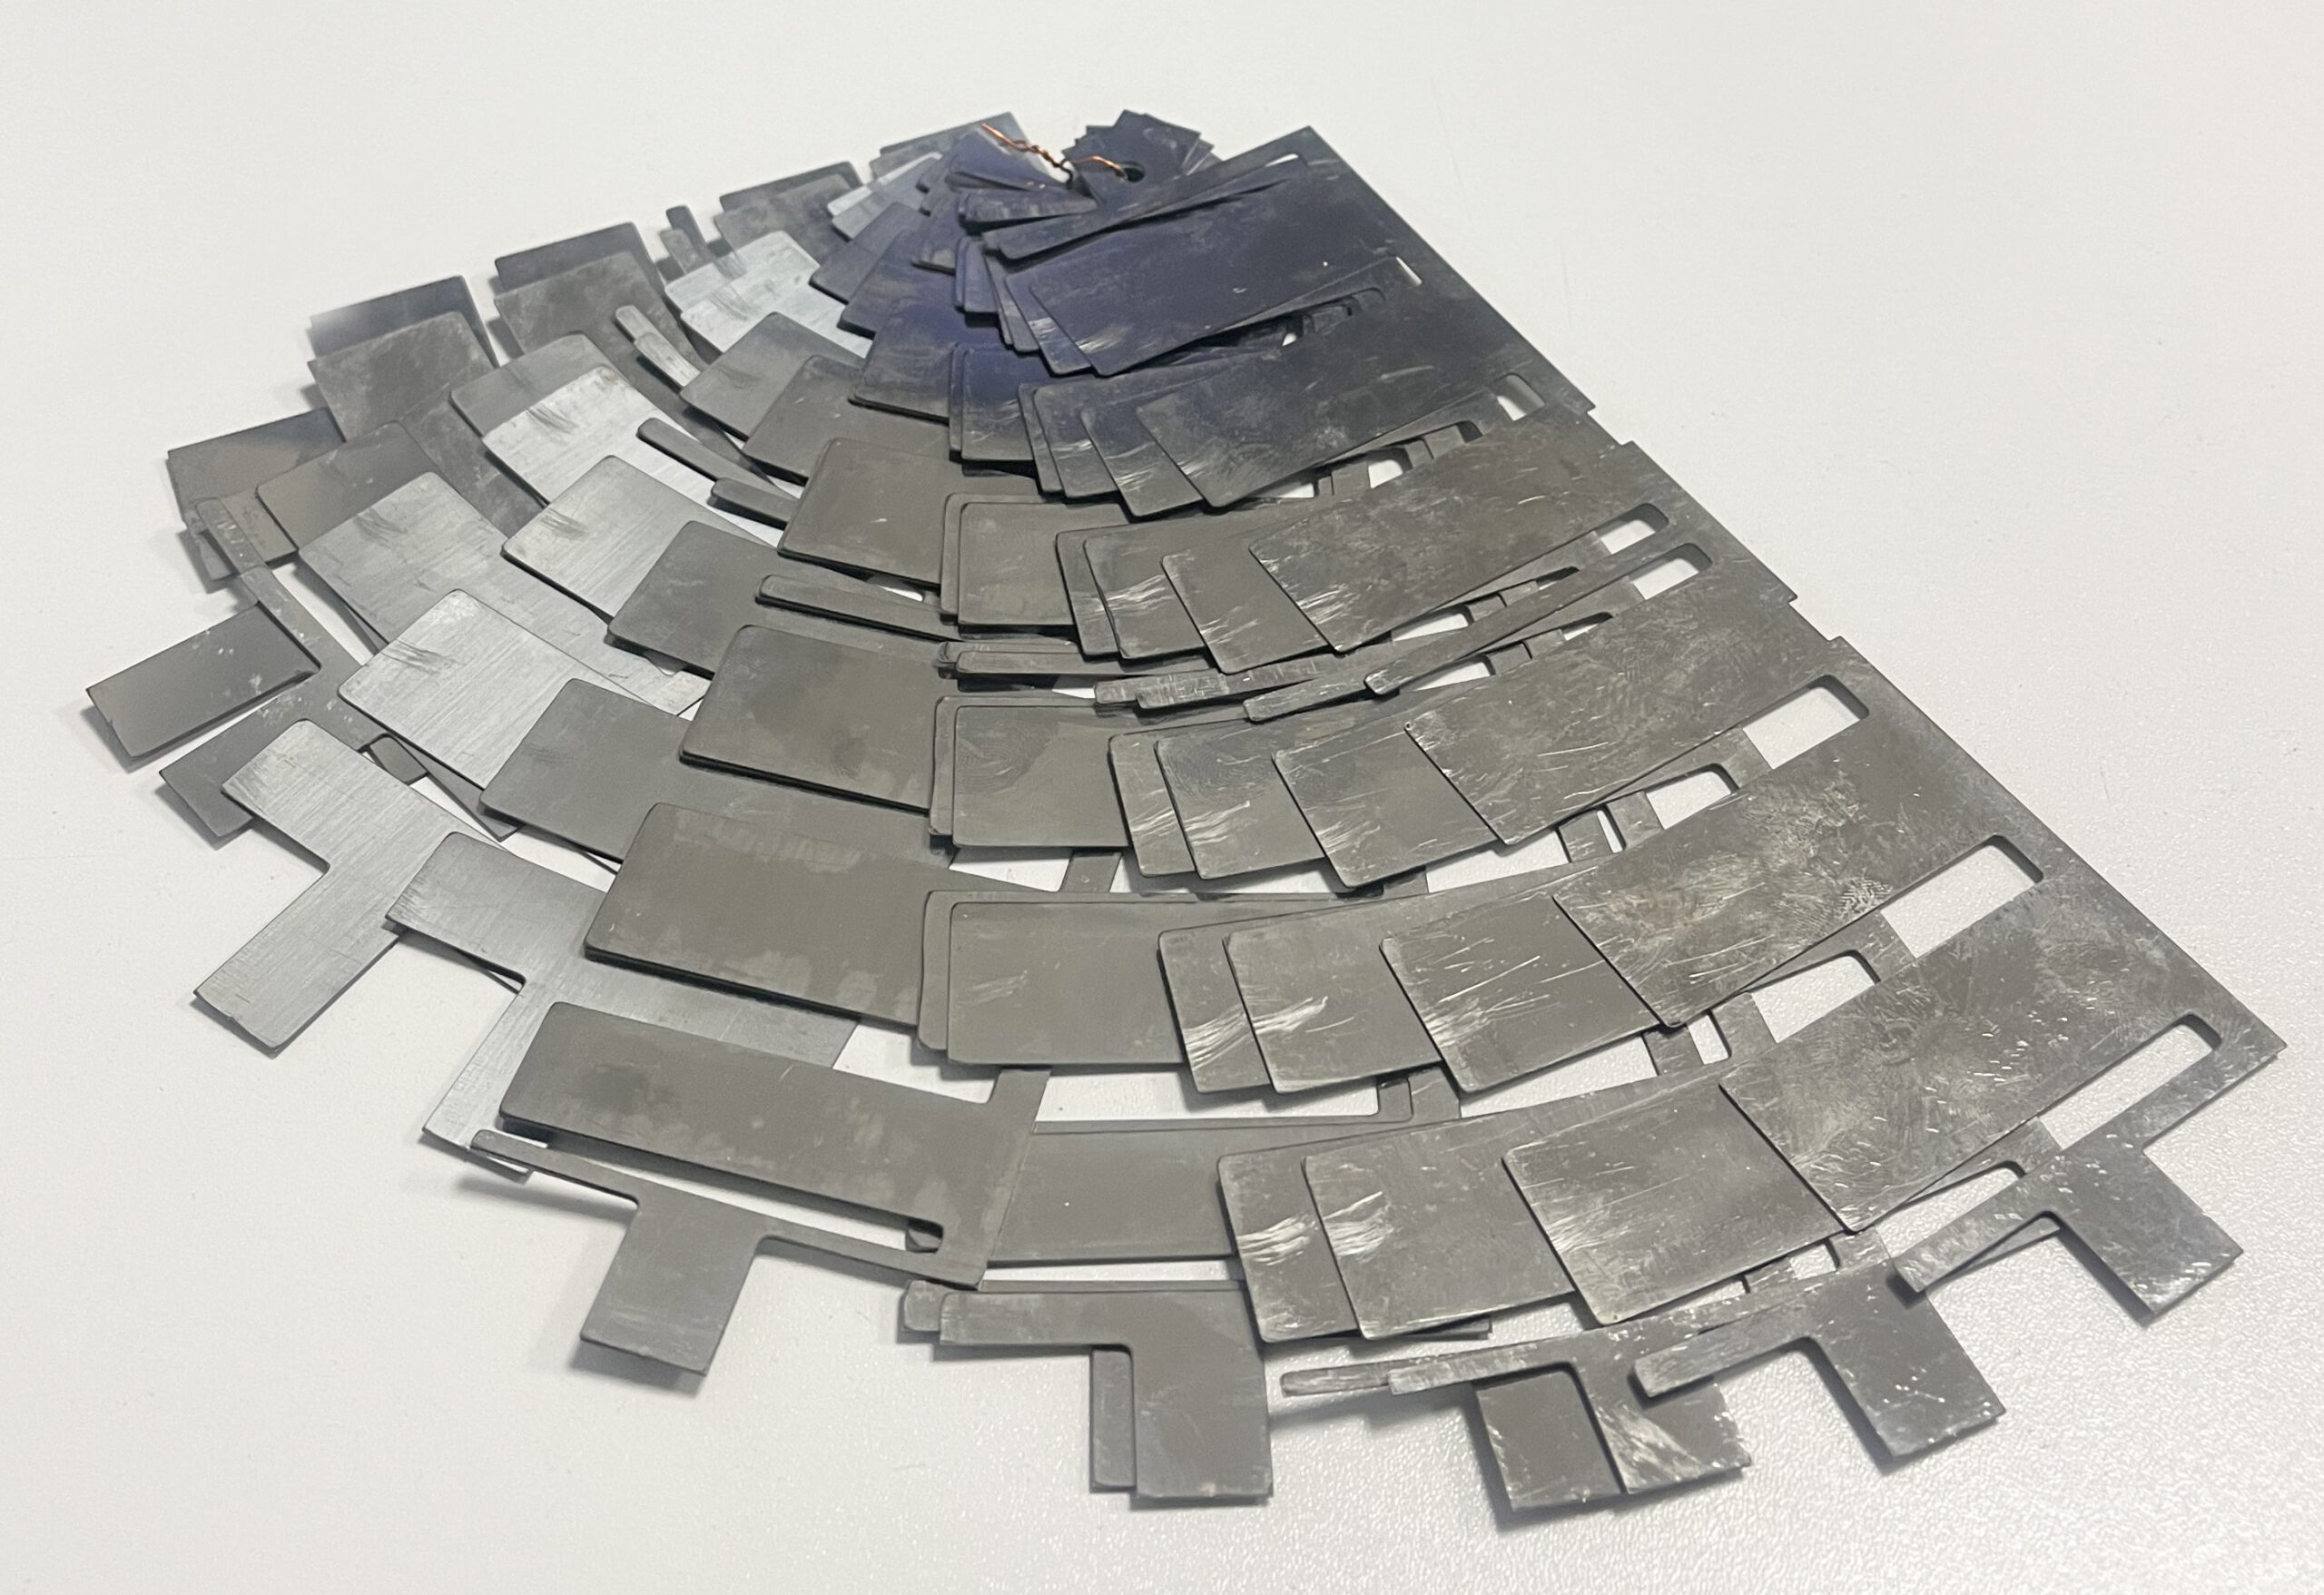
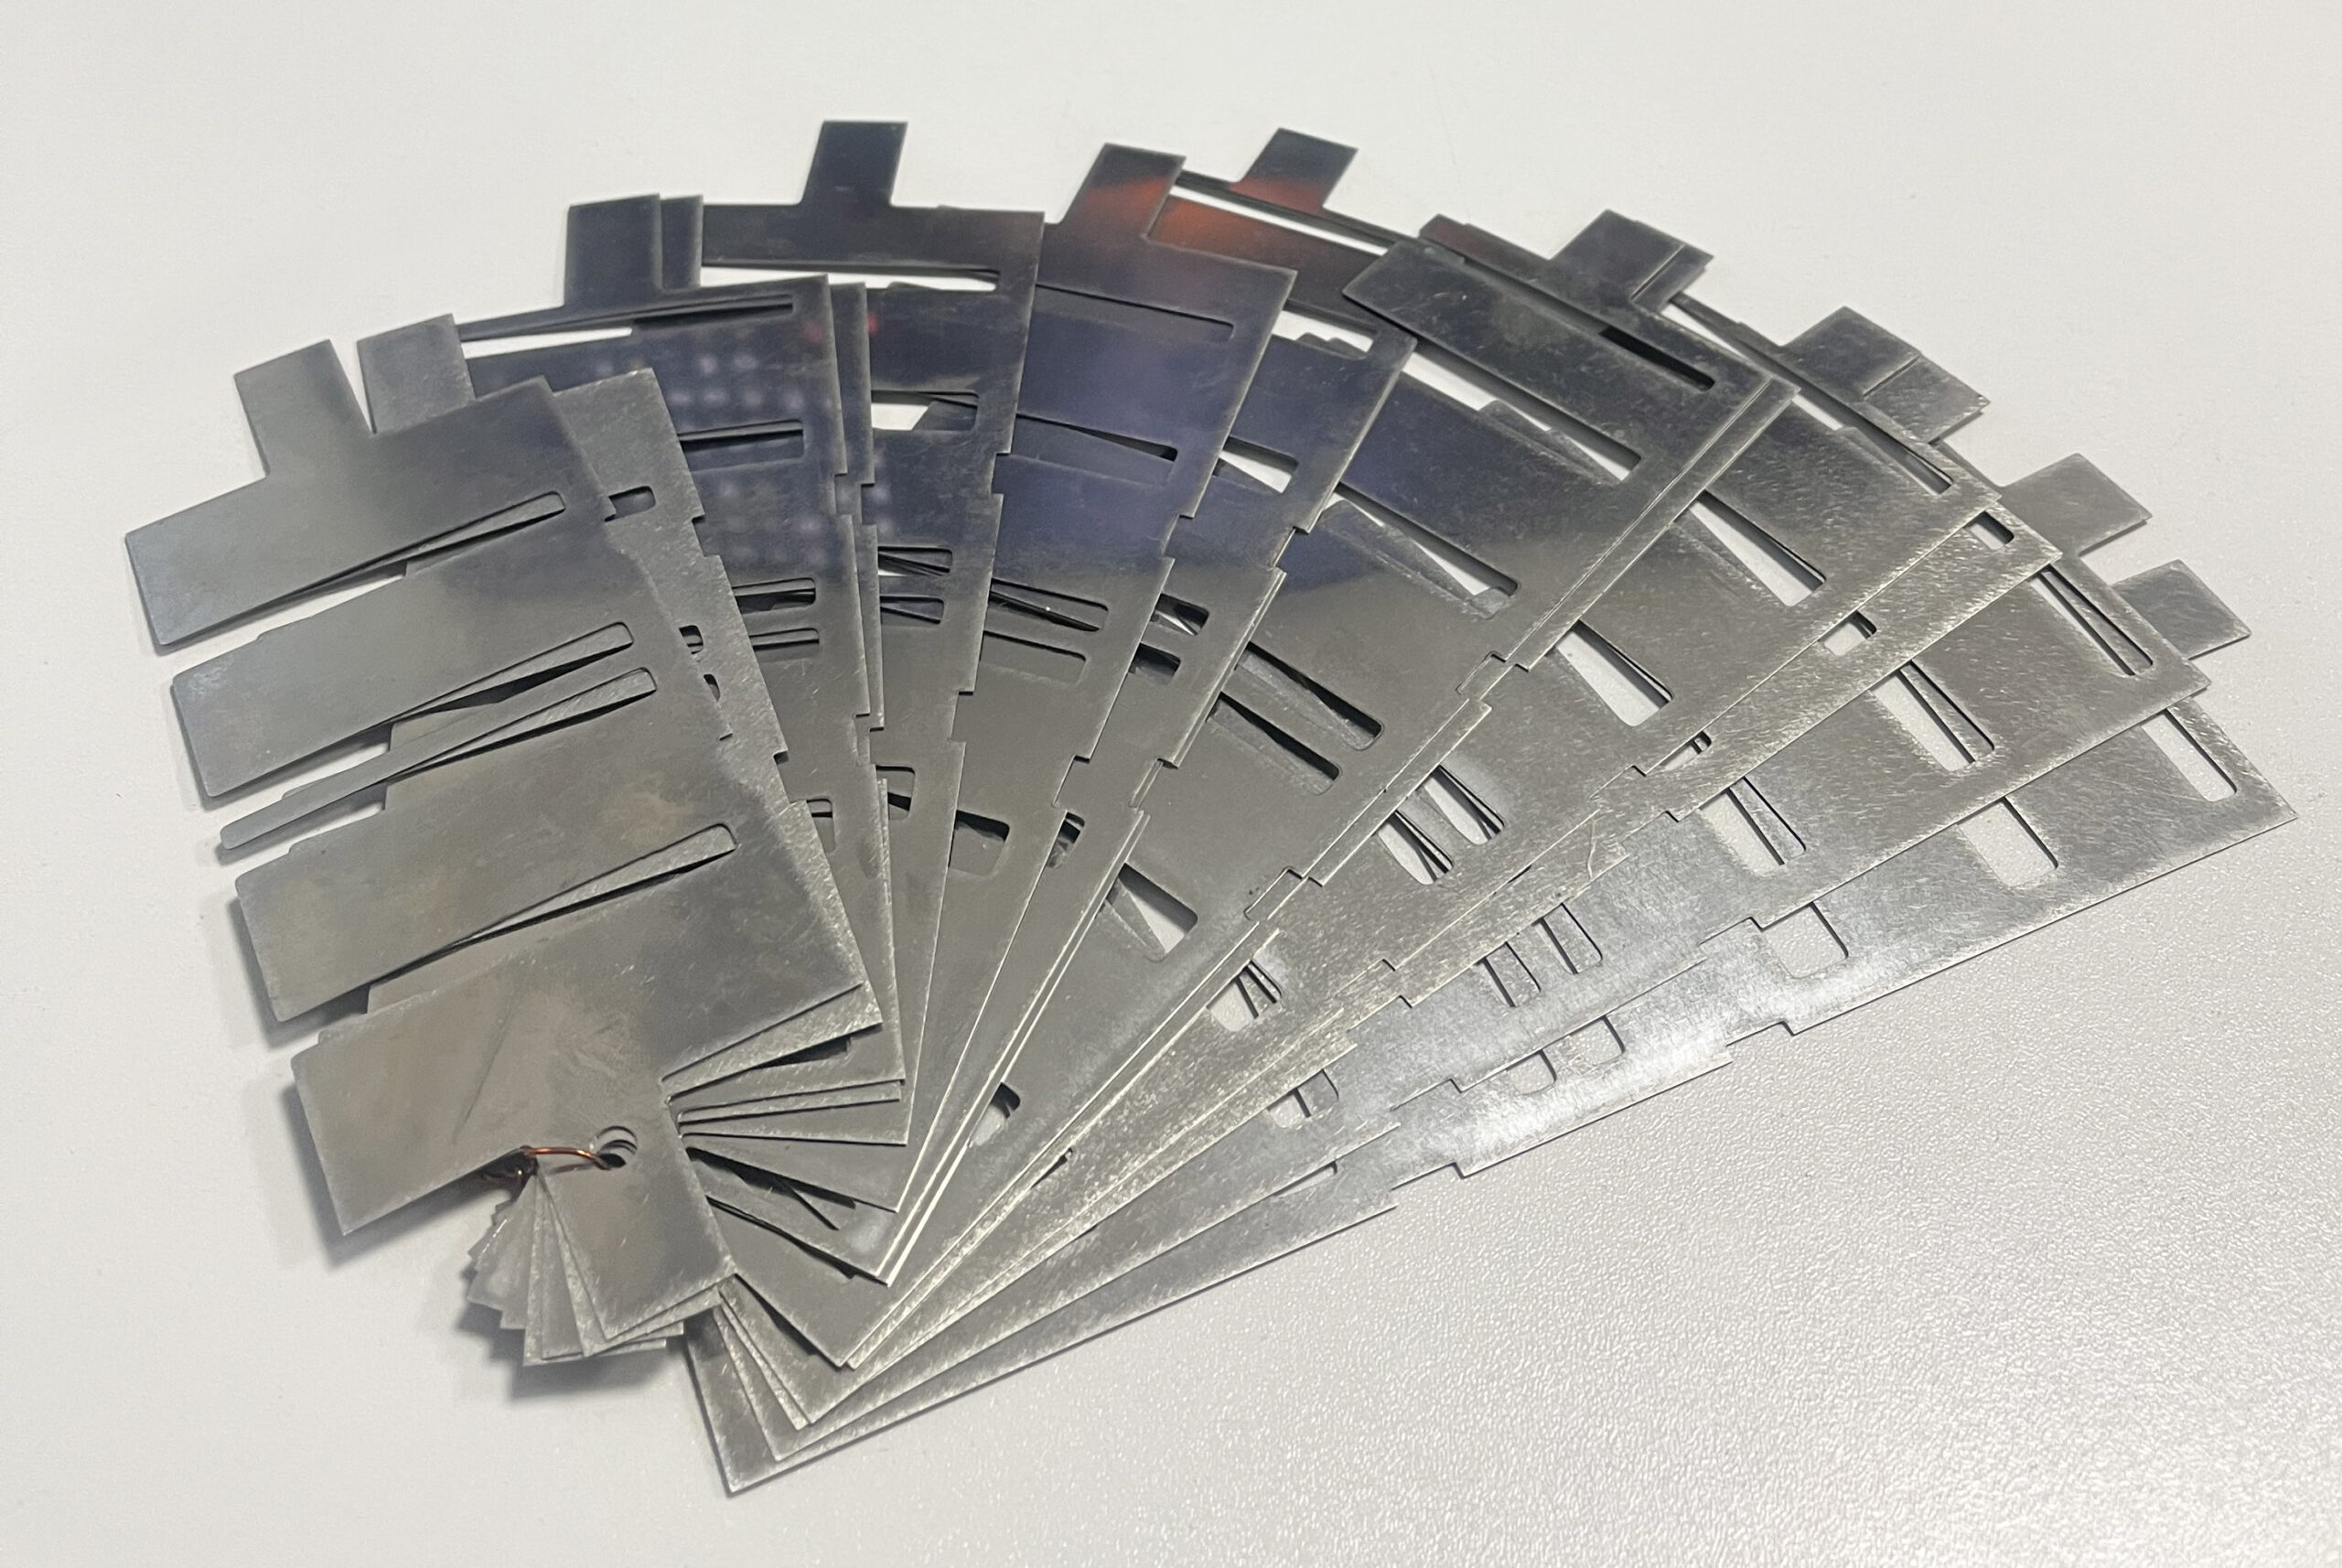


Ремонтный набор запорных полос прямоточного клапана ПИК 250-1,0 АК (16 шт.) от ООО «ПКП «ЭНМАШ»
Сменные рабочие пластины модификации ПИК 250-1,0 АК выпускаются машиностроительным предприятием ООО «ПКП «ЭНМАШ» в полном соответствии с техническими требованиями ТУ 3643-001-43503993-2020. Поставляемый комплект включает 16 калиброванных упругих элементов и предназначен для комплексного восстановления прямоточных клапанных механизмов крупного типоразмера с посадочным поясом 250 мм. Узлы задействованы на линиях нагнетания и всасывания промышленных компрессорных агрегатов 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Изделия рассчитаны на интенсивное динамическое дросселирование воздушных и разнообразных газовых сред при частоте вращения коленвала до 1000 об/мин (как в безмасляных полостях с сухим ходом поршня, так и в агрегатах со штатной смазкой цилиндров).
Технические параметры и материальная база:
- Конструктивный тип: прямоточный газораспределительный клапан ПИК;
- Монтажный размер седла (диаметр): 250 мм;
- Комплектация: 16 гибких рабочих пластин;
- Зона установки: всасывающий и нагнетательный тракты;
- Используемый сплав: европейская пружинная сталь Sandvik 7C / Sandvik 20C с повышенным порогом усталостного сопротивления, исключающая появление остаточных деформаций и микротрещин при многомиллионных знакопеременных колебаниях.
Кинематика процесса и критерии выбраковки Тонкие стальные полосы служат безынерционным запорным элементом: возникающий перепад давлений заставляет пластины упруго отгибаться к ограничителю, распахивая прямоточные щели седла, а при спаде импульса они моментально возвращаются на опорные фаски, изолируя обратное направление. Механический износ привалочных кромок, усталостное коробление металла или микросколы ведут к нарушению герметичности стыка. Через неплотности сжатый газ сбрасывается обратно в полость низкого давления: растет температурная нагрузка на крышки цилиндров, приводной двигатель работает в режиме затяжного перегруза, а компрессорная станция не выходит на проектные показатели давления.
Порядок проведения сборки и юстировки:
- Относительное центрирование деталей клапанной группы выполняется по ответным пазам корпуса при помощи направляющей планки опорной плиты.
- Каждая деталь комплекта ориентируется вогнутой (желобчатой) стороной строго по направлению к входным каналам сопряженного седла.


