



По статистике сервисных центров крупных производителей промышленного оборудования, более 60% внештатных остановок и аварийных ситуаций связано с человеческим фактором — нарушением регламентов работы или несвоевременным выявлением первичных признаков износа. Грамотная консультация обслуживающего персонала правилам работы и обслуживания холодильных и компрессорных установок — это не просто требование техники безопасности, а основа рентабельности предприятия. В этой статье мы разберем ключевые аспекты эксплуатации, методы диагностики и регламенты технического обслуживания промышленного генерирующего и холодильного оборудования.
Оглавление:
- Что оператор обязан контролировать ежедневно
- Обслуживание аммиачных холодильных установок (NH3)
- Особенности обслуживания холодильных установок на СО2
- Проблема: Перегрев компрессора (срабатывание термозащиты)
- Что можно проверить своими силами
- Когда ремонт экономически нецелесообразен
- Параметры подбора при замене деталей
- Таблица первичной оценки ситуации
- FAQ
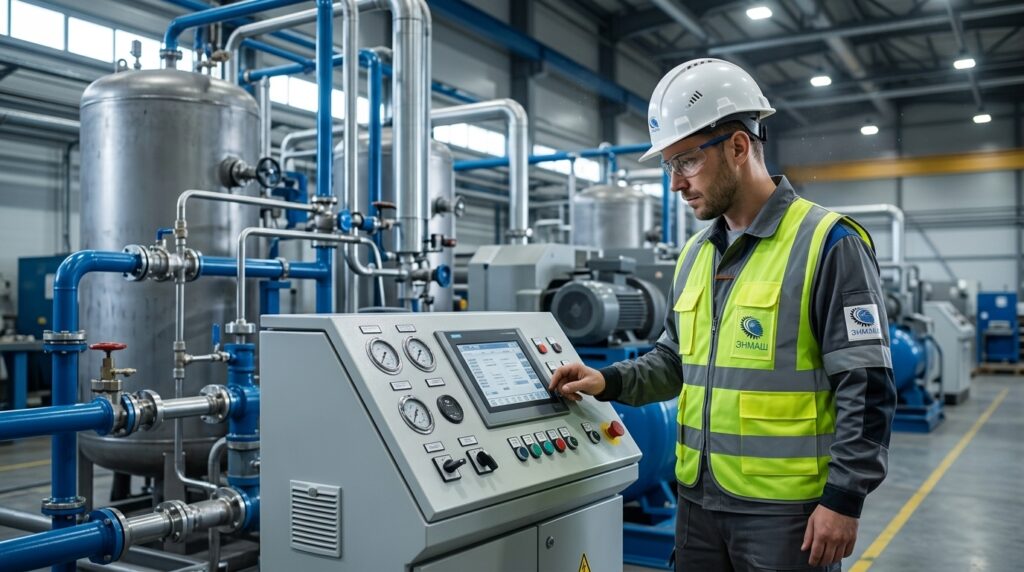
Надежное функционирование пневматических систем и контуров охлаждения начинается с подготовки кадров. Техническое обслуживание компрессорных установок и промышленных чиллеров требует строгого соблюдения отраслевых стандартов (ГОСТ, ISO) и правил промышленной безопасности.
Перед допуском к самостоятельной работе оператор обязан изучить:
- Пневмогидравлическую и электрическую схемы агрегата.
- Расположение и назначение запорно-регулирующей арматуры, предохранительных клапанов и датчиков давления.
- Физико-химические свойства рабочих сред (воздух, хладагенты, компрессорное масло).
- Алгоритмы действий при срабатывании аварийной сигнализации.
Независимо от того, используется ли на вашем предприятии оборудование Atlas Copco, Kaeser, Remeza или других брендов, базовые принципы работы остаются неизменными. Техническое обслуживание и ремонт компрессорных установок делятся на ежесменные (осмотр), плановые (ППР) и капитальные.
Что оператор обязан контролировать ежедневно:
- Уровень и состояние масла: Проверка через смотровое стекло маслоотделителя. Помутнение, вспенивание или изменение цвета свидетельствуют о попадании конденсата или перегреве.
- Перепад давления: Снятие показаний манометров до и после системы фильтрации. Превышение допустимого перепада (обычно более 0,5 бар) говорит о загрязнении сепаратора или воздушного фильтра.
- Температурный режим: Температура нагнетания винтового блока не должна превышать паспортных значений (чаще всего это диапазон 85–105 °C).
- Слив конденсата: Обязательная проверка работы автоматических конденсатоотводчиков на ресиверах и охладителях.
Обслуживание аммиачных холодильных установок (NH3)
Аммиак (R717) обладает высокой токсичностью и коррозионной активностью по отношению к меди и ее сплавам. Особенности обслуживания:
- Обязательный контроль утечек с помощью стационарных и портативных газоанализаторов.
- Регулярная проверка состояния сальниковых набивок и торцевых уплотнений насосов хладагента.
- Строгий контроль долива специализированных масел, не вступающих в реакцию с аммиаком.
Особенности обслуживания холодильных установок на СО2
Диоксид углерода (R744) работает при экстремально высоких давлениях (в транскритическом цикле давление нагнетания может превышать 100 бар).
- Техническое обслуживание холодильной установки на CO2 требует особого внимания к предохранительным клапанам и толщине стенок трубопроводов.
- Категорически запрещено резкое дросселирование системы во избежание образования сухого льда в магистрали и закупорки проходных сечений арматуры.
Обучение персонала технологии обслуживания и ремонта холодильных установок должно включать алгоритмы поиска первопричин проблем. Ниже приведена типовая цепочка диагностики.
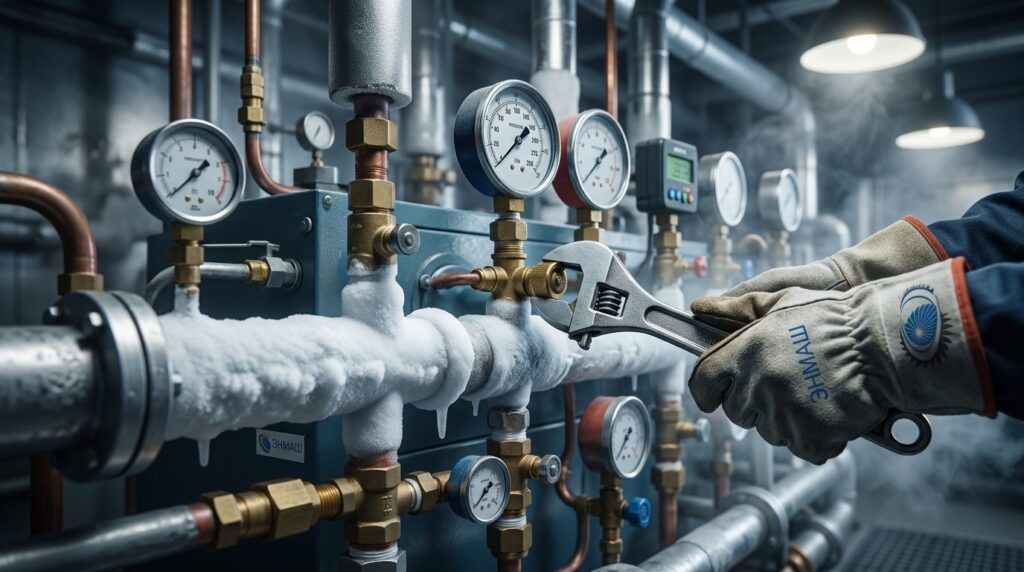
Проблема: Перегрев компрессора (срабатывание термозащиты)
- Вероятная причина: Недостаток циркуляции масла, загрязнение теплообменника или отказ термостата.
- Что проверить: Уровень компрессорного масла, чистоту сот радиатора, корректность открытия термостатического клапана.
- Чем измерить: Тепловизор или пирометр (перепад температур на входе и выходе радиатора), манометр (давление в системе смазки).
- Что делать дальше: Очистить наружную поверхность охладителя продувкой сжатым воздухом. Если перепад температур отсутствует — требуется замена ремкомплекта термостата.
Что можно проверить своими силами, а когда нужен специалист:
- Силами оператора: Замена воздушных фильтров, слив конденсата, очистка радиаторов, визуальный осмотр на предмет подтеков, контроль натяжения ремней.
- Только силами сервисного инженера: Замена подшипниковых узлов, юстировка соосности валов, ремонт винтового блока, настройка контроллера, вакуумирование и заправка контура хладагентом.
Оператор должен четко знать, когда требуется срочная остановка оборудования. Эксплуатация должна быть немедленно прекращена при:
- Появлении нехарактерного металлического стука, скрежета или сильной вибрации.
- Резком падении давления в системе смазки.
- Срабатывании предохранительного клапана (выброс среды).
- Обнаружении утечки аммиака или сильной загазованности помещения.
- Возгорании или запахе горелой изоляции.
Когда ремонт экономически нецелесообразен:
При заклинивании винтового блока вследствие масляного голодания или попадания посторонних частиц происходит задир профилей роторов и разрушение корпуса. Восстановление геометрии роторов (напыление, фрезеровка) часто обходится в 70-80% от стоимости нового узла, при этом ресурс такого агрегата непредсказуем. В таких случаях замена винтовой пары в сборе является более надежным и рентабельным решением.
Качественный монтаж и обслуживание холодильных установок невозможны без правильного подбора комплектующих.
Параметры подбора при замене деталей:
- Для уплотнений: Химическая совместимость материала (NBR, EPDM, Viton, PTFE) с рабочей средой и маслом. Например, использование уплотнений из NBR в аммиачных системах с полиалкиленгликолевыми (PAG) маслами приведет к их быстрому разбуханию и разрушению.
- Для клапанов: Пропускная способность (Kv), рабочее давление (PN), температурный диапазон.
- Для масел: Вязкость при рабочих температурах (ISO VG), тип базового масла (минеральное, синтетическое POE, PAO, PAG).
Риски неправильного подбора:
Смешивание несовместимых компрессорных масел (например, минерального и ПАО) приводит к выпадению осадка, образованию лаковых отложений, закупорке масляных каналов и, как следствие, катастрофическому разрушению подшипников.
Ниже приведена матрица для персонала по первичной оценке ситуации.
| Симптом неисправности | Возможная причина | Методы диагностики | Возможные последствия (TCO) | Решение (Действие) |
|---|---|---|---|---|
| Высокий унос масла в воздушную магистраль | Износ сепаратора, перелив масла, неисправность клапана минимального давления. | Осмотр фильтра-сепаратора, замер давления в баке. | Загрязнение потребителей (пневмоинструмента, продуктов питания), повышенный расход масла. | Замена сепаратора, ревизия клапана, корректировка уровня масла. |
| Намерзание льда (шубы) на всасывающем трубопроводе | Загрязнение испарителя, недостаток хладагента, сбой ТРВ. | Замер давления всасывания (перегрев паров), осмотр испарителя. | Гидроудар в поршневом компрессоре, разрушение клапанной группы. | Очистка теплообменника, проверка дозы заправки, настройка ТРВ. |
| Падение производительности (не набирает давление) | Износ поршневой группы, зависание всасывающего клапана, утечка воздуха. | Аудит пневмосети, замер времени набора давления в ресивере, осмотр клапанов. | Работа компрессора на износ, перерасход электроэнергии. | Замена ремкомплекта всасывающего клапана, устранение утечек, капремонт блока. |
Типовые примеры из промышленной практики, демонстрирующие важность соблюдения регламентов.
Кейс 1: Завод по производству полимеров (Компрессорная станция)
- Проблема: Частые аварийные остановки винтового компрессора мощностью 160 кВт по перегреву в летний период.
- Диагностика: Осмотр показал, что персонал использовал нерекомендованное дешевое масло, которое при высоких температурах коксовалось, забивая соты радиатора изнутри и выводя из строя термостатический клапан.
- Решение: Химическая промывка масляного контура, замена термостата, переход на качественное синтетическое компрессорное масло, подобранное инженерами с учетом температурного режима цеха.
- Результат: Стабильная работа оборудования в пиковые летние нагрузки, снижение затрат на внеплановые ремонты на 40%.
Кейс 2: Птицефабрика (Аммиачная холодильная установка)
- Проблема: Систематическая утечка аммиака через торцевое уплотнение насоса хладагента.
- Диагностика: Выявлено, что при предыдущем ТО служба снабжения предприятия закупила общепромышленные уплотнения (аналоги), материалы которых оказались не стойки к воздействию NH3.
- Решение: Подбор и поставка специализированного торцевого уплотнения с парами трения карбид кремния / графит и эластомерами из EPDM. Проведение дополнительного инструктажа службы закупок.
- Результат: Утечки устранены, обеспечена экологическая безопасность объекта.
- Как часто нужно менять масло в винтовом компрессоре?
Типовой диапазон составляет от 2000 до 4000 часов наработки для минеральных и полусинтетических масел, и до 8000 часов — для полной синтетики (PAO/PAG). Однако точные сроки зависят от температуры окружающей среды, запыленности и рекомендаций завода-изготовителя.
- Почему компрессор не переходит в режим холостого хода?
Наиболее вероятные причины: неисправность соленоидного клапана управления, разрыв диафрагмы регулятора всасывания (разгрузочного клапана) или сбой в работе реле/датчика давления. Требуется ревизия системы управления.
- Можно ли смешивать хладагенты разных марок?
Категорически нет. Это приведет к изменению термодинамических свойств смеси, непредсказуемому изменению давления в контуре и потенциальному выходу из строя компрессорного оборудования.
- В чем главная особенность обслуживания установок на углекислоте (СО2)?
Главная особенность — работа со сверхвысокими давлениями (до 120-130 бар). Обслуживающий персонал промышленных холодильных установок на CO2 должен проходить специальное обучение по безопасной стравке давления и работе с арматурой высокого класса прочности.
- Что делать, если компрессор гонит воду в магистраль?
Это признак неисправности системы подготовки воздуха. Необходимо проверить работоспособность циклонного сепаратора, исправность автоматических конденсатоотводчиков и эффективность работы рефрижераторного или адсорбционного осушителя.
Распечатайте этот список и разместите на видном месте в компрессорной или холодильной станции:
- До запуска: Осмотрите агрегат на предмет утечек жидкостей (масло, конденсат) и целостности соединений.
- Запуск: Убедитесь, что запорные вентили на нагнетательной магистрали открыты.
- В работе: Контролируйте температуру, давление и уровень вибрации. Заносите данные в журнал смены.
- Слив: Проверяйте работу автоматических дренажей не реже одного раза в смену.
- При сомнениях: Никогда не пытайтесь «дотянуть» до планового ТО при появлении нехарактерных шумов. Остановите агрегат и доложите главному механику.
- Запасные части: Для подбора надежных ремкомплектов, фильтров, клапанов и масел — всегда обращайтесь к техническим специалистам ПКП ЭНМАШ.


