



Надежность холодильных установок и систем снабжения сжатым воздухом напрямую определяет непрерывность технологических цепочек на нефтехимических, пищевых и металлургических предприятиях. Любое отклонение в рабочих параметрах компрессорного блока без своевременной локализации приводит к лавинообразному разрушению кинематических пар и длительному простою производства. В данном материале подробно рассмотрены инженерные регламенты сервиса, пошаговые алгоритмы диагностики, критерии дефектовки узлов и специфика подбора износостойких комплектующих.
Оглавление:
- Регламентное техническое обслуживание: цикличность и карта базовых работ
- Инженерная диагностика неисправностей: пошаговая цепочка поиска дефектов
- Критические признаки: когда требуется срочная остановка оборудования
- Разделение зон ответственности: регламентный осмотр vs капитальный ремонт
- Сводная таблица типичных отказов компрессорных установок
- Границы рентабельности: когда восстановительный ремонт экономически нецелесообразен
- Совместимость и параметры подбора запасных частей: как исключить ошибки
- Практика эксплуатации: типовые примеры из промышленного опыта
- Ответы на частые инженерные вопросы (FAQ)
- Чек-лист надежности: регламент подготовки компрессорного парка к пиковым нагрузкам
Регламентное техническое обслуживание: цикличность и карта базовых работ
Безаварийная эксплуатация нагнетательных агрегатов опирается на планово-предупредительную систему ремонтов. Техническое обслуживание компрессорной техники подразделяется на ежесменные осмотры (ТО-1), промежуточные инспекции (ТО-2) и расширенное сервисное обслуживание (ТО-3). Межсервисные интервалы формируются с учетом наработки в моточасах и коэффициента загрузки агрегата, регламентируемых нормами ГОСТ 28567-90 и стандартами ISO 8573-1.
Что включает в себя стандартный комплекс регулярного ТО? В первую очередь, это контроль состояния фильтрационных элементов и трибологических характеристик рабочей среды. Воздушный фильтр первой ступени требует очистки или замены каждые 1500–3000 моточасов в зависимости от запыленности производственной зоны. Одновременно контролируется масло компрессорное: исследуются кинематическая вязкость, кислотное число и наличие металлических примесей.
Инженерная диагностика неисправностей: пошаговая цепочка поиска дефектов
Практический совет инженера: Отбирайте пробу смазочного материала непосредственно из циркуляционного контура через 15–20 минут после штатной остановки агрегата под нагрузкой. Отбор из зоны застойного дренажа маслоотделителя искажает результаты лабораторного анализа механического осадка.
Помимо замены расходных материалов, ТО охватывает контроль натяжения приводных ремней либо соосности полумуфт вала привода, протяжку силовых клемм в шкафу системы управления, а также проверку порога срабатывания реле давления и предохранительных клапанов. Для низкотемпературных агрегатов критична регулярная проверка герметичности фреонового или аммиачного тракта с применением электронных течеискателей.
Критические признаки: когда требуется срочная остановка оборудования
Появление аномальных шумов, падение объемной производительности или перегрев нагнетаемой среды — это лишь следствия первичных скрытых дефектов. Чтобы точно локализовать поломку и спланировать ремонт компрессорной техники, техническая служба использует пятиэтапный диагностический алгоритм:
- Признак (симптом): Резкий рост температуры сжатого воздуха или газа на выходе из нагнетательного патрубка (выше 100–105 °C для винтовых маслозаполненных машин).
- Вероятная причина: Деградация термостатического клапана, закоксовывание масляного радиатора или критический износ подшипников роторной группы, вызвавший нарушение торцевых зазоров.
- Что проверить: Градиент температур на входе и выходе масляного теплообменника, корректность открытия байпасного канала термостата, уровень вибрации корпусных элементов.
- Чем измерить: Пирометр или контактный термометр высокой точности, виброанализатор с пьезоэлектрическим датчиком (оценка виброскорости по ISO 10816-3), переносной манометр для сверки перепада давления на масляном фильтре.
- Что делать дальше: При выявлении заклинившего штока термостата — провести демонтаж и замену термостатического картриджа. При выявлении повышенной высокочастотной вибрации — немедленно вывести компрессор из рабочего контура на дефектовку подшипниковых узлов.
В поршневых агрегатах регулярный ремонт холодильной техники зачастую начинается с дефектовки клапанных узлов. Потеря упругости пластин прямоточных или кольцевых клапанов снижает производительность агрегата на 25–40% за счет постоянного перетечки хладагента или газа между полостями всасывания и сжатия.
Работа компрессора в закритических режимах приводит к катастрофическому разрушению механической части, гидроударам и возникновению взрывопожароопасных ситуаций на объекте. Существует перечень явных признаков, требующих немедленного аварийного отключения оборудования кнопкой «СТОП»:
- Превышение допустимого уровня вибрации: Скачок виброскорости свыше 7,1–11,2 мм/с указывает на физическое разрушение сепаратора подшипника качения или появление сколов на винтовых роторах.
- Посторонний металлический стук и треск: Прямой сигнал механического контакта поршня с крышкой цилиндра, обрыва шатунного болта или перекоса крейцкопфа.
- Падение давления масла ниже минимального предела: При падении давления в смазочной магистрали ниже 0,15–0,2 МПа масляная пленка исчезает за секунды, вызывая задир вкладышей коленчатого вала.
- Влажный ход в холодильных системах: Появление инея на всасывающем патрубке и характерный глухой стук внутри блока свидетельствуют о попадании жидкого хладагента в цилиндры, что ведет к неизбежному гидроудару и выбиванию клапанной доски.
- Запах горелой изоляции, искрение или дымление: Термический пробой обмоток электродвигателя либо заклинивание приводного механизма с пробуксовкой ремней.
Игнорирование аварийных сигналов многократно удорожает последующий восстановительный ремонт и ставит под угрозу безопасность дежурного эксплуатационного персонала.
Разделение зон ответственности: регламентный осмотр vs капитальный ремонт
Качественное обслуживание и ремонт холодильной техники требуют строгого разграничения задач эксплуатационного персонала на объекте и сертифицированных сервисных инженеров.
Собственными силами штатных слесарей-ремонтников и механиков смены выполняются:
- Визуальный контроль герметичности соединений трубопроводов, манометров и ресиверов.
- Слив конденсата из водомаслоотделителей, если не установлены электронные конденсатоотводчики.
- Проверка уровня масла через смотровое окно картера или маслобака, периодическая доливка.
- Промывка или замена фильтров грубой и тонкой очистки всасываемого воздуха.
- Контроль натяжения клиновых ремней и фиксация базовых рабочих параметров в сменном журнале.
Специализированная сервисная служба привлекается при следующих операциях:
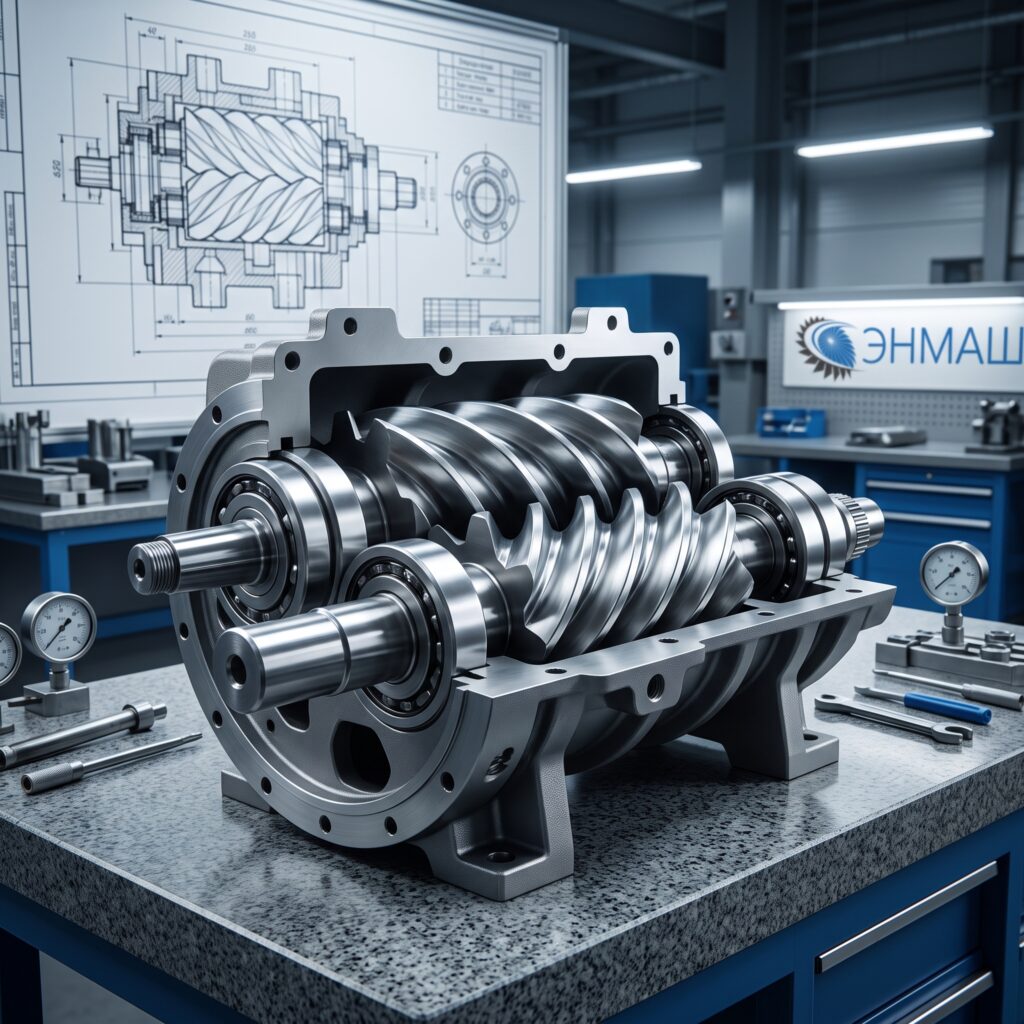
- Капитальный ремонт винтовых блоков (замена опорных и упорных подшипников, выставление прецизионных осевых зазоров регулировочными кольцами).
- Расточка и хонингование гильз цилиндров поршневых компрессоров, шлифовка шеек коленчатых валов.
- Динамическая балансировка роторов и коленчатых валов в сборе с маховиками.
- Замена торцевых графитовых и фторопластовых уплотнений вала привода холодильных компрессоров открытого и полугерметичного типа.
- Полная вакуумация, опрессовка азотом высокой чистоты и перезаправка промышленных холодильных контуров хладагентом.
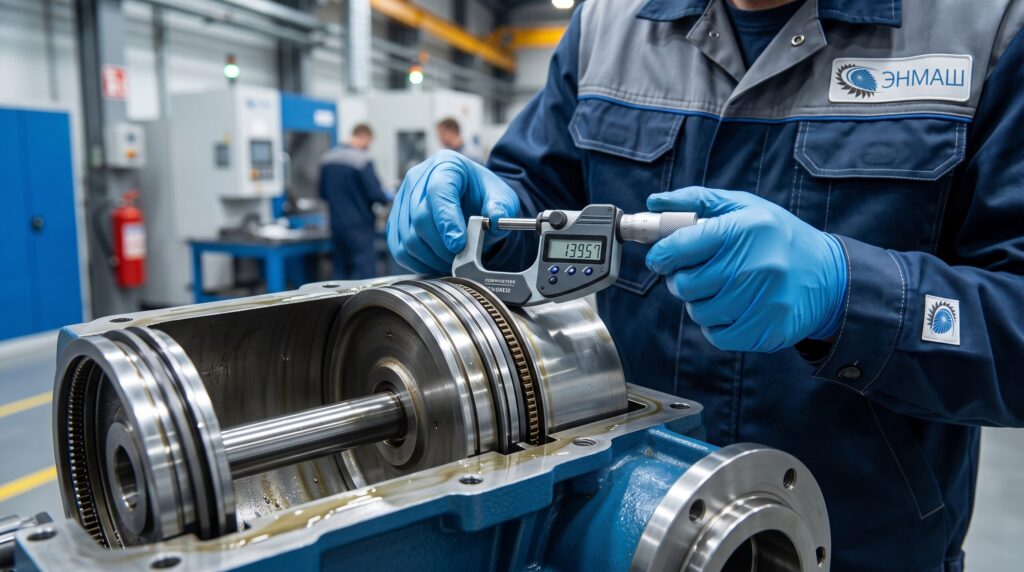
Сводная таблица типичных отказов компрессорных установок
Своевременная идентификация симптомов позволяет устранить локальный дефект до наступления масштабного отказа. Ниже систематизированы типовые проблемы, с которыми сталкиваются ремонтные службы:
| Симптом неисправности | Вероятная первопричина | Способ инструментальной диагностики | Последствия бездействия | Инженерное решение |
|---|---|---|---|---|
| Падение рабочего давления в ресивере при непрерывной работе | Износ или закоксовывание всасывающего клапана; механический износ поршневых колец | Замер времени заполнения ресивера контрольного объема; проверка компрессии манометром | Непрерывная работа мотора под нагрузкой, перегрев обмоток, перерасход электроэнергии | Очистка/замена клапанной пластины; установка нового комплекта компрессионных колец |
| Выброс смазочного масла в нагнетательную пневмомагистраль | Разрыв или насыщение фильтра-сепаратора; засорение трубки возврата масла (дренажного канала) | Оценка дифференциального давления на сепараторе; визуальный осмотр капельного выноса | Загрязнение пневматических исполнительных механизмов, масляное голодание подшипников | Прочистка жиклера линии возврата масла; замена фильтра тонкой сепарации |
| Срабатывание аварийной защиты по перегреву нагнетания | Загрязнение сот радиатора-охладителя; заклинивание термостата в малом круге | Измерение перепада температур пирометром; визуальная оценка засорения ламелей | Термическая деструкция масла, коксование масляных каналов, заклинивание роторов | Пневматическая или гидродинамическая промывка охладителя; замена термоэлемента |
| Глухой металлический стук в кривошипно-шатунном механизме | Выработка антифрикционного слоя шатунных вкладышей; критический зазор поршневого пальца | Акустическая диагностика стетоскопом; замер радиального люфта индикатором часового типа | Обрыв шатуна, пробитие стенки картера (кулак дружбы), деформация коленвала | Шлифовка коленвала в ремонтный размер; замена вкладышей, шатунов и пальцев |
| Появление следов масла на валу привода со стороны шкива | Старение, механический износ или тепловое повреждение манжетного/торцевого уплотнения | Осмотр под ультрафиолетом; механическая проверка радиального биения вала | Потеря рабочей среды, ускоренная коррозия подшипникового узла | Замена PTFE-уплотнения вала с установкой новой дистанционной защитной втулки |
Границы рентабельности: когда восстановительный ремонт экономически нецелесообразен
В инженерной практике наступает момент, когда очередной ремонт компрессорной техники превращается в неоправданную трату бюджета предприятия. На что ориентироваться при оценке целесообразности восстановительных работ?
- Термическая деформация и трещины корпусных деталей. Если при аварийном заклинивании винтовой пары произошел задир и локальный перегрев чугунного корпуса блока с нарушением геометрии посадочных мест подшипников, механическая обработка не гарантирует соосности. Любая последующая установка новых подшипников приведет к их разрушению через 200–500 часов.
- Стоимость восстановительных работ превышает 60–70% цены нового блока. При суммарной замене роторов, подшипников, комплекта шестерен мультипликатора и уплотнений суммарные затраты на дефектовку, механическую обработку и запчасти практически равны стоимости готового заводского узла в сборе. При этом заказчик получает гарантию на весь узел, а не на отдельную деталь.
- Критический износ постелей коленчатого вала в блоке поршневого агрегата. Если коленчатый вал уже прошел все предусмотренные ремонтные размеры, а посадочные постели в картере деформированы вследствие проворота вкладышей, затраты на расточку и изготовление нестандартных втулок превышают экономию от сохранения старого агрегата.
- Моральное устаревание агрегата. Для старых моделей компрессоров снятые с производства детали требуют индивидуального штучного изготовления по чертежам, что увеличивает срок простоя оборудования до нескольких месяцев. Замена устаревшей компрессорной головки на современный энергоэффективный аналог снижает удельную стоимость сжатого воздуха или холода на 15–25%.
Совместимость и параметры подбора запасных частей: как исключить ошибки
Точный подбор запасных частей — ключевой фактор безаварийной работы после завершения ремонтных процедур. Установка компонента с неподходящими параметрами приводит к мгновенной аварии либо ускоренному износу сопряженных узлов.
Какую техническую информацию необходимо зафиксировать по паспорту и шильдику агрегата перед заказом:
- Полное наименование завода-изготовителя (например, Бежецкий завод «АСО», Remeza, ABAC, Atlas Copco, Bitzer, Bock).
- Заводской серийный номер и год выпуска конкретной компрессорной головки (не только всей установки).
- Модификация блока (наличие разгрузочных устройств, тип смазки, исполнение под конкретный хладагент или газ).
- Номинальное рабочее давление, частота вращения коленчатого вала или ведущего ротора.
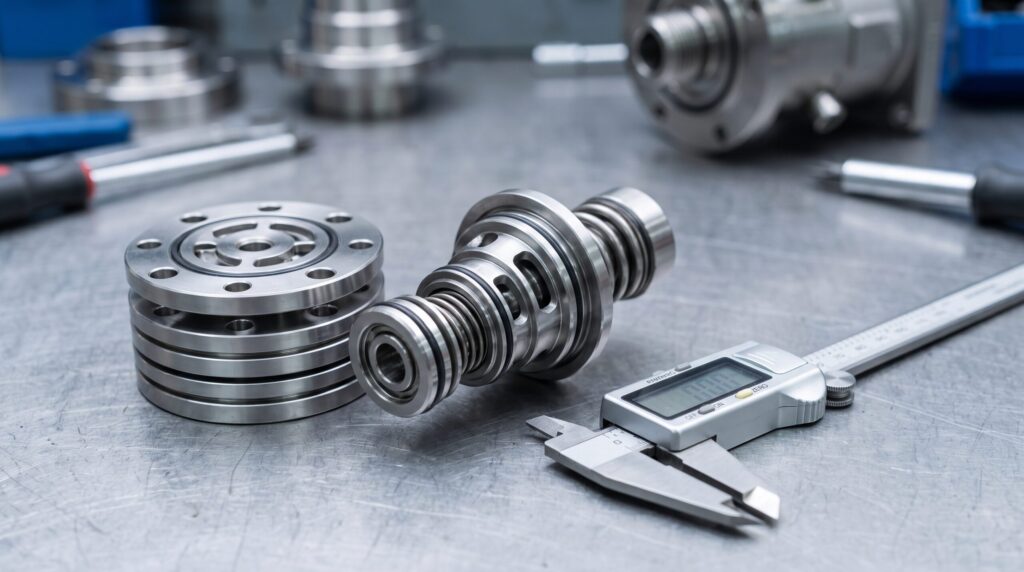
Какие критические ошибки совместимости чаще всего допускаются службами снабжения?
Первая распространенная ошибка — подбор поршневых колец исключительно по наружному диаметру цилиндра без учета высоты и радиальной толщины канавки поршня. Установка кольца с недостаточным тепловым зазором в замке (менее 0,2–0,4 мм) при нагреве вызовет заклинивание поршня и глубокие задиры на зеркале гильзы.
Вторая ошибка — игнорирование химической совместимости эластомеров. Уплотнительные кольца, сальники и мембраны, рассчитанные на работу с минеральными маслами, разрушаются за считанные дни при контакте с синтетическими эфирными смазками (POE), используемыми в фреоновом оборудовании. Для синтетики допустимо применение только фторкаучука (FKM, Viton) или гидрогенизированного нитрила (HNBR).
Практика эксплуатации: типовые примеры из промышленного опыта
№1. На предприятии пищевой переработки двухвинтовой компрессор холодильного терминала внезапно снизил холодопроизводительность на 30%, при этом термодатчик фиксировал постоянный перегрев в зоне нагнетания до 112 °C. В ходе инструментальной дефектовки было зафиксировано падение давления масла на входе в гидропривод золотникового регулятора производительности. Причиной послужило закоксовывание микрокалиброванного жиклера продуктами термического распада неподходящего смазочного материала. Специалисты выполнили глубокую промывку гидравлической линии, установили оригинальный ремкомплект золотника и перевели установку на термостабильное синтетическое компрессорное масло. Агрегат полностью восстановил паспортную мощность.
№2. На химическом комбинате поршневой компрессор технологического воздуха начал демонстрировать резкий рост амплитуды низкочастотной вибрации на раме. Дежурные механики заподозрили ослабление анкерных болтов фундамента. Однако после проверки затяжки крепежа вибрация не исчезла. Экспертная вибрационная диагностика выявила недопустимый зазор в узле соединения «крейцкопф — палец — малая головка шатуна». Вскрытие подтвердило выработку бронзовой втулки шатуна из-за недостаточной смазки при пуске в зимний период. Своевременная замена втулки, запрессовка нового пальца и очистка маслоподводящих каналов предотвратили обрыв шатуна и разрушение блок-картера.
Ответы на частые инженерные вопросы (FAQ)
Вопрос 1: Как часто требуется менять масло в винтовых промышленных компрессорах?
Ответ: Базовый интервал для качественных минеральных масел составляет 2000–3000 моточасов, для полусинтетических — 4000 моточасов, а для полностью синтетических полиальфаолефиновых (PAO) смазок — от 6000 до 8000 моточасов. Однако при высокой запыленности цеха или температуре окружающей среды выше 30 °C ресурс смазочного материала сокращается в 1,5–2 раза. Решение о замене рекомендуется принимать на основе периодического экспресс-анализа вязкости и кислотного числа.
Вопрос 2: По каким признакам определить неисправность обратного клапана компрессора?
Ответ: Главный симптом — постоянное стравливание сжатого воздуха через разгрузочный клапан прессостата после полной остановки электродвигателя. Если из реле давления непрерывно выходит воздух, это означает, что запорный элемент обратного клапана потерял герметичность из-за износа уплотнения или попадания окалины, и воздух из ресивера возвращается обратно в головку компрессора.
Вопрос 3: Чем грозит эксплуатация поршневого компрессора с изношенными клапанными пластинами?
Ответ: Разрушение пластины прямоточного клапана приводит к тому, что ее металлические осколки затягиваются непосредственно в рабочую полость цилиндра. Это вызывает мгновенные глубокие борозды на зеркале цилиндра, деформацию днища поршня и заклинивание механизма. Помимо механических рисков, изношенный клапан перегревает поршневой узел за счет многократного сжатия одной и той же порции газа.
Вопрос 4: Допускается ли доливать моторное автомобильное масло в компрессорную технику?
Ответ: Категорически запрещено. Моторные масла содержат большой пакет моющих и зольных присадок, которые при рабочих температурах компрессора (100–120 °C) образуют плотный углеродистый нагар на клапанах и винтовых роторах. Это многократно повышает риск самовоспламенения масляных отложений в нагнетательном тракте. В компрессорах применяются исключительно специализированные беззольные масла с высокими деэмульгирующими и антипенными свойствами.
Вопрос 5: Как проверить герметичность торцевого уплотнения вала в холодильном компрессоре?
Ответ: Проверка выполняется двумя методами: визуальным поиском следов флуоресцентной добавки с помощью ультрафиолетовой лампы и инструментальным контролем электронным течеискателем с чувствительностью от 3–5 грамм утечки хладагента в год. Появление масляной пленки вокруг фланца уплотнения также является прямым свидетельством нарушения целостности пар трения «графит — карбид кремния».
Вопрос 6: Что делать, если винтовой блок заклинило после длительного простоя?
Ответ: Ни в коем случае нельзя пытаться провернуть вал принудительно с помощью электродвигателя — это приведет к срезанию шпонок, деформации вала или сгоранию статора. Необходимо слить старое масло, залить через всасывающий патрубок промывочный состав или свежее прогретое масло, дать ему проникнуть в зазоры в течение 12–24 часов, после чего аккуратно попытаться провернуть ведущий ротор вручную специальным ключом за ступицу. Если блок не поддается, требуется демонтаж и разборка в условиях специализированной мастерской.
Чек-лист надежности: регламент подготовки компрессорного парка к пиковым нагрузкам
Чтобы минимизировать риски аварийных остановок компрессорного и холодильного оборудования, инженерная служба предприятия должна следовать четкому алгоритму превентивного обслуживания:
- Проверка состояния фильтрующих элементов: Оценить перепад давления на воздушных, масляных фильтрах и сепараторах. При превышении гидравлического сопротивления свыше 0,15–0,2 бара выполнить немедленную замену.
- Анализ затяжки силовых и кинематических соединений: Провести протяжку болтов крепления головок цилиндров, анкерных опорных лап, клеммных колодок электропитания динамометрическим инструментом с контролем момента затяжки по паспорту.
- Ревизия теплообменных поверхностей: Произвести механическую очистку и продувку сжатым воздухом радиаторов охлаждения, оребрения цилиндров и конденсаторных блоков. Обеспечить проектный приток свежего воздуха в компрессорную станцию.
- Контроль предохранительных устройств: Осуществить ручной подрыв штоков предохранительных клапанов на ресиверах и напорных коллекторах для предотвращения их залипания. Проверить пороги отсечки датчиков давления и температуры.
- Тестирование аварийных блокировок: Проверить срабатывание автоматики защиты по сухому ходу, перегреву подшипников и перекосу фаз питающей электросети.
- Обеспечение аварийного запаса критических запасных частей (ЗИП): Сформировать на складе предприятия неснижаемый резерв быстроизнашиваемых деталей — комплектов клапанных пластин, поршневых колец, приводных ремней, уплотнений вала и фильтров.
Для оперативного формирования неснижаемого складского запаса ЗИП и подбора оригинальных или совместимых комплектующих обратитесь к инженерам ООО «ПКП ЭНМАШ». Мы обеспечим поставку надежных деталей строго по техническим параметрам вашего оборудования.
Рекомендуемые категории товаров
- Запасные части для поршневых компрессоров (клапанные блоки, кольца, шатуны, поршни)
- Комплектующие для винтовых блоков (подшипниковые узлы, сальники вала, втулки)
- Фильтрационные элементы и сепараторы (воздушные, масляные фильтры, коалесцентные элементы)
- Уплотнительные материалы и ремкомплекты (РТИ, фторопластовые PTFE, паронитовые прокладки)


