

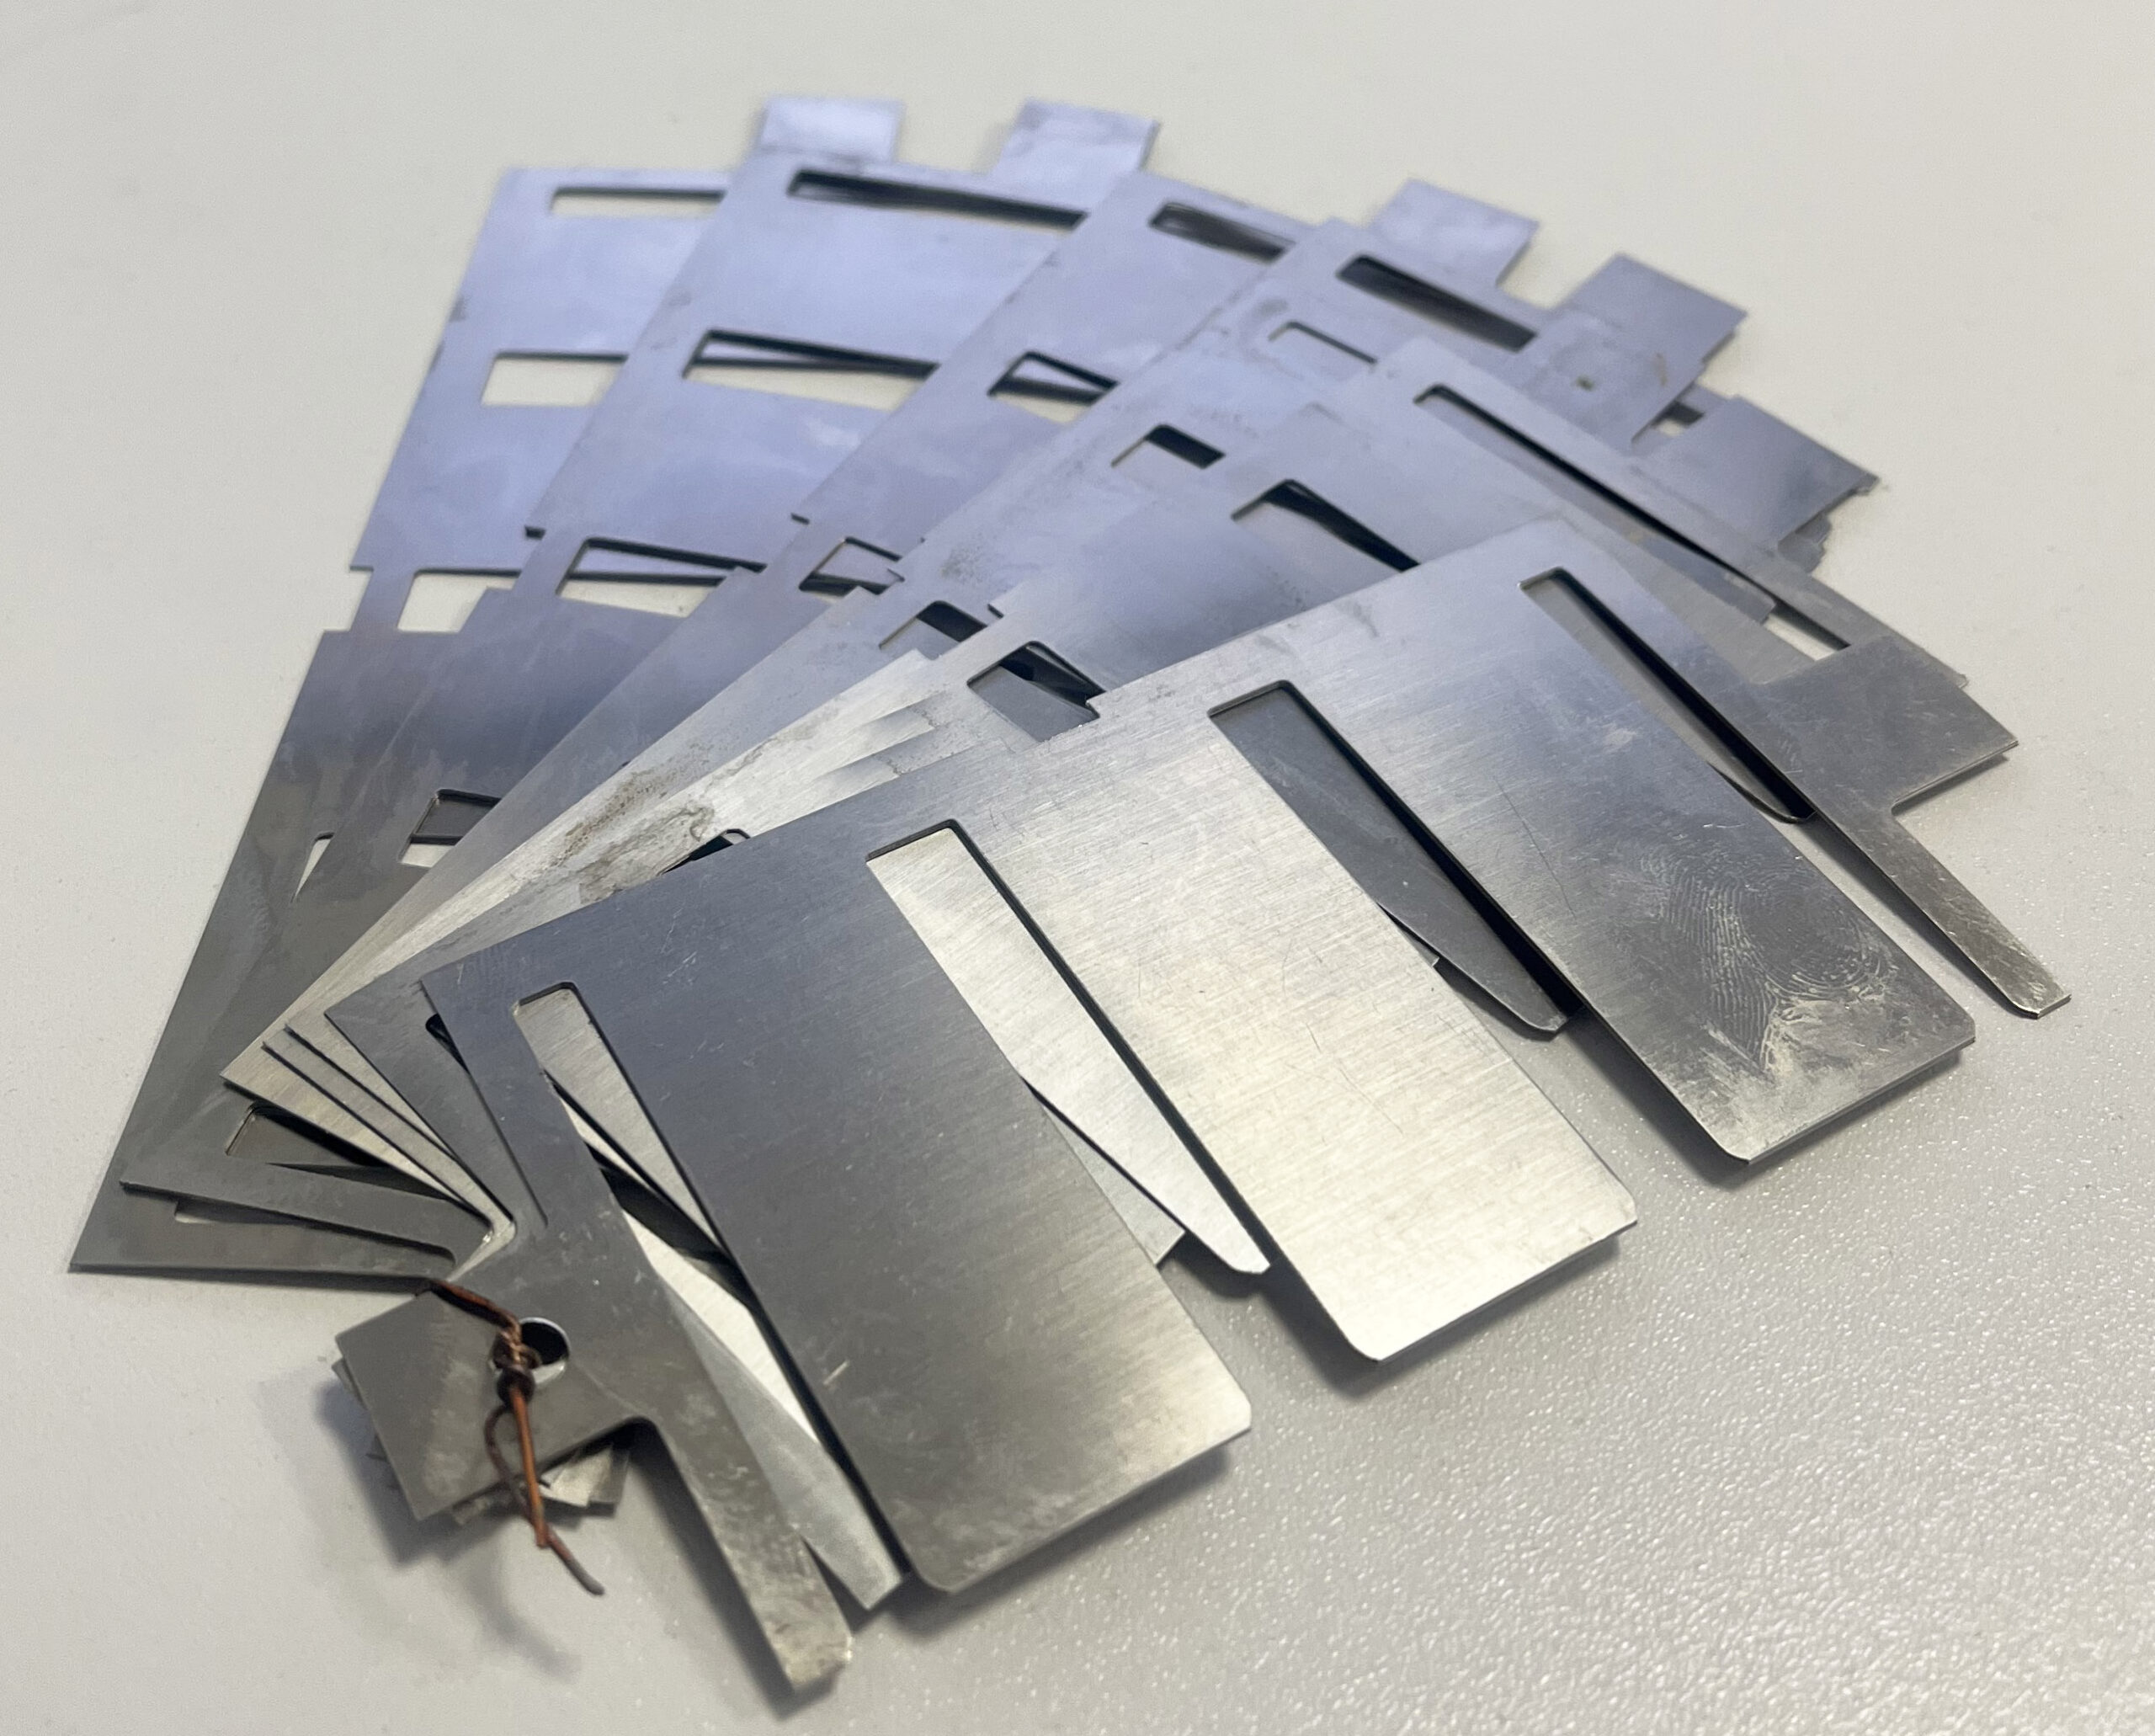
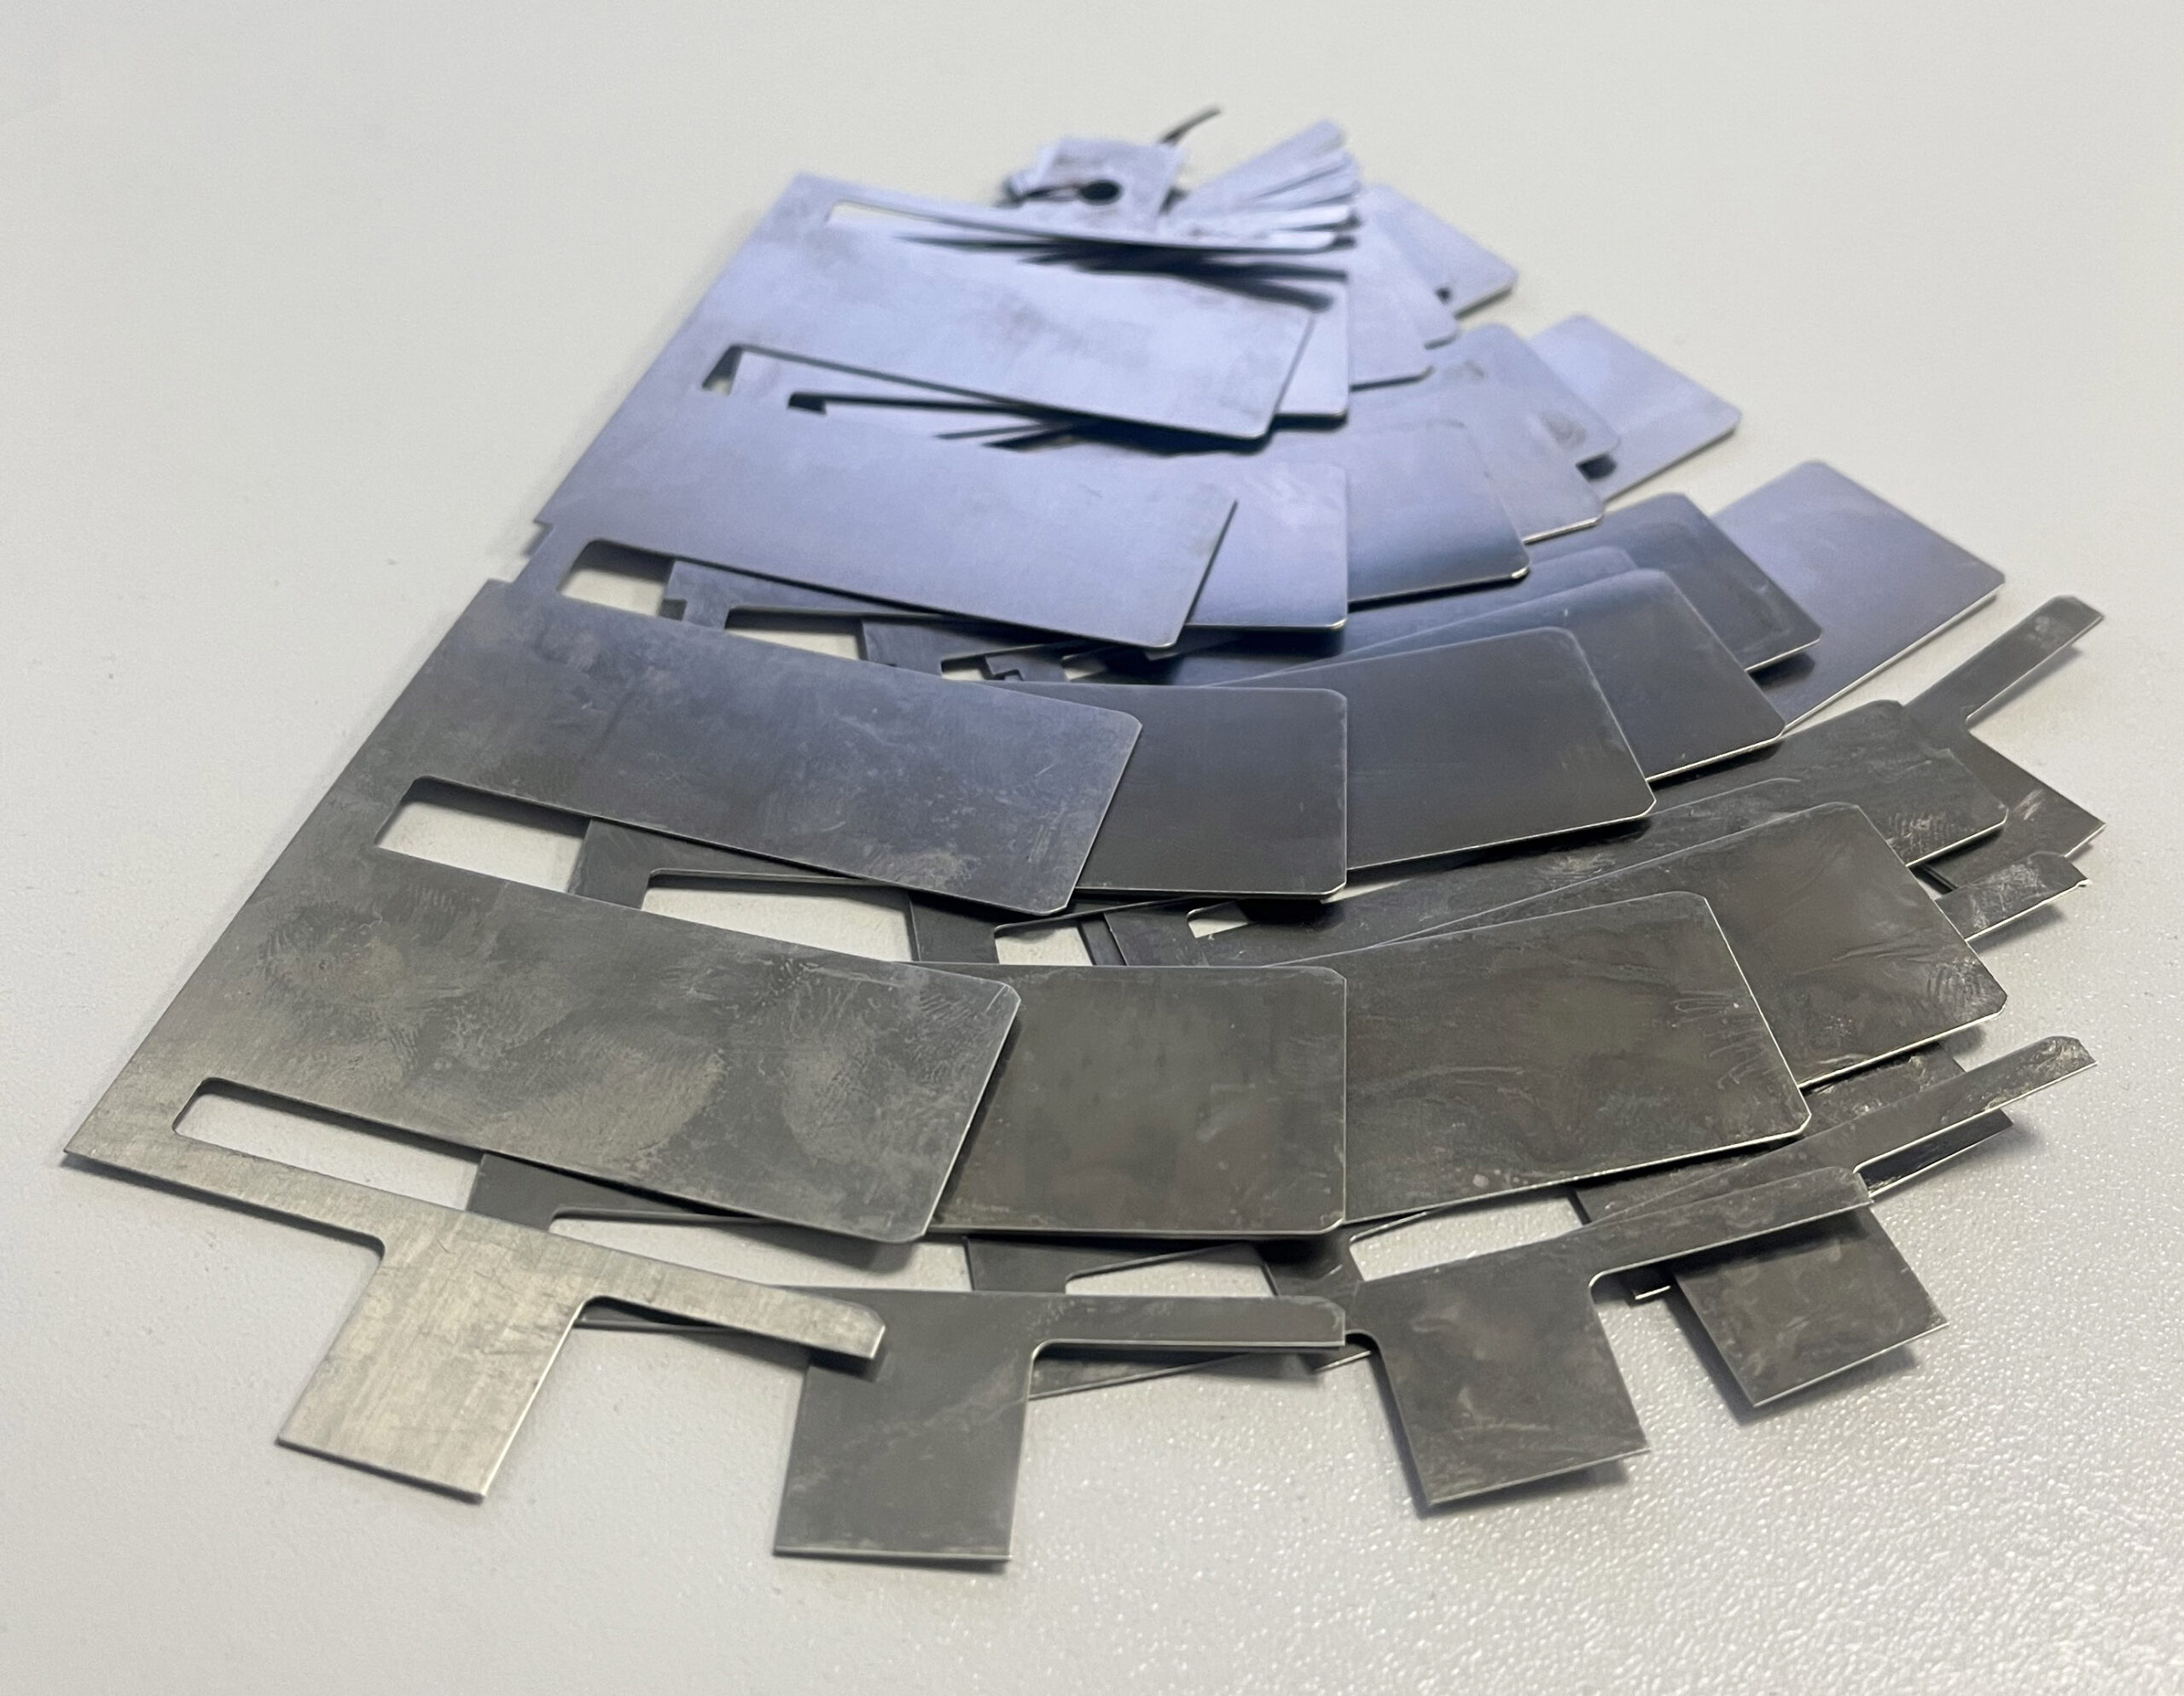


Ремкомплект запорных пластин ПИК 155-2,5 А (9 шт.) от ООО «ПКП «ЭНМАШ»
Производственное предприятие ООО «ПКП «ЭНМАШ» выпускает сертифицированные наборы сменных пластин ПИК 155-2,5 А по ТУ 3643-001-43503993-2020. Изделия формируют готовый ремонтный комплект из 9 полос, предназначенный для сервисного обслуживания прямоточных клапанных механизмов с посадочным диаметром 155 мм. Данная арматура применяется в нагнетательных и всасывающих камерах промышленных компрессорных агрегатов 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Детали сохраняют работоспособность при перекачке агрессивных и нейтральных газовых сред, а также воздуха при частоте вращения вала до 1000 об/мин в компрессорах с цилиндрами со смазкой или сухого трения.
Техническое описание и материальная часть:
- Модификация арматурного узла: прямоточный клапан ПИК;
- Монтажное сечение посадки: 155 мм;
- Состав ремкомплекта: 9 запорных элементов;
- Функциональное применение: линии нагнетания и впуска;
- Марка сплава: легированная пружинная сталь повышенной прочности Sandvik 7C / Sandvik 20C, обладающая превосходной динамической стойкостью к знакопеременным изгибающим напряжениям.
Принцип срабатывания и последствия дефектов
Подвижный стальной затвор циклически меняет геометрию: под воздействием нарастающего перепада давления гибкие полосы совершают упругий прогиб, открывая рабочие щели в седле для прохода среды, а затем мгновенно выпрямляются, герметизируя тракт. Износ кромок, появление микротрещин или усталостное коробление вызывают разгерметизацию клапанной пары. Образующаяся утечка направляет часть сжатого газа обратно во впускной контур: силовой привод компрессора испытывает непрерывный перегруз, растет температура в узлах сжатия, а выходное давление падает ниже рабочих нормативов.
Технологические требования к монтажу:
- Позиционирование деталей в пакете осуществляется с помощью направляющей планки опорной плиты, входящей в штатные пазы компонентов.
- Пластины укладываются желобчатой (вогнутой) плоскостью строго в сторону входных отверстий смежного седла.