



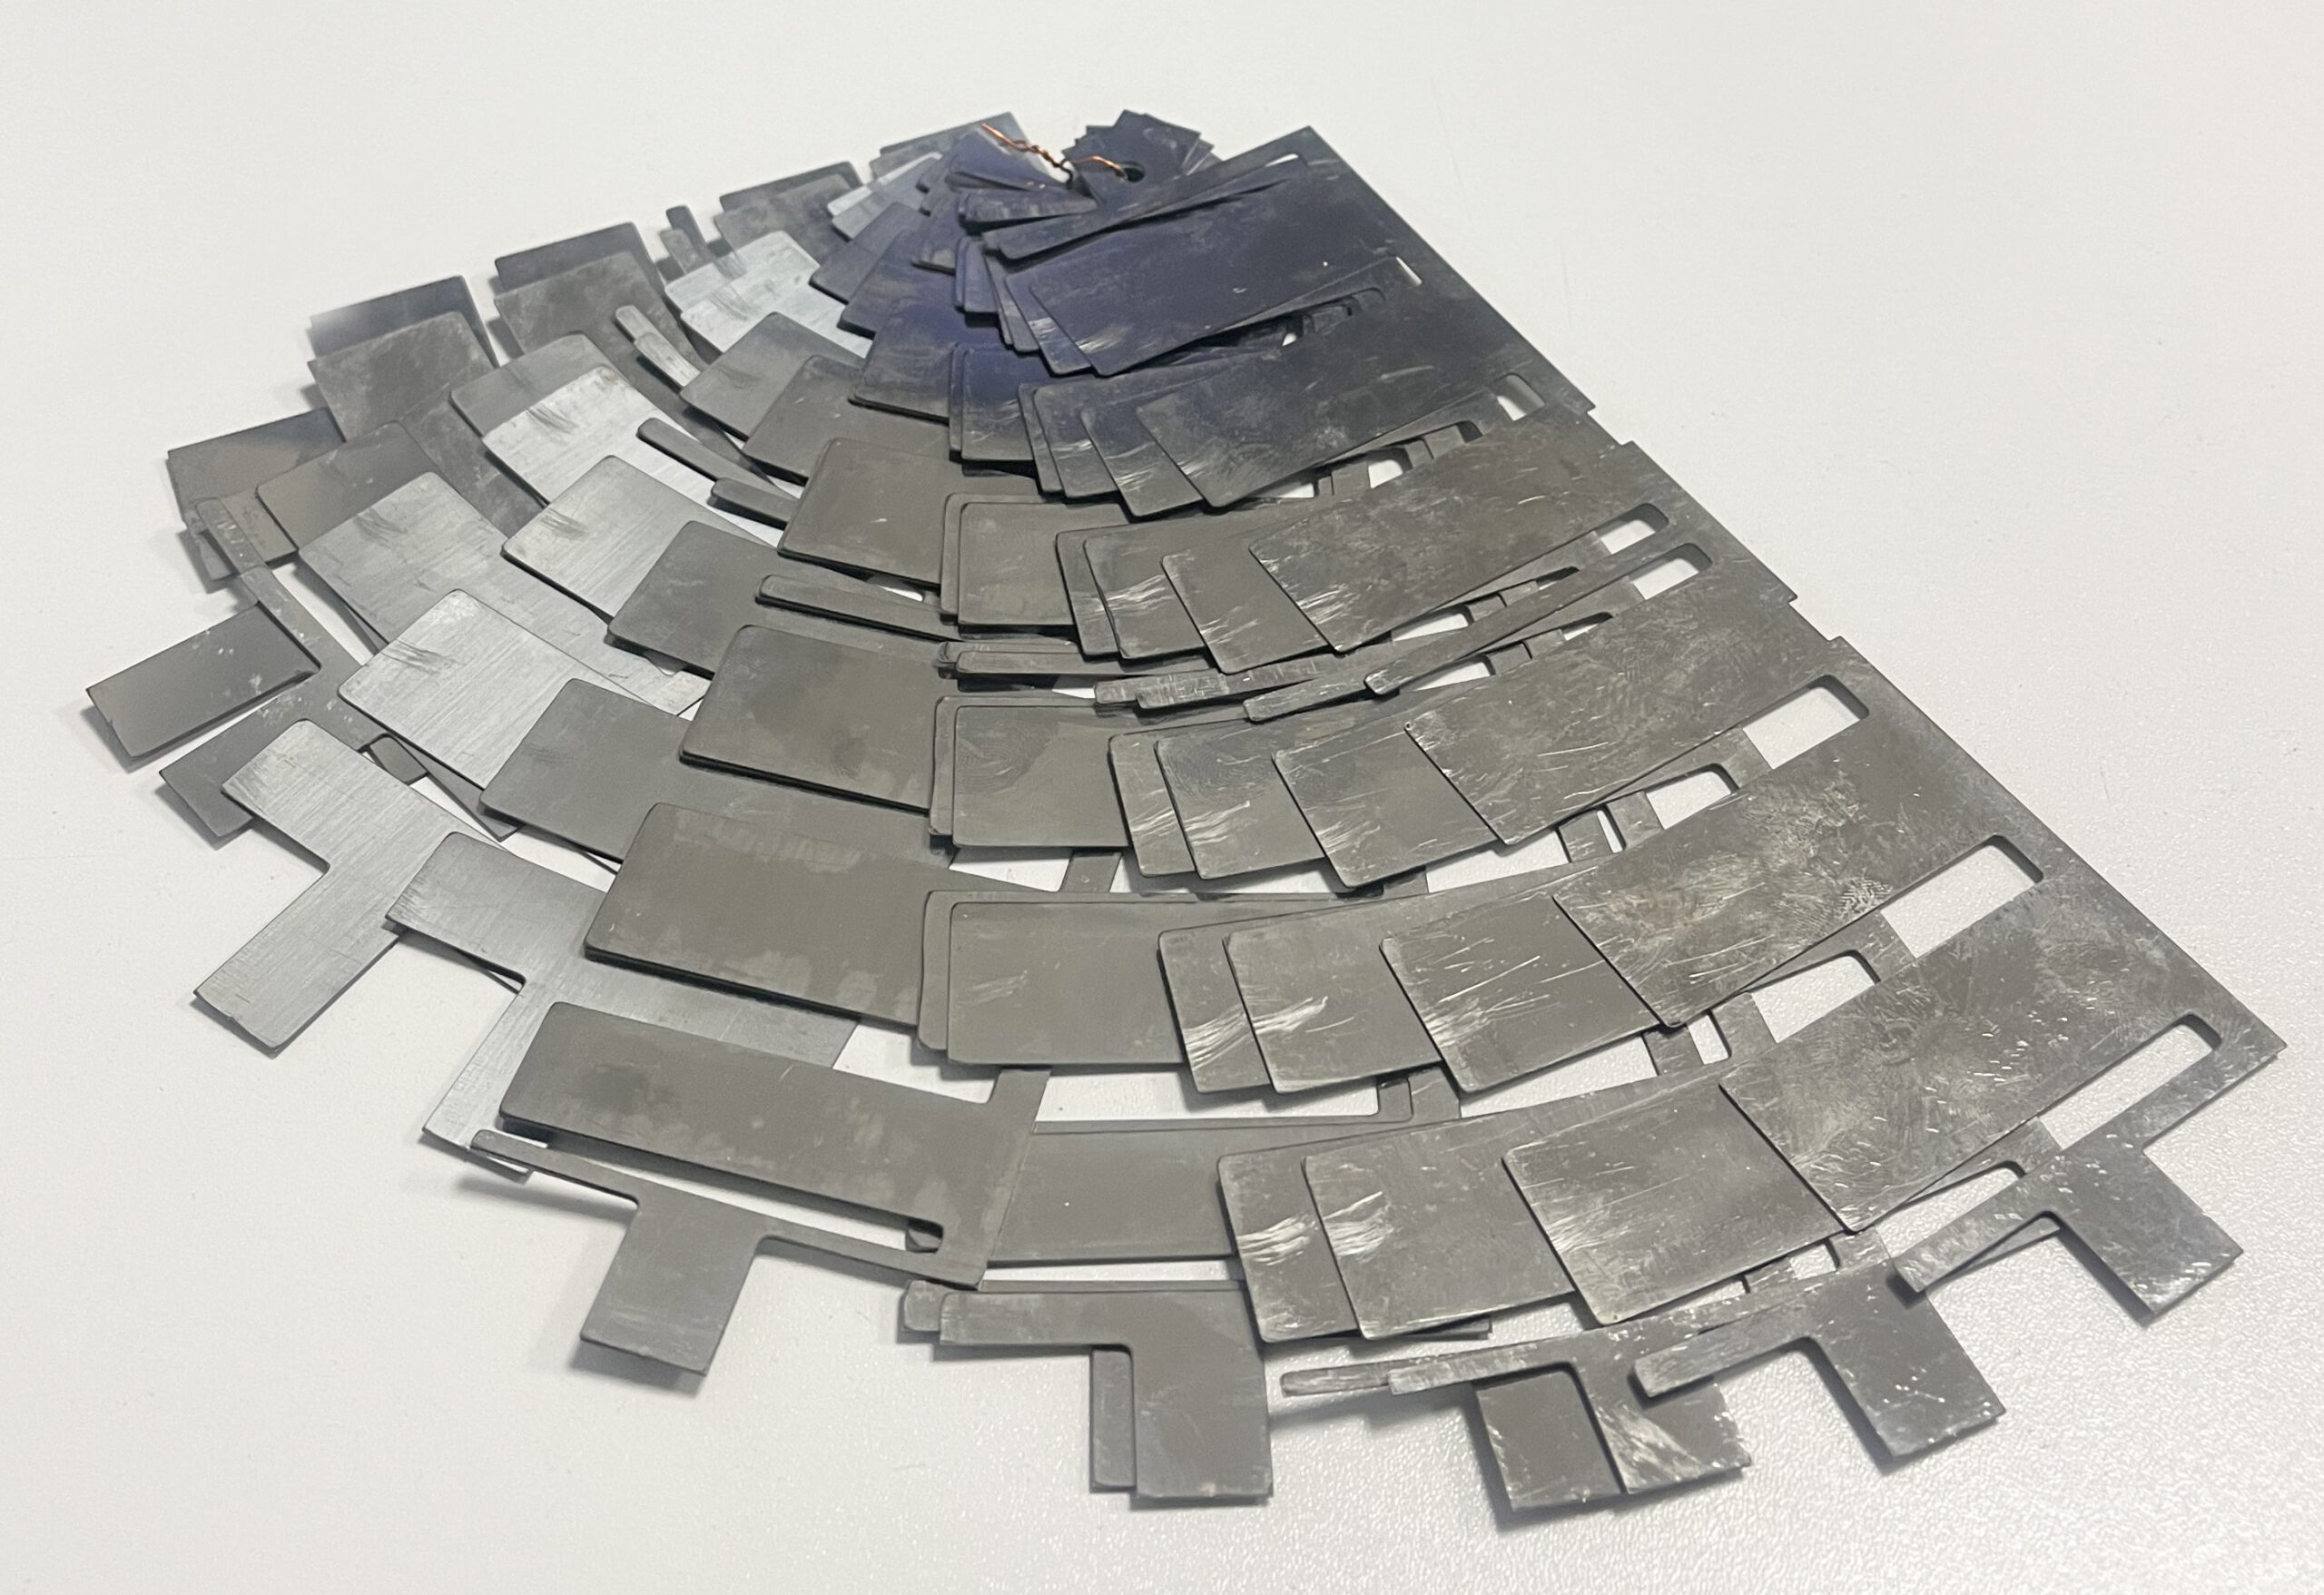
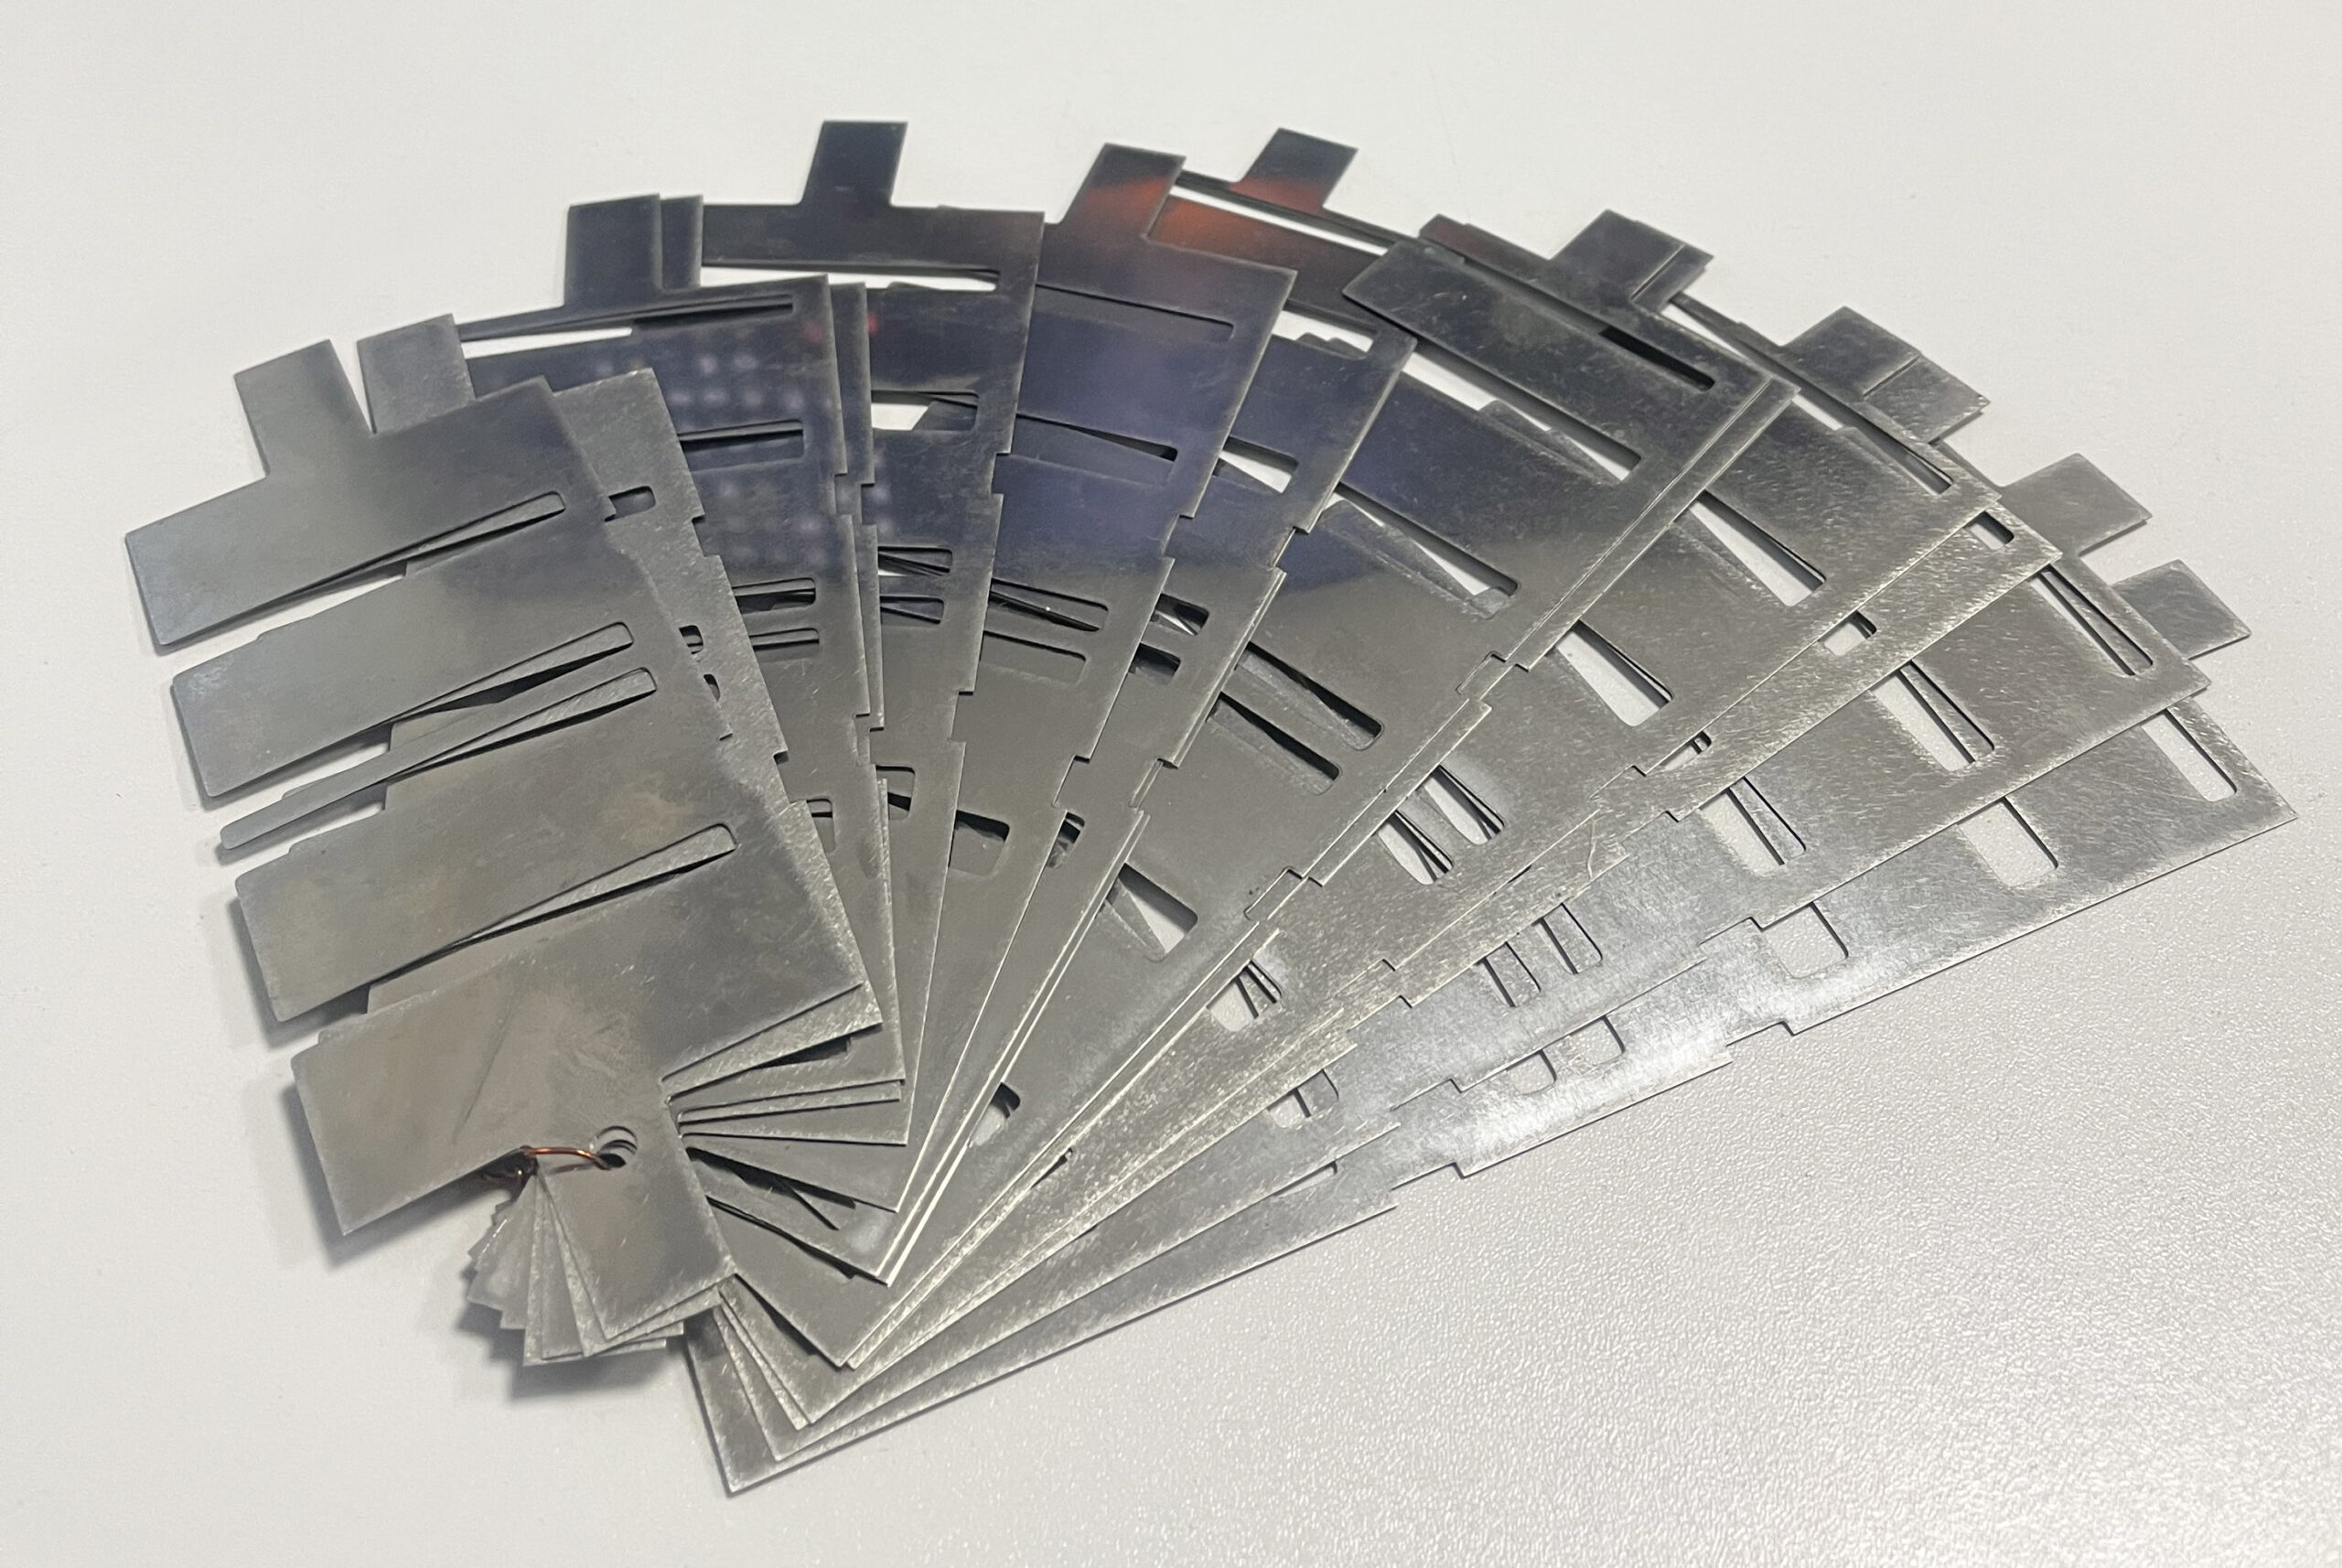


Комплект запорных пластин клапана ПИК 200-0,4 А (13 шт.) от завода ООО «ПКП «ЭНМАШ»
Запасные стальные полосы модификации ПИК 200-0,4 А выпускаются предприятием ООО «ПКП «ЭНМАШ» по ТУ 3643-001-43503993-2020. Набор из 13 упругих элементов представляет собой готовый ремонтный комплект для прямоточной газораспределительной арматуры с крупным посадочным диаметром 200 мм. Изделия монтируются во впускные и нагнетательные тракты промышленных поршневых компрессоров марок 202ВП-6/18, 302ГП-6/30 и 402ВП-4/220. Арматура рассчитана на непрерывное сжатие широкого ряда технологических газов и атмосферного воздуха при скорости вращения коленвала до 1000 об/мин (в установках со смазыванием цилиндров или при работе всухую).
Технические данные и материальная база:
- Типоразмер арматуры: прямоточный клапанный механизм ПИК;
- Посадочный размер седла: 200 мм;
- Комплектация набора: 13 рабочих пластин;
- Зона установки: всасывающий и нагнетательный контуры;
- Марка сплава: легированная пружинная сталь Sandvik 7C / Sandvik 20C с повышенным запасом сопротивления знакопеременным изгибающим нагрузкам, исключающая усталостное выкрашивание кромок.
Физика работы и диагностика неполадок
Запорный орган образован пакетом тонких полос желобчатого сечения. Под напором перемещаемой газовой среды пластины совершают упругий прогиб, открывая сквозные прорези седла, а при выравнивании давлений мгновенно возвращаются в исходную плоскость, надежно блокируя обратный ток. При выработке ресурса, деформации или появлении микротрещин герметичность узла нарушается: сжатый газ возвращается в камеру всасывания, провоцируя сильный перегрев цилиндровой группы, непрерывную токовую перегрузку электродвигателя и падение рабочего давления ниже проектных параметров.
Правила сервисной сборки:
- Взаимное позиционирование элементов осуществляется через предусмотренные пазы деталей клапана при помощи направляющей планки опорной плиты.
- Каждая деталь комплекта ориентируется вогнутой (желобчатой) стороной строго по направлению к входным отверстиям смежного седла.


